Balanset-1A · Vibromera · полево балансиране на ротори
Полево балансиране с Balanset-1A, стъпка по стъпка: пълното ръководство
Разширена версия на краткото ръководство. Тя добавя това, което кратките инструкции пропускат: техниките и правилата, които Николай обяснява на клиентите отново и отново в разговорите си (≈650 разговора с поддръжката), плюс точните процедури от официалното ръководство за софтуера (и двете издания — 2.2.x и 2.3.x). Написано е да бъде максимално изчерпателно и ясно: можете да прочетете ръководството от начало до край като учебник, или да прегледате отделен раздел като справочник.
Правилото за половината
Безгрешен ъглов отправен репер
~40 проблема с решения
Типични машини
ISO 1940 · ISO 10816/20816
Най-важното — осем правила, които решават всичко
Ако запомните само тези, повечето задачи по балансиране ще успеят
По опита на Николай, 50–90% от случаите на „не се балансира“ са лагери, пукнатини или резонанс — не дисбаланс. Свалете ремъците, разклатете вала с лост в две посоки, огледайте заваръчните шевове, затегнете болтовете. Най-малката хлабина в лагерите изключва балансирането напълно.
Никога не монтирайте наведнъж пълната маса, изчислена от уреда. Монтирайте половината (една трета при почти балансиран ротор), направете коригиращ заход и наблюдавайте реакцията. Реалната машина е нелинейна — пълната маса често свръхкомпенсира и обръща ъгъла с 180°.
Ъгълът на коригиращата маса се измерва от мястото, където е била монтирана пробната маса на тази равнина, в посока на въртене на ротора. Не от отразяващата маркировка! Това е грешка номер едно за начинаещите. Всяка равнина има своя собствена нула.
Валиден пробен заход променя амплитудата 1× с 20–30% или фазата с 20–30°. По-малко от това и уредът няма от какво да изхожда — изчислението ще бъде безсмислено: увеличете тежестта и повторете. Промяна повече от двойна също е лоша.
Преди балансиране отворете Vibration Meter (F5) и наблюдавайте: амплитудата и фазата трябва да се повтарят (разсейване до 10–15%, фаза до 10°). „Блуждаещи“ показания са признак на резонанс или механичен проблем: не балансирайте.
Рязък скок на вибрацията при промяна на оборотите с 100–200 rpm, обръщане на фазата с ~180°, корекционни тежести, които обикалят „в кръг“ — това е резонанс. Открийте го с графика на оборотите при спиране (run-down) или с ударен тест (bump test), и балансирайте на равното „плато“ на кривата с 20–30% запас по обороти.
Оборотите, положенията на датчиците, тахометъра и марката, обтягането на ремъка — всичко трябва да е еднакво във всеки заход. Ако каквото и да е се е променило (дори коравината след заваряване), започнете процедурата отначало от Run 0 и пробните тежести.
Дотягащите итерации никога не свършват — уредът винаги ще предложи още една малка тежест. Ориентири: под ~5 mm/s е добър полеви резултат; под 2 mm/s монета стои на ръба си. Здравата машина се балансира за 4–5 захода; ако сте направили много заходи без резултат, търсете механична причина.
Как да използвате това ръководство. Ако това е първата ви задача по балансиране, прочетете разделите поред — отнема около час и спестява цял ден на полето. Ако вече работите с уреда, дръжте „Отстраняване на проблеми“ и „Машини“ разделите и контролните списъци подръка. Отметките в контролния списък се запазват при затваряне и повторно отваряне на файла.
Как работи — теорията с прости думи
Пет минути теория, които обясняват всяка „странност“ на процедурата
Какво е дисбаланс
Идеалният ротор има равномерно разпределена маса, а центърът му на тежестта лежи точно на оста на въртене. Реалният ротор винаги има „тежка точка“: наварка от заваряване, износване, полепнала мръсотия, неточност на изработката. Докато роторът се върти, тази допълнителна маса го дърпа към своята страна — веднъж на оборот. Резултатът е вибрация точно на честотата на въртене: тя се нарича компонентата 1× („едно по х“), или вибрация веднъж на оборот. Задачата на балансирането е да добави (или премахне) тежест така, че да компенсира тежката точка.
n — обороти, rpm. Пример: 1500 rpm → 1× = 25 Hz. Силата от дисбаланса расте с квадрат на оборотите: при 3000 rpm същата тежка точка разтърсва четири пъти по-силно, отколкото при 1500.
Три числа на екрана: V1s, V1o и F1
| Показание | Какво представлява | За какво служи |
|---|---|---|
| V1s / V2s — обща вибрация | Общото ниво на вибрация (RMS) в цялата честотна лента, mm/s. То включва всичко наведнъж: дисбаланс, лагери, разцентровка, ремъци, смущения. | Оценете общото състояние на машината и го сравнете с границите по ISO 10816/20816. |
| V1o / V2o — компонента 1× | Вибрация строго на честотата на въртене на ротора, mm/s. Точно това произвежда дисбалансът. | Ключовият параметър за балансиране: уредът изчислява тежестите от амплитудата и фазата на 1×. |
| F1 / F2 — фаза 1× | Ъгълът на вектора на вибрацията спрямо отразяващата марка, видяна от тахометъра. | Показва ви където тежката точка дърпа, не просто колко силно. |
Ключовият бърз тест: сравнете Vo с Vs. Компонентата 1× физически не може да бъде по-голяма от общата вибрация. Ако Vo ≈ Vs, почти цялата вибрация идва от дисбаланс и балансирането ще помогне. Ако Vo е забележимо по-малко от Vs (например V1s = 12 mm/s, но V1o = 1 mm/s), не роторът трепери: енергията е в хармониците и шума (лагери, разцентровка, хлабина), и балансирането е безсмислено, докато не се намери истинската причина. Проверете спектъра.
Методът на коефициентите на влияние — защо е нужна пробна тежест
Уредът не знае нищо за вашата машина: нито масата на ротора, нито коравината на опорите на лагерите, нито ефекта от ремъците и рамата. Затова е невъзможно да се изчисли тежест само от началната вибрация. Процедурата е изградена като „въпрос към машината“:
- Run 0 — измерете началния вектор на вибрацията (амплитуда и фаза) без тежести.
- Run 1 — монтирайте пробно тегло с известна маса на известно място и измерете как се е променил векторът. Това е „въпросът“: системата отговаря колко чувствителна е към тежестта и в коя посока се измества фазата. Отговорът се нарича коефициент на влияние.
- Останалото е аритметика: знаейки реакцията на известна тежест, уредът изчислява каква тежест и под какъв ъгъл ще компенсира напълно началния вектор.
Защо не се получава „от един път“ — нелинейност
Изчислението на уреда предполага, че системата е линейна: добавите двойно повече маса и вибрацията се променя двойно повече. Реалната машина е нелинейна: хлабина, гъвкавост на опорите, триене, аеродинамика. Казано направо, с думите на Николай: добавяте 100 g и вибрацията се повишава с 10 mm/s; добавяте още 100 g и по изчисление трябва да е +20, но се получава +34 или +14. Уредът чертае права линия, а реалността е крива.
От това следват две практически последици:
- „Правилото за половината“: монтирайте 1/2 от изчислената маса и проверете с коригиращ заход. Ако е спаднала точно наполовина, системата е линейна — добавете останалото. Ако е „отклонила“, движете се на дробни стъпки (подробности в „Balancing“ раздел).
- Балансирането е итеративен процес, а не един-единствен точен изстрел. Два или три коригиращи захода са нормални, не признак, че нещо не е наред.
Два стандарта — причина и следствие
Балансирането включва два различни набора от величини, които постоянно се бъркат:
- g·mm и класове G (ISO 1940 / ISO 21940-11) — това е причина: колко излишна маса се съдържа в самия ротор и на какъв радиус. Това е свойство на ротора, независимо от мястото, където е монтиран.
- mm/s (ISO 10816 / ISO 20816) — това е ефект: колко силно трепери машината. Зависи от опорите, основата и резонансите.
На полето работите в mm/s; g·mm е нужно на балансировъчни машини и когато стандарт изисква протокол с клас G. Софтуерът има Калкулатор на допуска по ISO 1940 — виж „Коригиращи заходи и оценка на резултата“ раздел.
Подготовка: безопасност и механика
Половин час оглед спестява цял ден балансиране
Безопасност
Преди монтаж на датчици или тежести спрете машината и се уверете, че не може да се пусне случайно. Всичко, което се прави с ръка, се прави само на неподвижна машина.
- Не стойте в равнината на въртене на ротора по време на заходите — тежест, която се откъсне, лети точно натам. Над 2000 rpm, преместете и масата с лаптопа настрани.
- Закрепвайте тежестите така, че гарантирано да не се откъснат при работни обороти: „тежест, която отлита, е истински снаряд“. Магнити, използвани като тежести, винаги отлитат при работни обороти.
- Стандартните предпазители на ротора и ремъчните предавки остават на място; дръжте инструментите далеч от въртящите се части.
- Не балансирайте ротор с пукнатини, повредени лопатки или видимо биене — първо го поправете.
- Не работете при обороти, при които машината се държи нестабилно или влиза в резонанс.
- Не поставяйте тахометъра близо до всмукателния поток на вентилатор — имало е случаи, в които е бил всмукан в работното колело.
Оглед на машината: диагностичната последователност
Балансирането премахва само дисбаланса. Всичко останало — пукнатини, хлабина в лагерите, разхлабени крепежни елементи, разцентровка, резонанс — то не поправя — и често маскира. Проверен ред на търсене: 1) лагери → 2) пукнатини → 3) болтове → 4) резонанс.
Контролен списък за оглед на спряна машина
0 / 10
Диагностика „на слух и на ръка“ — струва си да се научи
- Вслушайте се в машината. Обходете компонентите по време на набиране и спадане на оборотите: тракане, чукане или шумолене ще посочи проблемния компонент по-точно от всеки уред. При спадане на оборотите уловете момента, в който звукът изчезва.
- С ръка, проверете всяко закрепване и капак — каквото дрънчи, това е разхлабено.
- Електрическо или механично? Изключете захранването по време на работа: електромагнитната вибрация изчезва мигновено, механичната заглъхва постепенно заедно с оборотите. Пикове при 50/100 Hz (или 300 Hz при честотен преобразувател) са електрически, не от дисбаланс.
- Два ротора на една рама работещи с еднакви обороти не могат да се балансират едновременно — уредът не може да раздели приноса им. Свалете ремъците и работете по един наведнъж.
- Вибрацията нараства по-далеч от ротора (стълба, кабина или огледало трепери, докато опорите на лагерите са спокойни) — това е резонанс на разхлабен конструктивен елемент, не дисбаланс: поставете датчика директно на трептящия елемент и открийте честотата му.
Уред, свързване и софтуер
Канали, тахометър, фърмуер, настройки — всичко необходимо преди първото измерване
Съдържание на комплекта и канали
- Balanset-1A: USB блок, два сензори за вибрации (акселерометри), лазерен тахометър, светлоотразителна лента, магнитна стойка, везна, куфар за пренасяне. Целият комплект се захранва от USB порта на лаптопа — без никакви батерии.
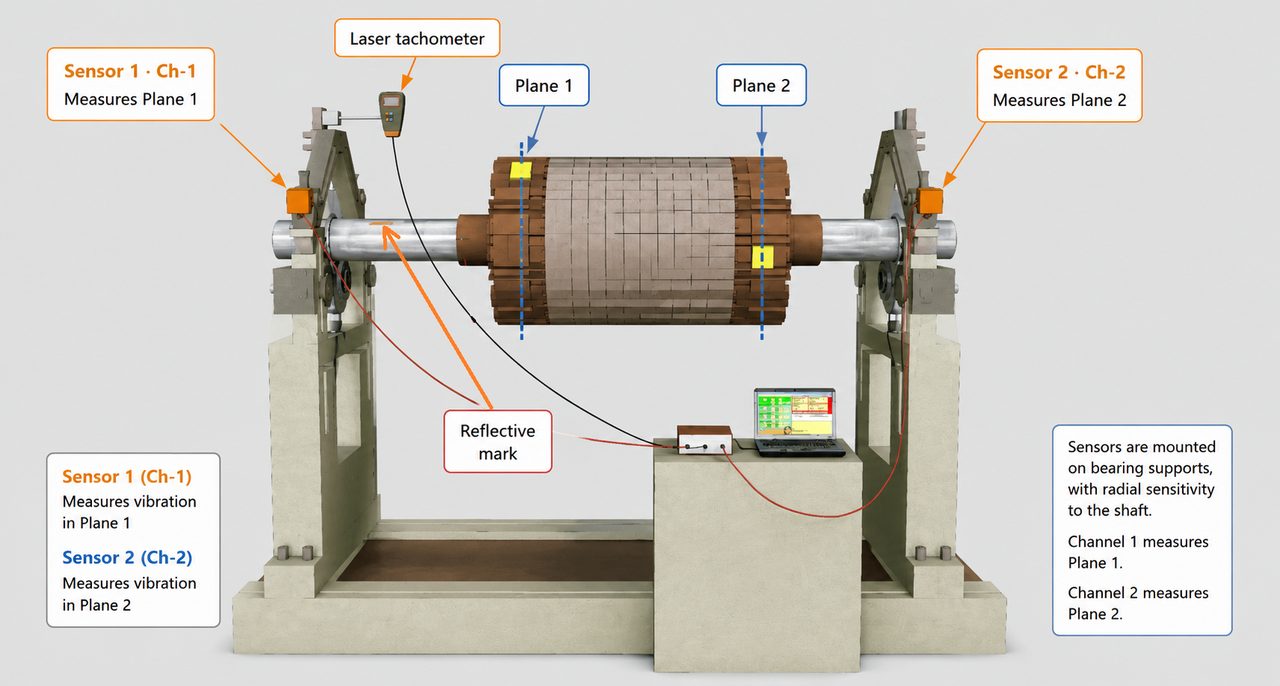
- Датчик 1 → конектор Ch-1 (X1 на по-старите корпуси) → равнина 1; датчик 2 → Ch-2 (X2) → равнина 2. Еднoравнинното балансиране използва канал 1. Тахометърът се включва в конектора Tacho (X3). Всеки канал е калибриран поотделно — не ги бъркайте.
- Цветовете на каналите са едни и същи в целия софтуер: Ch-1 — тъмночервено, Ch-2 — синьо, тахометър — лилаво.
Тахометърът се включва с три натискания
ON → AUTO → LASER. Без натиснат LASER лъчът е слаб и марката се разчита с прекъсвания. В тахометъра няма батерии — той се захранва през кабела; не отваряйте капака на отделението за батерии и не отваряйте корпуса. Докато роторът се върти, дисплеят на тахометъра трябва да показва оборотите в rpm.
Свързване с компютъра
- Свържете датчиците и тахометъра към блока, а блока — към USB порта на компютъра. Редът не е строг: софтуерът намира уреда сам по всяко време.
- Стартирайте софтуера и изчакайте зелена статус линия в долната част на главния прозорец: USB модулът е намерен на COMx. Уредът се вижда в системата като COM порт „Arduino Due“.
- Мигаща жълта линия означава, че уредът не е намерен (все още търси); оранжева означава, че кабелът е изключен или портът е зает от друга програма. Кликването върху самата статус линия задейства незабавен опит за повторно свързване.
- Ако кабелът бъде изваден по време на сесия, просто го включете обратно: връзката и живият поток от данни се възстановяват сами, но прекъснатото измерване трябва да се повтори.
Софтуер: версии и двете „ери“ на интерфейса
- Линията 1.71/1.72 — старата класика. Към днешна дата препоръчваме обновяване до 2.x: стабилно издание вече е налично, и то има графики на спадане на оборотите.
- Линията 2.x — пренаписано ядро: непрекъснат поток от данни, графика на спадане на оборотите (run-down/coast-down), ударен тест (bump test), орбити, адаптивно измерване, автоматични обновявания, възстановяване на сесия. Текущите версии 2.3.x изискват фърмуер на уреда 5.5.0+ — при по-стар фърмуер измерванията са блокирани и самият софтуер предлага да го обнови (15–30 секунди, не изключвайте кабела).
- Внимание: бързите клавиши се различават между поколенията! В новото издание: F6 — Balancing, F7 — Charts, F8 — Reports. В старото: F6 — Reports, F7 — Balancing, F8 — Charts. Ориентирайте се по надписите на бутоните — клавишът винаги е отпечатан направо върху бутона.
- Има два формуляра за балансиране — Classic (отделни прозорци за 1 и 2 равнини) и Съвременен (единствен прозорец с карти на заходите и жив сигнал). Изберете го в F4 – Настройки → Форма за балансиране. Математиката е същата — използвайте което е по-удобно.
Калибровъчни коефициенти — не ги губете!
Всеки уред има свои индивидуални калибровъчни коефициенти на каналите (обикновено числа в диапазона 16–25). Те са дублирани в етикет на дъното на уреда и на кутията, и във файл на USB флаш паметта от комплекта. При преинсталиране или обновяване на по-стари версии на софтуера те трябва да бъдат пренесени ( F4 – Настройки → Чувствителност на вибрациите раздел); в новия фърмуер 5.x те се съхраняват в самия уред и оцеляват при обновявания. Коефициентите влияят само на абсолютните показания в mm/s — самото балансиране ще се сходи дори с неточни коефициенти, но оценката спрямо границите на вибрация ще бъде грешна.
Дребни неща, които спасяват деня на полето
- Възстановяване на сесията. Софтуерът автоматично запазва всяка стъпка от балансирането. След срив или случайно затваряне отговорете „Yes“ на подканата за възстановяване и всички заходи се връщат. Меню → Възстановяване на сесия бутон работи и ръчно. Внимание: Нов ротор изтрива запазената сесия окончателно.
- Грешка на COM порта / PurgeComm Error 22 след обновявания на Windows 11 е известен и разпространен проблем: обновете софтуера до версия 2.x (грешката е поправена само там), изключете и включете отново кабела, и възстановете сесията, ако е нужно.
- Монтаж: използвайте съветника за инсталация, без да сваляте отметките на компонентите за базата данни и драйверите; Windows ще поиска рестарт — не се съгласявайте, преди инсталацията да е завършена; не поставяйте папката на програмата в OneDrive; преминете блокирането от SmartScreen чрез „More info → Run anyway“.
- Смущение от честотния преобразувател (VFD): феритни пръстени на кабелите (най-вече на изходните кабели към двигателя), затегнати съединителни гайки на конекторите на датчиците (екранът минава през тях — разхлабена гайка дава смущение 50 Hz), и захранвайте лаптопа от батерия. Самият честотен преобразувател (VFD) е полезен обаче: това е удобен начин плавно да се сменят оборотите и да се излезе от резонанс.
- F12 във всеки прозорец запазва снимка на екрана в папката Documents\Bs1A\Screenshots: удобно за протокола и за въпроси към поддръжката. За да изпратите протокол до поддръжката, използвайте F1 – Относно → Докладване на проблем… (приложете снимките на екрана и пълния дневник).
- Резервни части: тахометърът е най-крехката част, затова носете резервен; датчиците са почти неунищожими; слабото място са кабелите и конекторите.
Спецификации на уреда (накратко)
| Скорост на вибрациите (RMS) | 0.02–80 mm/s |
| Работна честотна лента | 5–1,000 Hz (грешка на амплитудата ≤10% при 5–550 Hz, до 20% при 550–1,000 Hz) |
| Скорост | 100–100,000 rpm (на практика балансиране от ~300 до ~60,000 rpm) |
| Точност на фазата | ±1° |
| Сензори | MEMS акселерометри ±3g, залети в компаунд; кабели 4–5 m (до 10–15 m по заявка) |
| Тахометър | лазер, работно разстояние 10–500 mm |
| Мощност | от USB порта на лаптопа — целият комплект |
| OS | Windows 7–11 (без macOS/Android); софтуерът няма лицензи или абонаменти, обновяванията са безплатни |
Напредналите дефекти в лагерите се виждат в спектъра.
Монтаж на датчиците за вибрация
Половината от машините, които „не се балансират“, се решават чрез правилен монтаж на датчиците
Къде и как да монтирате
- Строго радиално — перпендикулярно на оста на въртене; измервателната ос минава през магнита. Никога на челната повърхност на машината: това е осева вибрация, и балансирането „няма да проработи“. Реален случай: мулчер „не се балансираше“ два пъти, докато датчиците стояха на челото; преместени бяха отгоре — веднага 5 и 7 mm/s и тишина. „Понякога всичко опира до основите.“
- Само на твърда, плътна част, максимално близо до лагера — опората на лагера, рамата, до усилващи ребра. Не на разхлабени капаци, не на ламаринени предпазители, не на части, разделени от уплътнение или гума. Ако сигналът е „накъсан“, не прилича на синусоида, или общата вибрация е много по-висока от компонентата 1×, датчикът е поставен на част, която се движи сама — преместете го.
- При твърдо монтирани машини (рамка, основа) вертикалната коравина често е толкова висока, че сигналът е „удавен“ — монтирайте датчика хоризонтално: машината е по-гъвкава в тази посока. При меки/пружинни опори монтирайте отгоре. Смяната на ориентацията на датчика е легитимен начин да се излезе от резонанс, но след това цялата процедура започва отначало.
- Контакт само през магнита, по цялата му повърхност: страните на датчика не трябва да докосват корпуса. Не поставяйте плосък магнит на цилиндрична повърхност — контактът е само в една точка и датчикът се клати. Под магнита има резба M4: на неудобни места монтирайте с шпилка или адаптер; на алуминиеви корпуси (магнитът не държи) използвайте дълга кабелна връзка около детайла или болт M4.
- Не на пружинния елемент на балансировъчната стойка: пружината се деформира и изкривява сигнала. Датчикът се поставя на подвижната част на опората, максимално близо до лагера.
- Кабели: никога не дърпайте датчика за кабела и прекарвайте кабелите така, че да не могат да се навият около ротора (това е най-честият начин комплектът да загине). Затягайте съединителните гайки „камбанка“ на конекторите: екранът минава през тях, а разхлабена гайка приема смущение 50 Hz от мрежата.
- Заваряване с монтирани датчици е разрешено — оставете сензорите на място, но ги изключете от уреда и поставете заземяващата щипка на заваръчния апарат върху ротора до заварката, така че заваръчният ток да не протича през електрониката.
Бърза проверка на датчиците и каналите
- Отворете Vibration Meter и разклатете датчика с ръка: на графиката трябва да се появи синусоида с амплитуда около 30–100 mm/s. Постоянно 0.0X mm/s е шумовият праг: датчикът, кабелът или конекторът е мъртъв.
- Локализирайте неизправността чрез размяна: разменете датчиците на конекторите на уреда, после на машината. Ако „нулата“ следва датчика, проблемът е в датчика/кабела; ако остане на канала, проблемът е в конектора или канала на уреда.
Тахометър и отразяваща марка
Марката е фазовият отправен репер: всичко, което я нарушава, нарушава изчислението
Не докосвайте тахометъра или марката през цялата процедура. Марката е нулата на фазата. Ако лентата бъде преместена или тахометърът бъде разместен между заходите, уредът ще приеме отместването за ефект от пробната тежест и ще изчисли тежестите грешно. Това е реален случай: клиент премести марката по средата на процедурата и „развали“ изчислението.
Марката
- Едно марка на обиколката, широка 10–20 mm (по-широка при високи обороти: над 14 000 rpm тахометърът пропуска тясна марка). Бялата отразяваща лента от комплекта работи най-добре.
- Фонът около марката трябва да е матов и тъмен. Зачернете блестящ вал с черен маркер или го покрийте с матова лента, иначе тахометърът ще брои отблясъците за марки.
- Къде да я залепите: на главината или на вала — на част, която се върти строго с оборотите на ротора. Не на лопатка (иначе уредът ще види и четирите лопатки). Ако роторът е зад редуктор, марката се поставя на самия ротор, не на входния вал.
Тахометърът
- Включване: ON → AUTO → LASER; разстояние до марката 10–500 mm (обикновено 20–50 cm); ако има отблясъци, наклонете лъча под ъгъл около 45° спрямо повърхността.
- Показанието за оборотите е 2–3 пъти по-високо от реалното? Лазерът вижда „допълнителни марки“: блестящи петна, болтове, отвори, заваръчни шевове, петна от масло. Диагнозата е проста: 8695 / 2856 ≈ 3, значи има три „марки“. Заматирайте или покрийте блестящите петна, сменете ъгъла и разстоянието.
- Слънцето и силната дневна светлина заслепяват фотоклетката — дори без пряка слънчева светлина. Симптом: приближавате се до тахометъра (закривате светлината) и той работи; отдалечите се и спира. Лек: засенчете го както можете — парче картон, ръка, парцал, чадър. „Нищо не работи по-добре от обикновено парче картон.“
- Трикът „12 или 6 часа“: ако навеската на хидравликата на трактора бавно провисва, насочете лъча към горната или долната точка на обиколката — докато провисва, лазерът просто спира да вижда марката (което е очевидно), вместо незабелязано да измества фазата.
- „Грешка на тахометъра“, въпреки че показанието за оборотите е правилно — филтърът на тахометъра е твърде строг за машина с „плаващи“ обороти (ремъчно задвижване, селскостопанска техника). Стандартен лек: задайте Неравномерност на тахо = 200 (по-стари версии) или разхлабете Филтър на тахо в F4 – Настройки (по-нови версии: Auto / Fine 1% … Rough 20%). Но ако можете, първо отстранете причината за нестабилността, вместо да разхлабвате филтъра.
- Над ~45 000–60 000 rpm лентата започва да се отлепя и сама внася дисбаланс — преминете на датчик на Хол (той се свързва към уреда).
- Проверка на тахометъра без машина: насочете го към светеща крушка с нажежаема жичка, захранена от мрежата: изправен уред показва около 6000 rpm при мрежа 50 Hz или около 7200 rpm при 60 Hz (нишката трепти с двойната честота на мрежата).
Преди балансиране: измервател на вибрация, спектър, резонанс
Три проверки, които решават дали изобщо е възможно балансиране
Проверка 1. Една минута в Vibration Meter: стабилност
- Отворете Vibration Meter: F5 – Измерване на вибрации. Докарайте машината до работни обороти.
- Наблюдавайте една минута. Показанията трябва повторете: разсейване на амплитудата в рамките на 10–15%, фазата в рамките на 10°. В по-новите версии помага цветна лента под стойностите: зелено СТАБИЛНО означава, че можете да измервате, оранжево НЕСТАБИЛНО означава, че не можете.
- Ако показанията „блуждаят“ повече от това, още е рано за балансиране: причината е резонанс, нестабилни обороти или механичен проблем. Уредът ще сбърка случайните колебания с ефекта от пробната тежест, и изчислението ще бъде безсмислено.
- Ако показанията са нестабилни, можете да увеличите усредняването (Средни стойности: 32 по подразбиране, 64–128 при нестабилност), но помнете: усредняването скрива симптома, а не лекува причината.
Проверка 2. Vo спрямо Vs и спектъра
Сравнете V1o с V1s (виж теория). Ако компонентата 1× е само малка част от общата вибрация, отворете Analyzer (F7 – Графики, F8 в старата версия) и погледнете спектъра:
| Какво показва спектърът | Какво означава |
|---|---|
| Един доминиращ пик точно на 1× | Вероятно е дисбаланс — след проверка на механиката можете да балансирате. |
| Изразен пик на 2× | Разцентровка, съединител, огънат вал, геометрия. Балансирането няма да го поправи. |
| „Гора“ от хармоници: 2×, 3×, 4×… | Разхлабени крепежни елементи, хлабина, докосващи се части. Затегнете всичко и поправете тези неща първо. |
| Пикове при 50/100 Hz (или 300 Hz при честотен преобразувател), не кратни на работните обороти | Електрическо/смущение, не механично. Тест: изключете захранването — електрическата вибрация изчезва мигновено. |
| Пик с широка, „размазана“ основа | Нестабилни обороти или близък резонанс. |
| Пикът остава на място при промяна на оборотите | Конструктивен резонанс. Ако пикът се измества заедно с оборотите, това е въртящ се елемент (шайба, ремък, вътрешен вал): насочете лазерния тахометър към заподозрения компонент и сравнете честотите. |
Проверка 3. Резонанс
Резонанс е, когато работните обороти съвпаднат със собствената честота на конструкцията. При резонанс и близо до него (±20–30% от оборотите) балансирането е невъзможно: показанията скачат, фазата се обръща, и уредът непрекъснато иска тежести „по цялата обиколка“ на ротора.
- Признаци: вибрацията се променя няколкократно при промяна на оборотите само с 100–200 rpm (5 mm/s стават 15 mm/s); фазата се обръща с ~180°, докато преминавате през пика; конструкцията реагира рязко на дребни неща (парцал, подпора).
- Графика на спадане на оборотите (run-down/coast-down) е основният инструмент за откриването му: Vibration Meter → Спадане на оборотите раздел → докарайте ротора до обороти → F9 → изключете задвижването и оставете оборотите свободно да спаднат. Програмата чертае амплитуда и фаза спрямо оборотите: резонанс = пик плюс обръщане на фазата. Балансирайте на „плато“, далеч от пиковете.
- Тест за устойчивост на удар е за машини, които не могат да преминат през резонанс с набиране на обороти: с изключена машина активирайте Тест за устойчивост на удар раздел (отметка в F4 – Настройки → Експериментално), натиснете Start и ударете с гумен чук (или чук през дървена подложка — никога гола стомана) разположено до датчика, не на него. Пиковете в спектъра са собствените честоти; удобно преобразуване: 1 Hz = 60 rpm.
- Стъпаловидно сканиране: започнете от минималните обороти и се качвайте на стъпки от 50–100 rpm, задържайки всяка стъпка половин минута и вземайки 3–4 измервания — таблица на амплитудата и фазата ще покаже опасните зони и „долините“, където балансирането е безопасно.
- Как да излезете от резонанс: сменете работните обороти (понякога е достатъчно отместване от 200–300 rpm); сменете коравината — усилващи ребра, ъглови скоби, подпора (класически случай: вентилатор не се балансираше 9 дни; корпусът на вентилатора беше подпрян с крик и се балансира веднага); сменете посоката на измерване на датчиците. След всяка промяна започнете процедурата отначало.
При какви обороти да балансирате
- При работни обороти — оборотите, при които машината реално работи. „На теория твърд ротор може да се балансира при ниски обороти, но на теория няма разлика между теория и практика, докато на практика има“: винаги проверявайте резултата при работни обороти.
- Не избирайте обороти, „при които трепери най-силно“ — трепери най-силно точно при резонанс, а точно там не може да се балансира.
- Вибрация над 30–50 mm/s? Балансирайте на два етапа: първо груб проход при минимални обороти (500–900 rpm), после цялата процедура отново при работни обороти. При много силна вибрация корпусът се „деформира като желе“ и коефициентите на влияние плуват.
- Ако машината има три настройки на скоростта, започнете с най-ниската.
Балансиране: равнини, пробна тежест, заходи
Пълната процедура — от избора на режим до монтажа на корекционните тежести
Една равнина или две
- L/D < 0.5 — една равнина (Николай застрахова и използва 1/3 като граница). Диск, шайба или тясно работно колело се държат като „палачинка“: една маса е достатъчна.
- L/D ≥ 0.5 — две равнини. При дълъг ротор краищата могат да се дърпат в противоположни посоки (моментен дисбаланс) — една маса не може да поправи това.
- Използвайте две равнини дори при тесен ротор, ако работи при 2800–3000+ rpm или изисква клас G 2.5 или по-фин.
- Признак, за който да следите на място: балансирали сте в една равнина, а вибрацията на втората опора на лагера е останала висока — преминете на две.
- Цената: една равнина отнема 3 захода (Run 0 → Run 1 → коригиращ заход), две равнини отнемат 4 (Run 2 се добавя).
- Подсказка след балансиране: ако ъглите на тежестите в двете равнини съвпадат, дисбалансът е бил статичен; ако тежестите са се озовали на 0° и 180° в различните равнини, е доминирал моментен (двоен) дисбаланс.
Пробна тежест: маса и място
- Груба оценка на масата — центробежната сила на пробното тегло трябва да е скромна част от теглото на ротора (вграденото изчисление цели ≈7%). Има само един критерий за приемане: след пробния заход амплитудата 1× трябва да се промени с 20–30 % или фазата с 20-30° (при „блуждаещи“ показания — с 50% или повече, но не повече от двойно). Ако промяната е по-малка, увеличете тежестта 1.5–2 пъти и повторете захода. Самата програма отхвърля твърде слаба реакция: Пробното тегло е твърде малко.
- Прекалено тежка тежест също е вредна — тя избутва системата в нелинейност и е опасна. Пример от практиката: на трошачка с вибрация под 1 mm/s клиентът завари 3–4 kg — вибрацията рязко се влоши; 1 kg се оказа идеалният вариант. Колкото по-близо е роторът до баланс, толкова по-чувствителен е към всеки грам.
- Къде да я поставите: където е удобно. Тази точка става ъгловата нула за своята равнина. При две равнини тежестите не е задължително да са на една линия. Отбележете мястото с тебешир или маркер — след поредица от заходи лесно се губи следата.
- Пробната тежест се премества, не се добавя: след Run 1 тя се сваля и се премества в равнина 2 за Run 2. Не монтирайте двете пробни тежести наведнъж — уредът няма да може да раздели равнините. И не забравяйте да свалите пробната тежест преди монтажа на корекционните тежести — хората постоянно забравят това. Ако не може да се свали (заварена е) — отметнете Остави върху ротора и изчислението ще го отчете.
- Претеглете пробната тежест и въведете масата ѝ точно — едно от малкото числа, които трябва да са точни. Радиусът на монтаж може да се въведе приблизително (виж по-долу).
Типични маси на пробни тежести по видове машини (полеви опит)
| Машина | Типична пробна тежест |
|---|---|
| Малък вентилатор | ~10 g |
| Вентилатор, 900–1500 rpm | 40–80 g |
| Голям вентилатор | ~100 g |
| Сламорезачка / ускорител на комбайн | 50–100 g |
| Косачка | 200–400 g |
| Мулчер | 400–500 g |
| Горски мулчер, голяма трошачка | 500–700 g |
| Трошачка с ротор от ~1.7 тона | ~1 кг |
| Тежък барабан | 800–1000 g |
| Малка турбина, шпиндел | 3–50 g |
Това са ориентировъчни стойности от практиката, не правила: критерият от 20–30% е решаващият. Програмата има Първоначална оценка на пробната тежест прозорец — оценка на масата и „лекия“ край от данните на Run 0 (изисква датчиците да са на една линия с тахометъра).
Относно радиуса: той не влияе на изчислението на тежестта. Корекционната маса и ъгъл се изчисляват без него; радиусът е нужен само за да покаже остатъчния дисбаланс в g·mm и резултата в грамове. Ако не го знаете точно — въведете приблизителна стойност, но я въведете: при празен радиус (или невъведена маса на пробната тежест) резултатът излиза като процент от пробната маса, което редовно плаши начинаещите. 150% от пробна тежест 100 g = 150 g. Единственото правило: монтирайте корекционната тежест на същия радиус като пробната тежест; ако радиусът е различен — преизчислете сами: маса × (пробен радиус / нов радиус). Преместването на тежестта по оста на ротора е допустимо — не влияе на ъгъла.
Процедура в програмата (Modern форма; стъпките са същите в Classic)
- Подготовка. Tab F2 – Една равнина или F3 – Две равнини → F6 – Балансиране (F7 в старата версия). Изберете броя на равнините преди първия заход, въведете масата на пробната тежест (Маса, g) и радиус (Радиус, mm) за всяка равнина; проверете индикатора за мерни единици: трябва да показва „g“, не оранжево „%“.
- Run 0 — начално измерване. Докарайте ротора до работни обороти, изчакайте стабилен сигнал от тахометъра и натиснете F7 Run. Картата записва амплитудата, фазата и оборотите. Спрете машината.
- Run 1 — пробна тежест в равнина 1. Монтирайте претеглената пробна тежест (нейното място = 0° на равнина 1), пуснете машината на същите обороти, натиснете F7 Run. Проверете реакцията (20–30%). Спрете, свалете тежестта (освен ако Остави върху ротора е отметнато).
- Run 2 — пробна тежест в равнина 2 (само при две равнини). Както преди: тежест в равнина 2, заход, измерване, сваляне.
- Изчислението се извършва автоматично след последния пробен заход: колоните на равнините показват масата (g) и ъгъла (°), плюс действието — добавяне или сваляне на маса. Отворете Покажи полярна диаграма — полярната диаграма показва мястото на тежестта и стрелка за посоката на въртене.
- Монтирайте корекционните тежести — следвайки „правилото за половината“ (по-долу), измервайки ъгъла от мястото на пробната тежест на тази равнина по посока на въртене, на същия радиус.
- Run T — коригиращ заход. Пуснете машината и натиснете F7 Run. Програмата показва остатъчната вибрация и дисбаланс и ги сравнява с допуска (зелено — в границите, червено — не). После идват коригиращите итерации (раздел „Коригиращи заходи и оценка на резултата“).
F5 Back бутон отменя последната стъпка; Меню → Нов ротор е пълно нулиране (то изтрива и автоматично запазената сесия!). Грешки, които програмата улавя сама: твърде малка пробна тежест, показанията не са се променили („наистина ли монтирахте тежестта?“), претоварване на датчика (изрязване), нестабилни обороти между заходите.
„Правилото за половината“ — основната полева техника. Да кажем, уредът е изчислил 240 g при 135°. Не окачвайте всичко наведнъж:
1) Монтирайте половин (120 g) под изчисления ъгъл и направете коригиращ заход.
2) Вибрацията е спаднала с около половина и ъгълът не се е „отклонил“ — системата е линейна: добавете остатъка и приключете.
3) Спаднала е повече или по-малко от това, или ъгълът се е изместил — продължавайте на дробни стъпки (1/3, 1/4 от всяко ново изчисление), оставяйки уреда да преизчислява след всеки заход.
4) Вибрацията вече е близо до нулата — вървете на стъпки от една трета: близо до нулата системата е особено чувствителна.
Защо: пълната маса на нелинейна машина свръхкомпенсира — вибрацията остава същата, но ъгълът се обръща с ~180°, и начинаещият започва да „гони собствената си опашка“. Ако видите ъгълът да се обръща с 180° след монтиране на тежест — сте свръхкомпенсирали: свалете половината.
Измерване на ъгъла — тук се допускат грешките най-често
- 0° е мястото, където е била пробната тежест на тази равнина. Не отразяващата марка, не последната монтирана тежест, не близка чертожна линия. Всяка равнина има своя собствена нула.
- Ъгълът се измерва по посоката на въртене на ротора.
- Как да измерите ъгъла: най-точният начин е чрез дължина на дъга: дължина = π × D × (ъгъл/360), отмерена с рулетка от нулата по посока на въртене. Или използвайте приложение-транспортир на телефона, или „на око“ в сектори по 45–90°, като парчета от пица. Грешка от ±5° не е критична; за селскостопанска техника дори ±15–30° между заходите е нормално.
- Действието „сваляне на маса“ е същата корекция, но точката се измества с 180° (пробийте или изшлайфайте тежката страна). Методът трябва да е еднакъв и в двете равнини. Преди пробиване си струва да проверите изчислението с временна тежест от противоположната страна.
- Същата нула се пази и за всички коригиращи заходи — затова маркирайте мястото на пробната тежест трайно.
Корекционни тежести: какво да използвате и как да ги закрепите
Заваряване, болтове, скоби — и колко тежи самият заваръчен шев
Заваряване — основният метод
- Първо прихващащи шевове, пълно заваряване накрая. Прихванете тежестта на поне 3–4 места с шевове от 1 cm или по-дълги — това е достатъчно за коригиращите заходи. Заварете напълно едва след потвърждаване на резултата, и след това направете още един коригиращ заход: заваряването добавя маса.
- Заваръчен шев тежи 30–100 g, а при обилно заваряване — до 300–400 g. Полезен трик: на последната стъпка монтирайте с 50–100 g по-малко от изчисленото „с резерв за заваряването“, а след пълното заваряване, ако е нужно, отшлайфайте малко с ъглошлайф или добавете малка противотежест от другата страна.
- Материал: мека нисковъглеродна стомана (високовъглеродната стомана се пука при удари) и електроди, предназначени за ударни натоварвания. Полезно е да носите: квадратен профил 20×20 mm, широки шайби (тип „фендер“, до ~100 g), големи гайки. Носете везна до 2 kg — тежестите за мулчер могат да надхвърлят килограм.
- Тежестите не трябва да стърчат извън външния диаметър, ако нещо преминава върху него (ремък, ролка).
Без заваряване
- Шайби на болтовете за монтаж на ножовете (комбайни) — изобщо без заваряване; шайби на алуминиеви нитове на задната пластина на работно колело на вентилатор.
- Тръбни скоби на карданен вал + фиксатор за резби; клипсове на лопатки — само пружинна стомана със зъбци (обикновените отлитат).
- Самозалепващи автомобилни тежести за джанти — само на вътрешен повърхността на джантата (центробежната сила ги притиска, вместо да ги откъсне), и облепете отгоре с лента. При малки детайли помагат термосвиваема тръба и армирана (влакнеста) лента.
- Не използвайте магнити като тежести — при работни обороти те отлитат, гарантирано.
Здрав разум относно количеството
- Не сваляйте старите и фабричните тежести — уредът ги отчита автоматично (те вече са „вградени“ в началния вектор). Сваляйте ги само когато физически не остава място за нови.
- Няма проблем, ако роторът в крайна сметка „настръхне като таралеж“ — важното е вибрацията да изчезне. По-лесно е да добавите нова тежест, отколкото да преместите стара.
- Малка изчислена маса на голяма машина може да се пренебрегне: „залепнало клонче тежи 10 g“. При тежки ротори тежести под ~50 g са безсмислени.
Специални методи за монтаж в програмата: Fixed positions, Circular groove, Drill
- Фиксирани позиции — за работни колела и ротори с фиксирани позиции (лопатки, болтове): въведете броя на позициите, а програмата разпределя корекцията между двете най-близки позиции (редове Z1/Z2 с номера на позициите и маси). Проверете разпределението на полярната диаграма.
- Кръгов жлеб — три тежести с еднаква маса в кръгов канал (Т-образния прорез на шлифовъчните дискове): програмата ги разполага под ъгли, така че резултантният вектор да е равен на корекцията.
- Пробиване / Отнемане на маса — балансиране чрез пробиване: въвеждате диаметъра на свредлото, максималната дълбочина и плътността на материала — програмата изчислява дълбочината, ъгъла (тежката страна = 180° от ъгъла на монтиране на тежестта) и броя отвори.
- Методът на корекция (добавяне/премахване) трябва да е един и същ във всички равнини.
Коригиращи заходи и оценка на резултата
Коригиращи заходи, кога да спрете и какво се брои за „добро“
Финна настройка (коригиращи итерации)
- След коригиращия заход, не са нужни нови пробни заходи — коефициентите на влияние вече са известни. Програмата изчислява допълнителна тежест; монтирайте я (следвайки „правилото за половината“) без да сваляте вече монтираните тежести, и повторете коригиращия заход. Обикновено 2–3 итерации са достатъчни.
- Следете тенденцията. Ако вибрацията продължава да спада, дори малко — продължавайте. Ако се е повишила — спрете: не трупайте още тежести, потърсете причината (ъгъл? механика? резонанс?). Помага да сравнявате всеки заход с Run 0 в дневника: понякога най-добрият резултат е бил на междинна стъпка — можете да се върнете към тази конфигурация на тежестите.
- Етапът на коригиране е безкраен по природа — уредът винаги ще предложи още една малка тежест. Вие решавате кога да спрете, въз основа на допуска. Колкото повече наближавате нулата, толкова повече изчислените маса и ъгъл „блуждаят“ — близо до нулата остава само шум; предупреждение за разсейване на измерването при ниска вибрация е нормално, не е дефект.
- Здравата машина се балансира за 4–5 захода. Улучването на „нулата“ от първия път се случва само на лабораторни стойки. Но ако вече сте направили много заходи без резултат — това е диагноза: потърсете механична причина.
- Проверка на повторяемостта: свалете тежестите — вибрацията трябва да се върне на началното ниво. Ако не се е върнала — нещо вътре в машината се измества (пясък отвътре, разхлабени чукове, лагер, който се върти в гнездото си); няма повторяемост.
Три различни „допуска“ — не ги бъркайте
| Какво се оценява | Параметър | Стандартен |
|---|---|---|
| Резултат от балансирането в програмата | Остатъчна вибрация 1× и остатъчен дисбаланс | Вие задавате целевата стойност (калкулатор по ISO 1940 в програмата) |
| Състоянието на машината като цяло | Обща вибрация VΣ, mm/s RMS | ISO 10816 / 20816 — измервания на корпусите на лагерите |
| Балансово качество на ротора | Остатъчен дисбаланс, g·mm/kg, класове на балансово качество G | ISO 1940-1 / ISO 21940-11 |
Съобщението на програмата “within tolerance” се отнася за остатъчния 1×; общата вибрация по ISO и класа на качество на балансиране G се оценяват отделно. За договорен отчет записвайте стандарта, неговото издание, точките на измерване, честотната лента и работния режим.
Приблизителни зони на общата вибрация
Широколентова вибрация на корпусите на лагерите, mm/s RMS (историческата класификация по ISO 10816-1; ориентир, а не присъда — видът на опората променя границата):
B — приемливо за дългосрочна експлоатация
C — ограничено, отстранете причината
D — недопустимо
| Група машини | Зона A | Зона B | Зона C | Зона D |
|---|---|---|---|---|
| Клас I — малки машини до 15 kW | ≤ 0,71 | 0.71–1.80 | 1.80–4.50 | > 4,50 |
| Клас II — средни машини 15–75 kW | ≤ 1,12 | 1.12–2.80 | 2.80–7.10 | > 7,10 |
| Клас III — големи машини, твърда основа | ≤ 1.80 | 1.80–4.50 | 4.50–11.20 | > 11,20 |
| Клас IV — големи машини, гъвкава основа | ≤ 2.80 | 2.80–7.10 | 7.10–18.00 | > 18,00 |
Полевите правила на Николай: всичко под ~5 mm/s е добър резултат; за селскостопанска техника на меки опори до ~7 mm/s е приемливо; под 2 mm/s — „монета стои на ръба си“ (между другото, това е най-добрият начин да покажете резултата на клиента — и най-доброто съдържание: „трептене → тежести → тишина → монета“). За тежък ротор на лека рама свалете под 1 mm/s. Вентилаторите имат свой отделен стандарт, ISO 14694.
Допуск по ISO 1940 в програмата
- В прозореца за балансиране кликнете ISO 1940… (в по-старите версии — Изчислете).
- Въведете масата на ротора (kg) и работните обороти; изберете класа: G 6.3 — вентилатори, работни колела, карданни валове, селскостопански ротори (изборът за общата промишленост); G 2.5 — високооборотни и прецизни машини; G 16 — груби селскостопански агрегати и трошачки. Усещане за мащаб: ротор от 80 kg при 3000 rpm — G 6.3 ≈ 800 g·mm, G 16 ≈ 2000 g·mm за равнина.
- Кликнете „OK“ — допускът се въвежда в Толерантност поле. След пуска за дофиниране (trim run) програмата показва PASS/FAIL.
Балансирането е завършено, ако са изпълнени всички от следните:
0 / 6
Повторно балансиране, архив и протоколи
Втория път същият ротор се балансира само с едно измерване
Запазени коефициенти на влияние
Коефициентите на влияние — „характерът“ на конкретната машина — се записват в архива автоматично от Софтуерът на Balanset с всяка задача по балансиране. Повторното балансиране на същия ротор (или еднотипен) не изисква пробни заходи:
- Отворете архива: F8 – Отчети (F6 в по-старата версия), изберете записа с отметка в Коеф. колона и натиснете F5 – Прилагане на коефициенти (трябва да е F5 — бутонът „OK“ не зарежда коефициентите!). Или от формуляра за балансиране: Меню → Зареждане на коефициенти.
- Извършвайте само Run 0 — корекцията се изчислява веднага.
- Монтирайте тежестите и направете коригиращ заход. Ъгълът се измерва от позицията на пробната тежест от първоначалното балансиране — затова трябва да го маркирате трайно на ротора.
Коефициентите са валидни само докато нищо не се е променило: същата машина, същите места и ориентация на датчиците, същите обороти, същата коравина. Сменени лагери, преварена рама, преместен датчик — коефициентите остаряват и е нужна пълната процедура. При серийно балансиране на еднотипни ротори поставяйте пробните тежести на една линия с отразяващата марка — така нулевата отправна точка на всяка единица ще съвпада.
Архив и протоколи
- Всяка задача по балансиране се записва в архива автоматично (при затваряне на прозореца ще бъдете попитани за името на ротора). Архивът се намира в Documents\BalSoft\Bs1A и оцелява при обновявания; за да го преместите на друг компютър, просто копирайте тази папка.
- Протокол: Доклад бутон в прозореца за балансиране или от архива (F9 – Отчет). Експорт — PDF, HTML, RTF; шаблоните в папката ReportTpl могат да бъдат брандирани за вашата фирма.
- Протоколи от Vibration Meter и графиката на спадане на оборотите — чрез Доклад бутон в съответните раздели на Vibration Meter: удобно за прилагане към протокол за дефект „преди/след“.
Отстраняване на проблеми: неизправности и решения
Симптом → какво да проверите. Търсенето филтрира всички таблици в този раздел
Балансирането не се сходи
| Симптом | Причина и какво да направите |
|---|---|
| Уредът непрекъснато иска тежести „по цялата обиколка“, все по-големи и по-големи | Резонанс или хлабина в лагерите (нелинейност). Сменете оборотите или коравината, проверете механиката. В противен случай „роторът ще завърши направен изцяло от тежести“. |
| Тежестите изобщо не променят вибрацията | Прекомерна вибрация — вероятно поради резонанс: намалете оборотите, балансирайте на два етапа (първо груб баланс при ниски обороти, после при работни обороти). В противен случай — умрели лагери или пукнатина. |
| След монтажа на тежестта ъгълът се обърна с ~180° | Свръхкорекция: масата е по-голяма от оптималната. Свалете половината и повторете коригиращия заход. |
| Изчислените маси скачат непропорционално (500 g → 200 g → 1.5 kg) | Хлабина в лагерите. Спрете и проверете прилягането на лагерите. |
| Огромна изчислена маса (килограми при среден по големина ротор) | Грешка в процедурата (ъгли? свалена ли е пробната тежест?) или резултатът е показан като процент от масата на пробната тежест, а не в грамове. |
| Необичайно малка маса при висока вибрация | Проверете компонентата 1×, общата вибрация и спектъра — проблемът може да не е дисбаланс. Или датчиците са на грешно място (челна повърхност, „клатеща се“ част): преместете датчиците и започнете отначало. |
| Резултат в проценти вместо в грамове | Масата на пробната тежест (или радиусът) не е въведена. Въведете я — резултатът се преизчислява в грамове; 150% от пробна тежест 100 g = 150 g. |
| Свалихте тежестите — вибрацията не се върна до началната стойност | Нещо се измества отвътре: пясък/вода в ротора, разхлабени чукове, лагер, който се върти в гнездото си. Няма повторяемост — балансирането е невъзможно. |
| Вибрацията пълзи нагоре по време на работа | Плавно нарастване — нещо се измества (лагер в гнездото си, колело на вала); на вълни — биене между два източника. Проверете дали лагерите се загряват. |
| Фазата плува сама (±10° или повече в рамките на едно измерване) | Хлабина в лагерите. По-рядко — термично отклонение: сравнете машината студена и загрята. |
| Едната равнина се сходи, другата — не | Локален проблем откъм страната на втората опора на лагера: лагер, резонанс, разхлабеност. Проверете именно тази опора. |
| Балансирано идеално, а машината все още трепери | Погледнете спектъра: източникът не е роторът (карданен извод, ремък, съседен агрегат, електрическо). V1o е малко, докато V1s е голямо — балансирането така или иначе не би помогнало. |
| След повторен монтаж на възела дисбалансът се върна огромен | Детайлът може да се сглоби в две положения (завъртяно на 180°), и след разглобяване е монтиран обратно — тежката точка се е озовала от противоположната страна. Преди разглобяване маркирайте взаимното положение на частите с кернер или маркер. |
| Грешка „measurement deviation >30%“ при вибрация близо до нулата | Това е нормално: колкото по-близо до нулата, толкова по-нестабилни са показанията на амплитудата и фазата. Това е сигнал, че е време да спрете, не дефект. |
Тахометър и обороти
| Симптом | Причина и какво да направите |
|---|---|
| Оборотите се показват 2–3 пъти по-високи от реалните | Лазерът вижда „допълнителни марки“: блестящи петна, болтове, отвори, заваръчни шевове. Разделете показанието на реалните обороти — ще разберете колко „марки“ има. Заматирайте ги / залепете ги с лента, сменете ъгъла на лъча. |
| Оборотите се показват, но програмата съобщава „Tachometer failure“ | Неравномерно въртене (ремъци, селскостопанска техника): разхлабете филтъра — Tacho unevenness = 200 (по-стари версии) или Tacho filter в F4 – Settings (по-нови версии). При високи обороти — направете марката по-широка. |
| Тирета „— RPM“, без отчитане на обороти | Ред на включване ON → AUTO → LASER (без LASER лъчът е слаб); залепена ли е марката? разстояние 10–500 mm? Дисплеят на тахометъра трябва да показва оборотите. |
| Няма отчитане на обороти на открито / при силна дневна светлина (работи в цеха) | Силната дневна светлина „заслепява“ тахометъра. Направете сянка: парче картон, ръка, чадър. Издайнически признак: препречите светлината с тялото си и той започва да работи. |
| Оборотите „замръзват“ и не се променят | Връзката с уреда е загубена, или марката не е залепена. Проверете USB статус линията и марката. |
| Тахометърът „не се включва“, търсите батерии | Няма батерии — захранва се през кабела. Не го отваряйте. Тест: крушка с нажежаема жичка, захранена от мрежата → около 6000 rpm (мрежа 50 Hz) или 7200 rpm (60 Hz). |
Датчици и канали
| Симптом | Причина и какво да направите |
|---|---|
| Канал показва 0.0X mm/s на трепереща машина | Скъсан проводник/конектор: разклатете датчика (трябва да видите синусоида от 30–100 mm/s), разменете датчиците на конекторите и на машината — „нулата“ или ще последва датчика, или ще остане на канала. |
| Пик точно на 50 Hz в спектъра | Смущение: разхлабена съединителна гайка на конектор (екранът минава през нея), наблизо честотен преобразувател. Затегнете гайките, поставете ферити на кабелите, захранвайте лаптопа от батерия. |
| „Накъсан“ сигнал, не синусоида; Vs много по-голямо от Vo | Датчикът е върху „клатеща се“ част (предпазител, капак) или на челна повърхност — преместете го на твърда опора, радиално. Или проблемът не е дисбаланс — погледнете спектъра. |
| Показанията „плуват“ на машина, стояща на бетонен под | Микроудари в пода: поставете машината на антивибрационни опори или я закответе в бетона; датчиците хоризонтално, увеличете пробната маса. |
Софтуер и комуникация
| Симптом | Причина и какво да направите |
|---|---|
| Грешка на COM порта, PurgeComm Error 22 | Известен проблем след обновявания на Windows 11: обновете програмата до 2.x (грешката е поправена само там), изключете и включете отново кабела, възстановете сесията (Restore Session). |
| „USB module not connected“ (жълта линия) | Кабел, друг USB порт, драйвер (Device Manager трябва да показва COM порт „Arduino Due“). Кликнете върху статус линията — незабавен нов опит. |
| „Не отговаря“ / портът е налице, но няма комуникация | Портът е зает от друга програма (втора копия, терминал) — затворете я; или изключете и включете отново кабела. |
| „Firmware not supported“ — измерванията са блокирани | Програма 2.3.x изисква фърмуер 5.5.0+: приемете подканата за обновяване (15–30 s, не докосвайте кабела). |
| Компютърът вижда уреда с прекъсвания; уредът „умря“ след удар | Платките вътре може да са се разкачили една от друга: свалете 4-те винта на капака и наместете отново вътрешните конектори. Понякога виновен е самият USB кабел. |
| Програмата се срина / лаптопът се рестартира по средата на задачата | Отворете отново формуляра за балансиране и отговорете „Yes“ на подканата за възстановяване на сесията — всички заходи ще се върнат (до 7 дни). |
| Настройките не са запазени след рестарт | Настройките от F4 се записват при натискане на Save или при нормално излизане. Ако пак не се запазват — стартирайте програмата като администратор. |
| Архивът не работи (преносима инсталация) | Липсва компонентът за базата данни: стартирайте инсталатора отново, оставяйки „DB setup“ и драйвера включени. Не инсталирайте програмата в папка на OneDrive. |
| Не може да се въведе маса с дробна част | Десетичен разделител (точка/запетая) от регионалните настройки на Windows: въведете цели грамове или сменете локала. Поправено във версия 2.x. |
| Съмнение, че „уредът греши“ | Проверка на здравия разум: закрепете известна тежест и наблюдавайте реакцията — промяната трябва да е пропорционална и повторяема. Можете да сравните два уреда на една и съща машина едновременно. |
Съобщения на програмата
| Съобщение | Какво означава и какво да направите |
|---|---|
| Пробното тегло е твърде малко | Реакция под ~10% в амплитуда и ~5–10° във фаза: увеличете пробната тежест 1.5–2 пъти или я преместете (може да е попаднала на „възел“), после повторете захода. |
| Измерването е непроменено спрямо предишния заход | Показанията не са се променили: наистина ли монтирахте/преместихте пробната тежест? Проверете и повторете. |
| Открито изрязване на сигнала (насищане на АЦП) | Датчикът е претоварен: намалете оборотите/пробната маса; или включете експерименталното възстановяване „Recover clipped 1x“ (резултатът е приблизителен). |
| Неуспешно изчисляване на коефициентите на влияние | Реакциите на равнините се оказаха линейно зависими: сменете масата или ъгъла на пробната тежест и повторете пробните заходи. |
| Допълнителното усредняване не подобрява точността | Точността е достигнала „плато“ — признак на механичен проблем (хлабина, нестабилни обороти). Можете да приемете резултата, но си струва да намерите причината. |
| Оборотите са се променили значително | Оборотите са се променили между заходите (или тахометърът е задействал двойно). Всички заходи трябва да са при едни и същи обороти. |
| ТВЪРДЕ ТЕЖКО за метода с 3 тежести в канал! | Корекцията не може да се състави от три тежести по 1/3 от пробната маса всяка: използвайте Free positions или първо намалете дисбаланса. |
| Без тахо – само RMS | Без сигнал от тахометъра е налична само общата вибрация: амплитудата и фазата на 1× не могат да се изчислят без отразяваща марка. |
Типични машини: специфики и капани
От практическия опит с ~1000 машини: какво да проверите и какво да очаквате при всеки тип
- Балансирайте ги повдигнат от земята (навеската виси свободно) и с монтирани ножове/чукове: без тях дисбалансът се връща веднага щом бъдат монтирани.
- Сменяйте чуковете по двойки, разположени един срещу друг (нов и износен чук могат да се различават с до 100 g), или като цял комплект; при непълен комплект подредете останалите чукове симетрично.
- Временно прихванете със заваряване или закрепете с притискаща скоба дрънчаща предна завеса и притискаща рамка към корпуса — панти с хлабина резонират и развалят измерванията.
- Основното проблемно място при горските мулчери са лагерите; при роторните косачки — огънати дълги валове. Свободно окачените чукове се изтеглят навън от центробежната сила при въртене и не пречат.
- При ротор зад редуктор залепете марката на самия вал на ротора (свалете страничния капак).
- Не прехвърляйте коефициенти на влияние между мулчери — изпълнявайте пълната процедура всеки път.
- Няколко барабана, работещи с различни обороти, се балансират един след друг; редът се определя от най-високия пик в спектъра.
- Два ротора на една рама с еднакви обороти — свалете ремъците и ги балансирайте един по един.
- Сламорезачките са най-проблемни; на изхвърлящия ускорител използвайте шайби 50–100 g на болтовете на ножовете и започнете от най-ниската стъпка на обороти.
- Ако кабината/стълбата/огледалото трепери, докато роторите са спокойни — това е резонанс на разхлабен елемент: поставете датчика директно на него, и пиковата честота ще посочи източника (обикновено болтове).
- След като барабаните са балансирани до G 6.3 на балансировъчна машина, комбайнът често все още трепери — донастройващо балансиране на място, в собствените им лагери, е обичайна практика.
- Вечният проблем — резонанси на корпуса на вентилатора (спираловидния кожух) и рамата: подпора с крик или усилващи ребра решават „небалансируемите“ случаи.
- Опори: анкери в бетон или пружинни антивибрационни изолатори — не просто „стоящи на пода“.
- Задръстени филтри = аеродинамична вибрация (вакуумът „всмуква“ корпуса): почистването премахва остатъка, който балансирането не може да отстрани.
- Ремъчно задвижване: първо пуснете само двигателя, без ремъци.
- Поставете тежестта там, където няма силен въздушен поток (обикновено задната пластина на работното колело), иначе ще свисти.
- Ако 1× е малко, но общата вибрация е голяма — най-често това са лагерите, не дисбаланс.
- Само с монтирани чукове. Люлеещите се чукове (билни ножове) се установяват в ново положение между заходите — проверете с тест „спиране/пускане“.
- „Гора“ от хармоници с малка компонента 1× — проследете надолу по трансмисионната верига: свалете ремъка, вслушайте се; в реален случай виновникът беше счупен съединител, който „не можеше да се усети с ръка“.
- Съставни ротори (дискове) — на етапи: първо всеки диск, после сглобката.
- Причината за вибрацията най-често е износена кръстовина на карданен шарнир: първо поправка, после балансиране. Осевата хлабина е допустима, радиалната — не.
- Тежести — тръбни скоби с фиксатор за резби, ако заваряването е нежелано.
- Карданен вал със средни опорни лагери на стенд вече е задача с три равнини: за 3–4 равнини използвайте Balanset-4.
- Шпиндел с патронник — обикновено една равнина (патронникът внася дисбаланса); датчик отстрани, хоризонтално.
- Твърда рамка на машината „поглъща“ сигнала: повишете оборотите (силата расте с квадрата на оборотите), измервайте хоризонтално, задайте усредняване на 64, направете тест за чувствителност с известна добавена тежест.
- Биенето на арбора се премахва по метода 180°: Ексцентриситет / Пуск E режим — измерете, завъртете ротора на арбора на 180°, измерете отново; програмата изважда приноса на арбора.
- ЦПУ шпиндели се балансират директно в машината при обороти до 18 000–24 000 rpm; постижим е клас до G 1.
Самоделни балансировъчни стойки (накратко)
- Меки лагери (над резонанс) — опори на пружини: собствената честота е 2–3 пъти под работните обороти, и стойката може да се разклати с ръка. Стандартните датчици на Balanset-1A са подходящи. Оборотите при балансиране трябва да са близки до работните обороти на ротора.
- Твърди лагери (под резонанс) — собствената честота е 2–3 пъти над работните обороти; необходими са силови сензори. Нужен е за тежки валове, които е опасно да се разгонват върху пружини. На стенд с твърди лагери можете да балансирате при ниски обороти.
- Типична грешка — „колкото по-твърдо, толкова по-добре“: закрепват стойката към масивна маса и се чудят защо не се балансира. Стойка с меки лагери се нуждае от свобода на движение.
- Съживяване на стара балансировъчна машина с умряла електроника: Balanset като нова измервателна система — обичайна практика.
Референция
Бързи клавиши, мини речник, полезни функции на програмата
Бързи клавиши в главния прозорец
Присвояването на F6–F8 се различава между поколенията на програмата! Надеждният ориентир е надписът на бутона: клавишът е отпечатан направо върху него. Сив бутон = този клавиш не прави нищо.
| Клавиш | Нова версия (2.3.x) | Стара версия (2.2.x и 1.7x) |
|---|---|---|
| F1 | За програмата (версии, обновявания, поддръжка) | За |
| F2 / F3 | раздели: една равнина / две равнини | същият |
| F4 | Settings — настройки на програмата | същият |
| F5 | Vibration Meter — прозорец за измерване на вибрация | същият |
| F6 | Balancing — прозорец за балансиране | Reports — архив |
| F7 | Charts — анализатор | Balancing — прозорец за балансиране |
| F8 | Reports — архив | Charts — анализатор |
| F9 | Route Inspection (ако е активирано) | същият |
| F10 | Exit | същият |
| F12 | снимка на екрана на активния прозорец (във всеки прозорец на програмата) | |
В прозорците за балансиране: F7 — изпълнение на текущата стъпка, F5 — една стъпка назад, F10/Esc — затваряне. В Vibration Meter и Analyzer: F9 — Measure/Stop/Live.
Функции на програмата, които често се пропускат
- Спадане на оборотите (графика coast-down) и Тест за устойчивост на удар — откриване на резонанси (раздел 6).
- Първоначална оценка на пробната тежест — оценка на масата и страната на първата пробна тежест от Run 0.
- Фиксирани позиции / Кръгов канал / Пробиване — поставяне на тежести на лопатки, три тежести в канал, балансиране чрез пробиване (раздел 8).
- Ръчно въвеждане — ръчно въвеждане на амплитуда и фаза (пренасяне на данни от друг уред или от стара сесия).
- Смяна на корекц. равнини — преизчисляване на тежестите в други равнини, ако не могат да бъдат поставени в изчислените.
- Огледало на полярната диаграма — изгледът „от другата страна на машината“.
- Калкулатори: допуск по ISO 1940, пробна маса; протоколи с шаблони с ваш бранд; неограничен архив; програмата може да се инсталира на колкото компютри пожелаете — без лицензи, без абонаменти.
Мини речник
| Компонента 1× (вибрация веднъж на оборот) | Вибрация на честотата на въртене на ротора. Точно това произвежда дисбалансът, и това е единственото, на което се основава изчислението за балансиране. |
| Фаза | Ъгълът на вектора на вибрацията спрямо марката на тахометъра. Сам по себе си не е равен на „положението на тежката точка“ — тълкува се само чрез пробен заход. |
| Коефициент на влияние | Реакцията на конкретна машина към известна тежест: с колко mm/s и в коя фазова посока 1 g измества показанието. Определя се с пробен заход и е валидна само докато условията остават непроменени. |
| Run 0 / Run 1 / Run 2 / Run T | Начален заход → пробен заход в равнина 1 → пробен заход в равнина 2 → коригиращ (проверочен) заход. |
| Статичен / моментен дисбаланс | Тежката точка измества целия ротор / краищата на ротора се дърпат в противоположни посоки. Първото може да се коригира в една равнина, второто — само в две. |
| Резонанс | Съвпадение на работните обороти със собствената честота на конструкцията: пик на амплитудата + обръщане на фазата с ~180°. Балансиране при резонанс е невъзможно. |
| Клас на балансово качество G (ISO 1940) | Граница за остатъчния дисбаланс на ротора: G 6.3 — общопромишлено, G 2.5 — прецизно, G 16 — груба селскостопанска техника. |
| Зони A–D (ISO 10816) | Оценка на общата вибрация на машината: A — отлично, B — приемливо, C — ограничено, D — недопустимо. |
| Меко стъпало | Опора, която не приляга плътно към основата: машината „диша“, коравината е непостоянна, показанията плуват. |
Работен лист за балансиране
Попълнете го на място или го разпечатайте (бутонът „Print“ в менюто). Програмата генерира собствен протокол чрез бутона Report — този формуляр е удобен като полеви работен лист
Обект
Оглед преди балансиране
Режим на измерване
Начално пускане (пускане 0)
Пробни тегла
Корекционни тежести (реално монтирани)
Коригиращ заход (Run T)
Какво следва
Останалата документация и инструменти за Balanset-1A
- Комплект Balanset-1A — какво има в куфара, цена и доставка.
- Ръководство за експлоатация — официалното ръководство за софтуера, на което се основава това ръководство.
- Софтуер за балансиране под Windows — измервател на вибрация, едно- и двуравнинно балансиране, спектри, протоколи.
- Теория на балансирането — статичен и моментен дисбаланс, класове G, формулите зад числата.
- Калкулатор на остатъчния дисбаланс и граници на скоростта на вибрация — ISO 1940-1 и ISO 10816/20816 на един екран.
- Бързи отговори и пълната база знания — въпросите, които поддръжката получава най-често.
- Когато балансирането не намалява вибрацията — разцентровка, разхлабеност, резонанс и дефекти на лагерите.
- Технически форум и директна поддръжка — изпратете вашите спектри и снимки и получете отговор.