Нүүр → Нэр томьёоны сан → Динамик Тэнцвэржүүлэлт
Динамик тэнцвэржүүлэлт (Хоёр хавтгайгаар тэнцвэржүүлэх) тайлбар
Ротрын тэнцвэргүйдлийг хоёр хавтгайд засах практик гарын авлага: нэг хавтгай хангалтгүй үед, нөлөөллийн коэффициентийн арга хэрхэн ажилладаг, засварын өнцгийг хэрхэн тооцоолох, ямар хазайлт зорих тухай. Олон зуун Balanset-1A хэрэглэгч — бутлагчийн бөмбөлөгөөс 24 тонн ротор хүртэл.







1. Тодорхойлолт: Динамик тэнцвэржүүлэлт гэж юу вэ?
Динамик тэнцвэржүүлэлт нь тэнцвэргүйдэл гэдгийг ротор дотор хамгийн багадаа хоёр тусдаа засварын хавтгайд массын засвар хийж арилгах горим юм. Нэг хавтгайд засварлахад хангалтгүй үед ашигладаг, учир нь ротор статик (хүчний) тэнцвэргүйдэл ба моментийн тэнцвэргүйдэл.
Vibromera шиг зөөврийн хоёр хавтгайн багажнууд Balanset-1A энэ процедурыг газар дээр нь хийж, чичиргээг хэмжиж, мөн фаз холхивч бүр дээр, засварын массыг дараах зүйлээр тооцоолж нөлөөллийн коэффициентийн арга.
Динамик тэнцвэржүүлэх машин ба тоног төхөөрөмж
Ажлын байран дээрх ажил нь тогтмол зогсоол биш зөөврийн динамик тэнцвэржүүлэх машин шаарддаг: Balanset-1A нь FFT спектртэй, хоёр сувагтай зөөврийн динамик тэнцвэржүүлэгч бөгөөд ротрын өөрийн холхивчинд, төвлөрүүлэлт, холхивчийн урьдчилсан ачаалал, сууринг нөлөөг оруулан газар дээр нь хоёр хавтгайд тэнцвэргүйдлийг засдаг. Шийдвэрлэсэн жишээг үзэхийн тулд голын тэнцвэржүүлэлт ажлын байран дээр.
2. Статик ба Динамик тэнцвэргүйдэл: Үндсэн ялгаа
Динамик тэнцвэржүүлэлтийг ойлгохын тулд тэнцвэргүйдлийн хоёр үндсэн хэлбэрийг ялгаж мэдэх нь чухал.
- Статик тэнцвэргүйдэл: роторын массын төв нь эргэлтийн тэнхлэгээс шилжсэн байдаг. Энэ нь ганц “хүнд цэг” шиг ажиллана: чөлөөт тулгууртай зогссон ротор өөрөө хүнд талаараа доош эргэдэг. Үүнийг нэг хавтгайд нэг жингээр засаж болно (статик тэнцвэржүүлэлт, мөн нэг хавтгайгаар тэнцвэржүүлэлт).
- Динамик тэнцвэргүйдэл: хүнд цэгүүд ротрын өөр өөр төгсгөлд, өөр өөр талд байрладаг. Тайван байдалд ийм ротор төгс тэнцвэртэй мэт харагдаж болно — ротрыг 90°-аар эргүүлэхэд хоёр хүнд цэг бие биенээ тэнцвэржүүлж байгаа мэт санагдана. Гэвч эргэлтэд байх үед хүнд цэг бүр өөрийн чиглэл рүү татдаг: хоёр масс эргэх хүч, өөрөөр хэлбэл “хос” үүсгэж, энэ нь ротрыг төгсгөлөөс төгсгөл хүртэл дэрвэлзэх. Хос тэнцвэргүйдэл зөвхөн эргэлтэд илэрч болно, мөн зөвхөн эсрэг хос үүсгэхийн тулд хоёр өөр хавтгайд жин байрлуулж засах
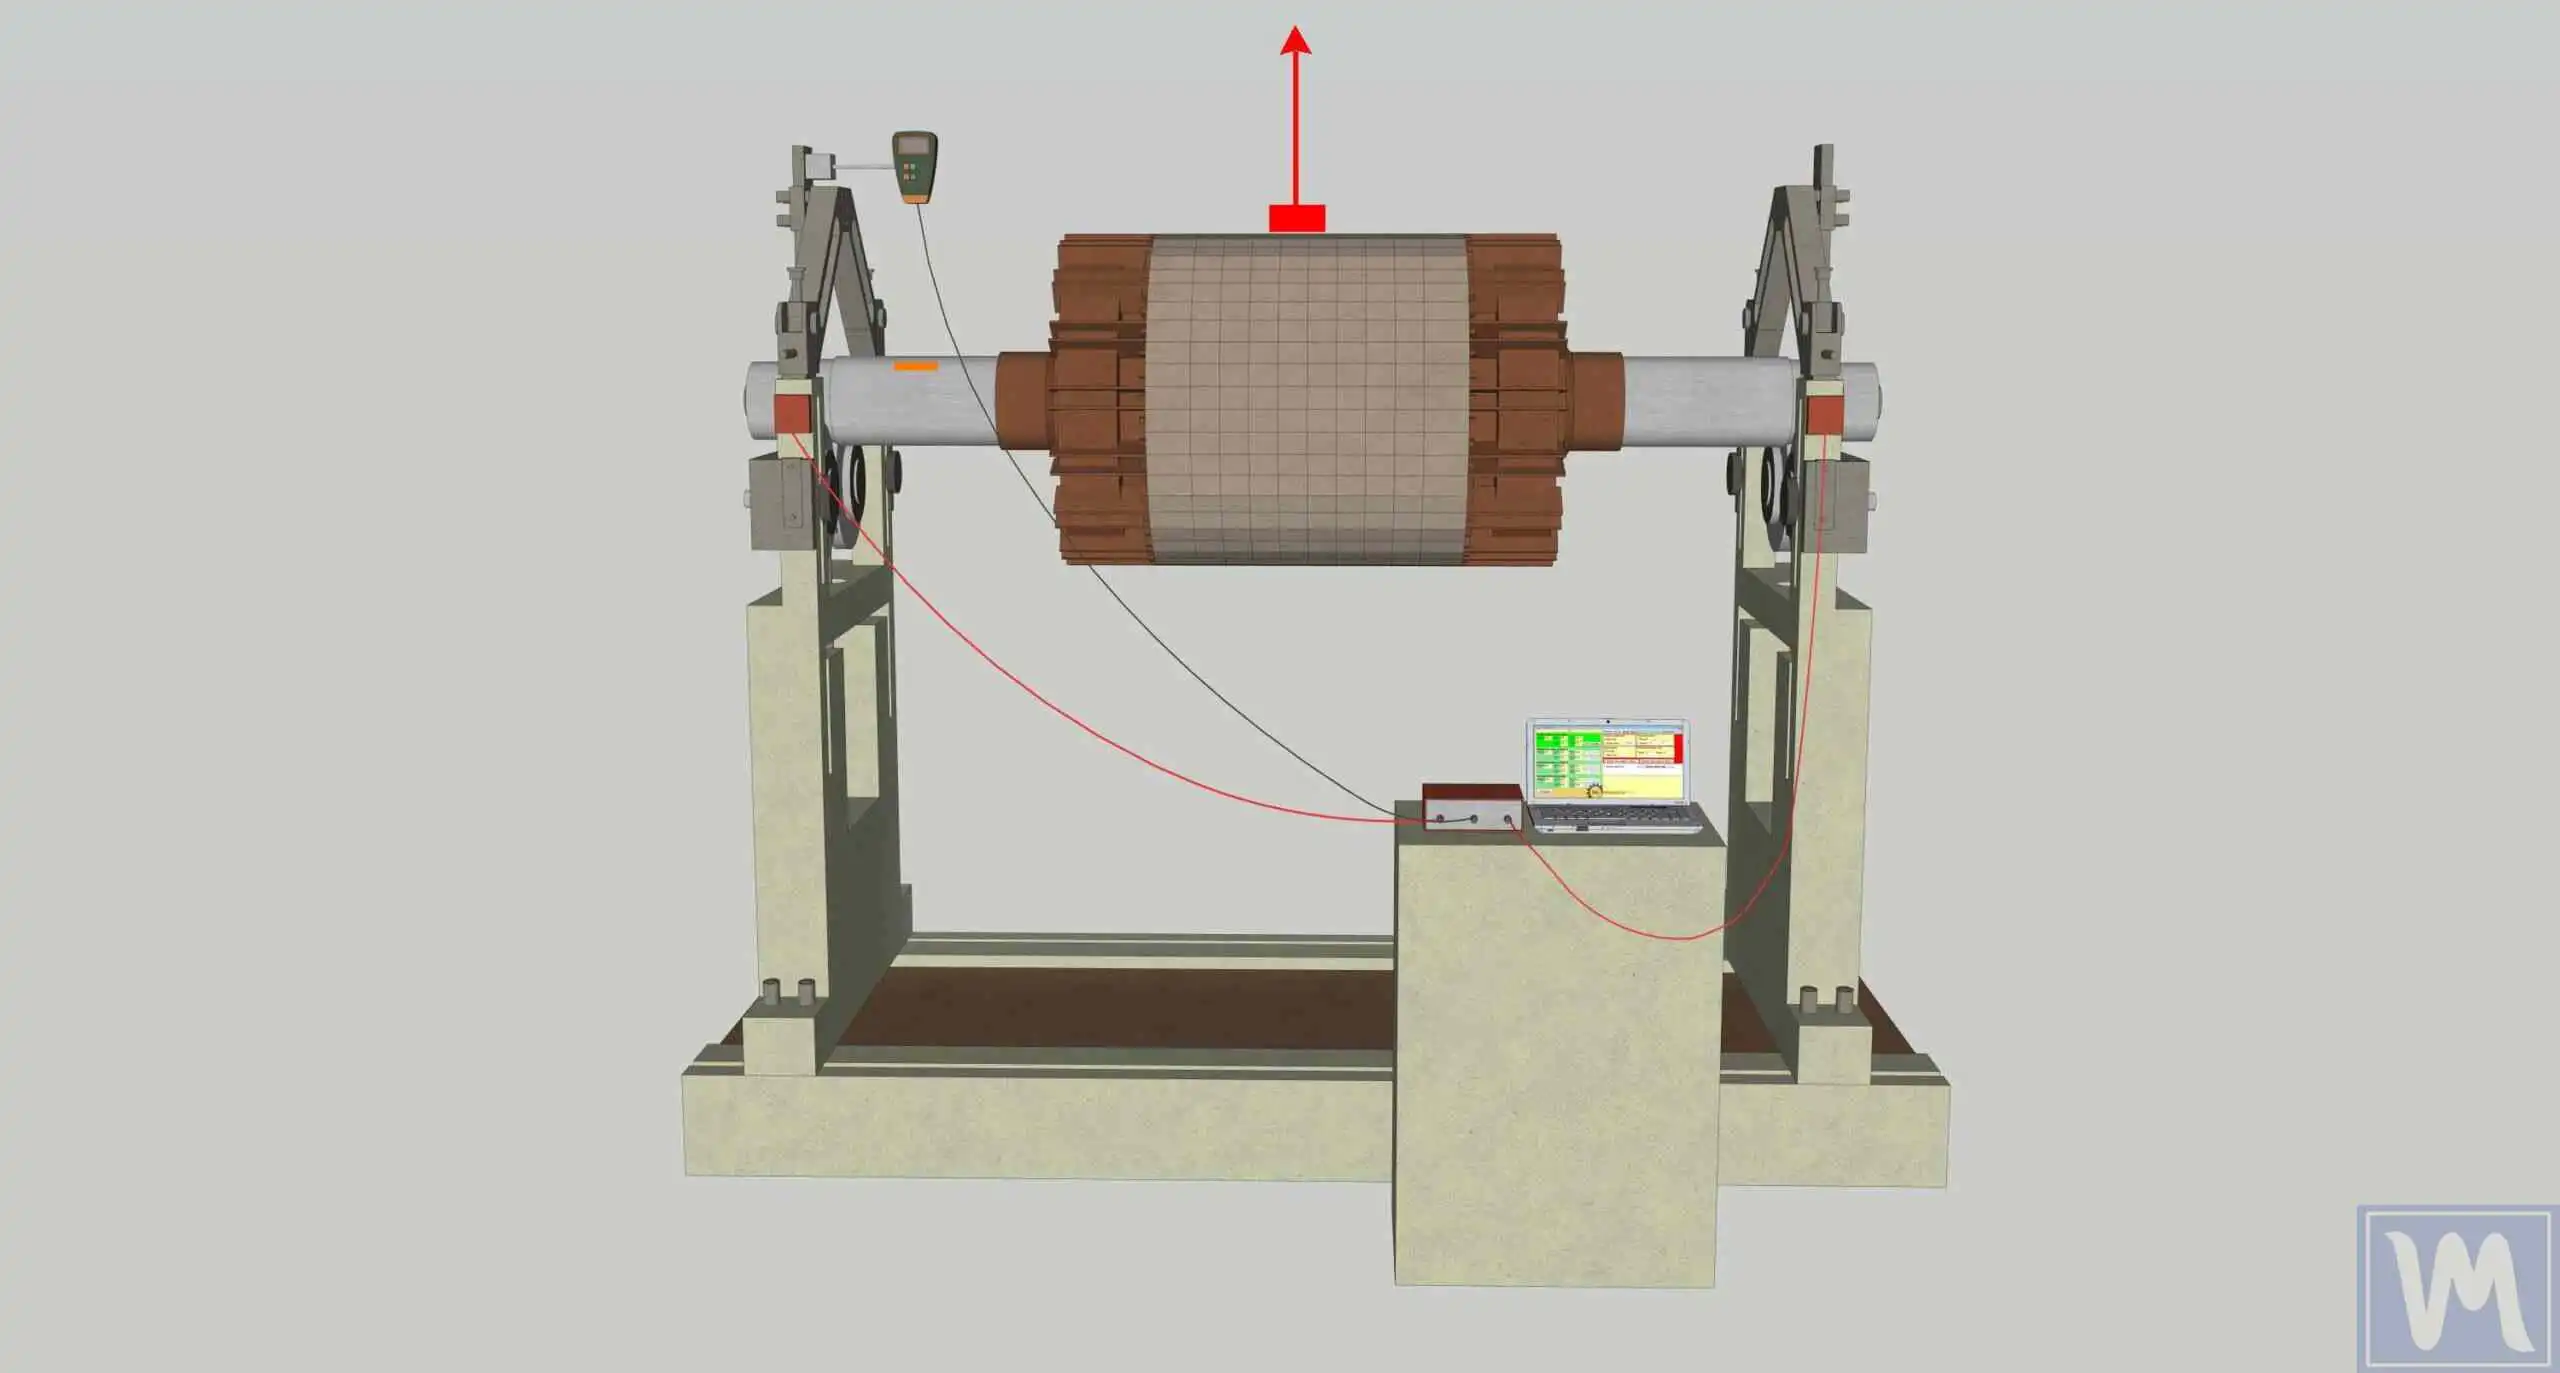
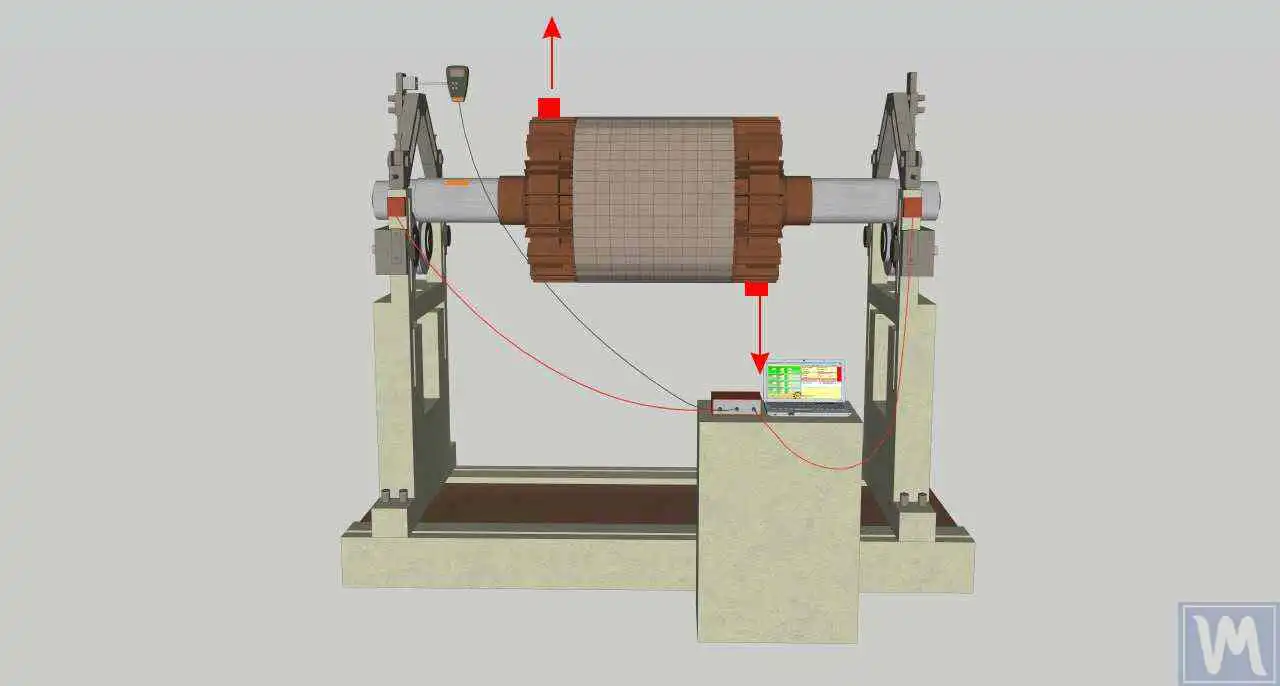
| Статик тэнцвэргүйжил | Динамик тэнцвэргүйжил | |
|---|---|---|
| Тайван байдалд илэрдэг үү? | Тийм ээ — ротор эрх чөлөөт тулгуур дээр хүнд тал нь доош эргэдэг | Үгүй — зөвхөн эргэлтэд илэрдэг |
| Ротрын зан үйл | Хоёр тулгуур дээр “нэг фазаар” чичирнэ | Дэрвэлзэх: тулгуурууд өөр фазтай чичирдэг |
| Засвар | 1 жин, 1 хавтгай | 2 хавтгай дахь жин, хамтад нь тооцоологдсон |
| Типик роторууд | Нарийн диск, дамжуулагч дугуй, нарийн сэнсний дугуй | Бутлагчийн бөмбөлөг, урт вал, комбайн ротор, 3000 rpm-ээс дээш сэнс |
3. Нэг Хавтгай Уу, Хоёр Уу? Практик Дүрэм
ISO 21940-11 практик дүрэм: хэрэв ротор өргөн нь диаметрийн хагасаас бага (харьцаа ~1:2; газрын практикт дэмжлэг 1:3-ыг зөвлөдөг), нэг хавтгайд засах нь ихэвчлэн хангалттай. Урт ротор хоёр хавтгай шаарддаг, учир нь ротрын хоёр төгсгөл дэх тэнцвэргүйдэл бие биедээ хөндлөн нөлөөлдөг: 1-р хавтгайд нэмсэн жин хоёр тулгуурт чичиргээг өөрчилдөг. Яг үүнээс болж хоёр хавтгайн багаж хоёр сувгийг хэмждэг нэгэн зэрэг (X1, X2 мэдрэгчид) бөгөөд төгсгөл бүрийг тусдаа нэг хавтгайн ажил гэж үзэхийн оронд хоёр засварын жинг нэг дор шийддэг.
4. Засварын Хавтгай Ба Мэдрэгчийн Байрлал
Хоёр хавтгайгаар тэнцвэржүүлэх гурван зүйл дээр суурилдаг:
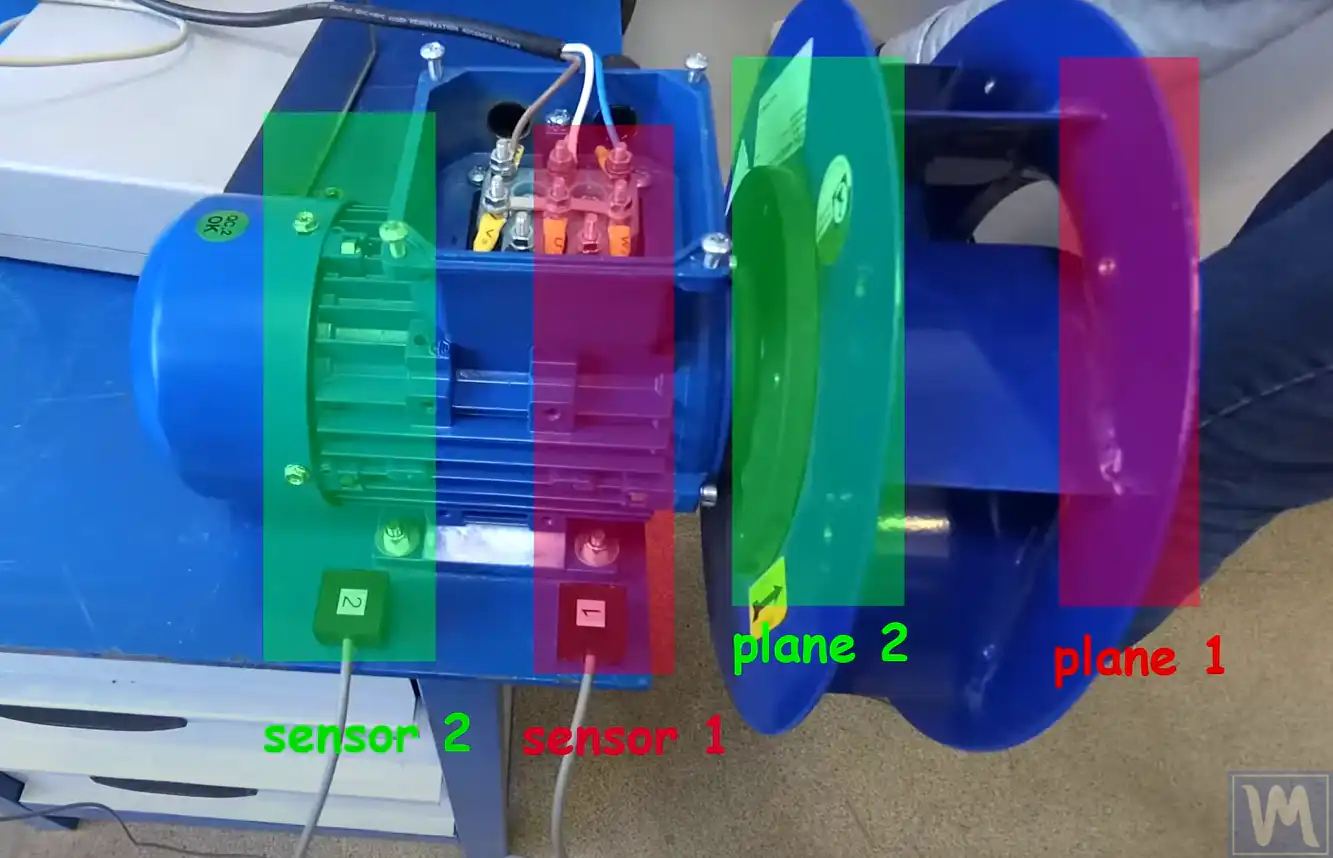
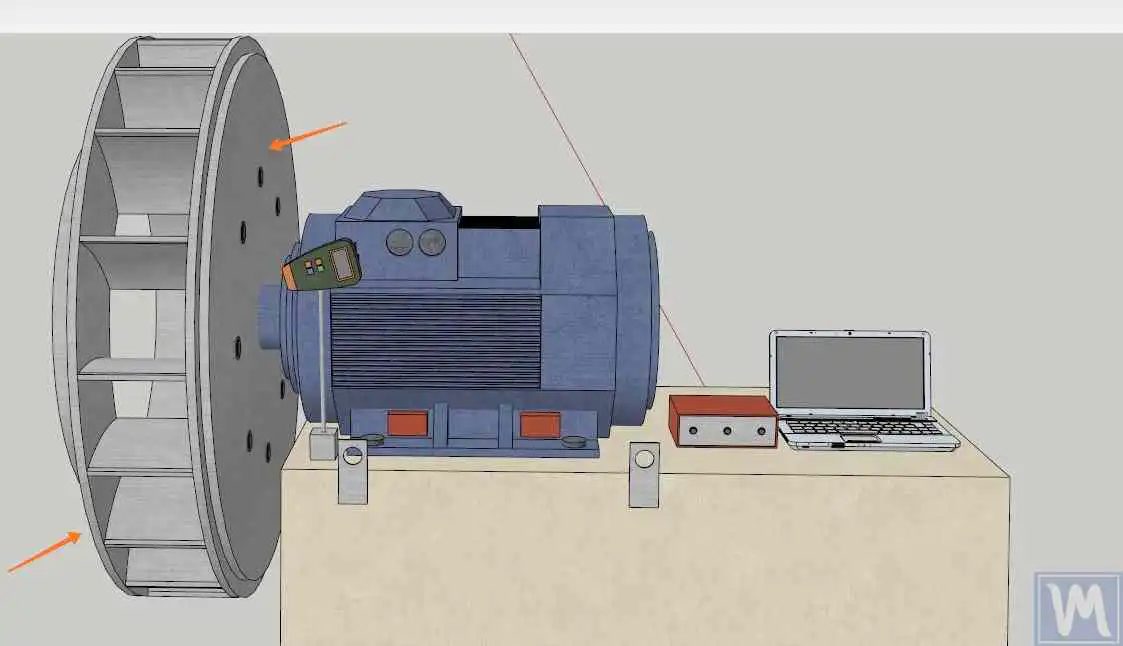
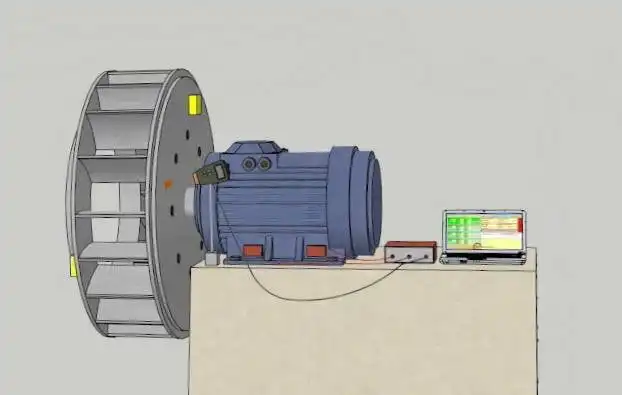
- Хоёр засварын хавтгайнууд (1-р ба 2-р хавтгай) засварын жин суурилуулагдах газар — ротрын дагуу боломжийн хэрээр хол зайтай.
- Хоёр чичиргээ хэмжих цэг (ихэвчлэн холхивчийн орон сав) X1, X2 сувагт холбогдсон. X1 мэдрэгч нь 1-р хавтгайтай, X2 мэдрэгч нь 2-р хавтгайтай ажилладаг — ажлын дунд солихгүй байгаарай.
- A фаз зургийн — тахометр чиглэсэн цацраг идэвхт тэмдэг — хурд, фазыг хэмжихийн тулд. Эргэлт тутамд нэг тэмдэг, ступица эсвэл вал дээр наасан (ир дээр биш), мөн гүйлтийн хооронд хэзээ ч шилжихгүй.
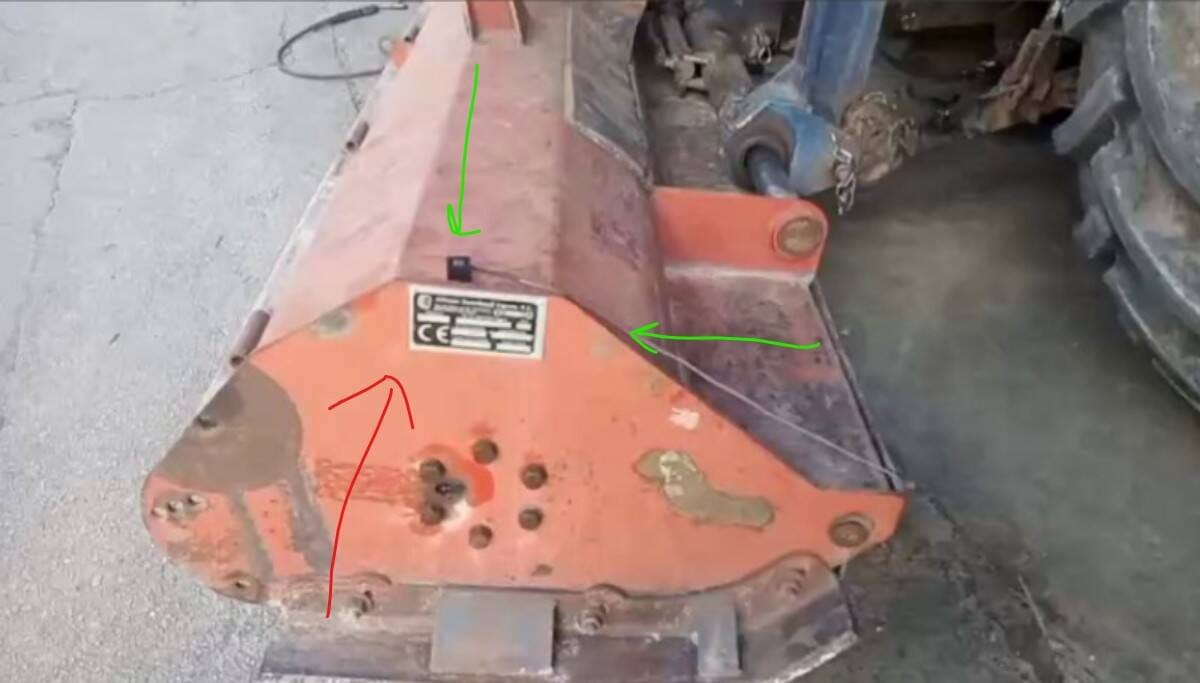
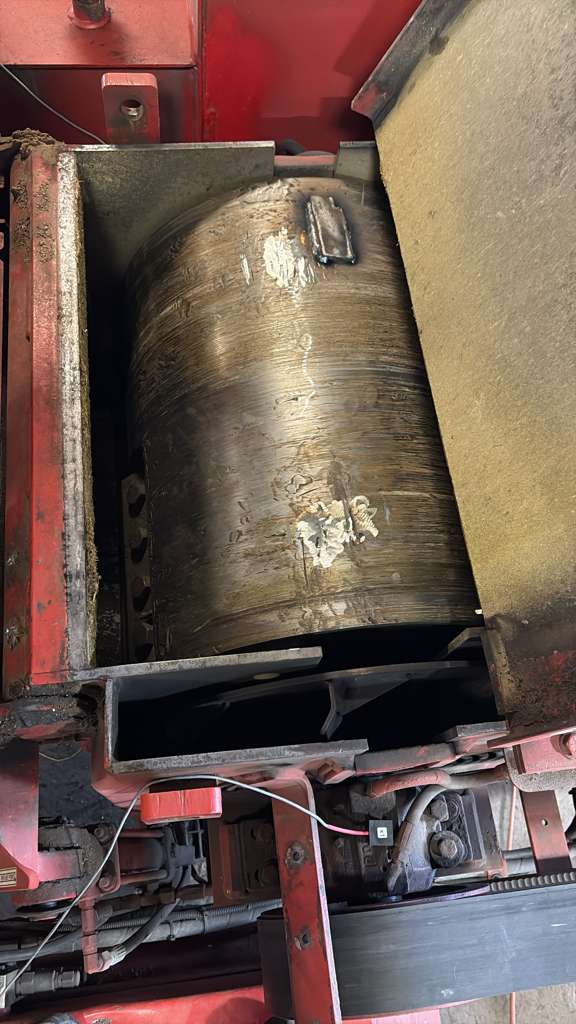
Ердийн ротрын тохиргоонд зориулсан засварын хавтгай, мэдрэгчийн байрлалын ердийн жишээ:
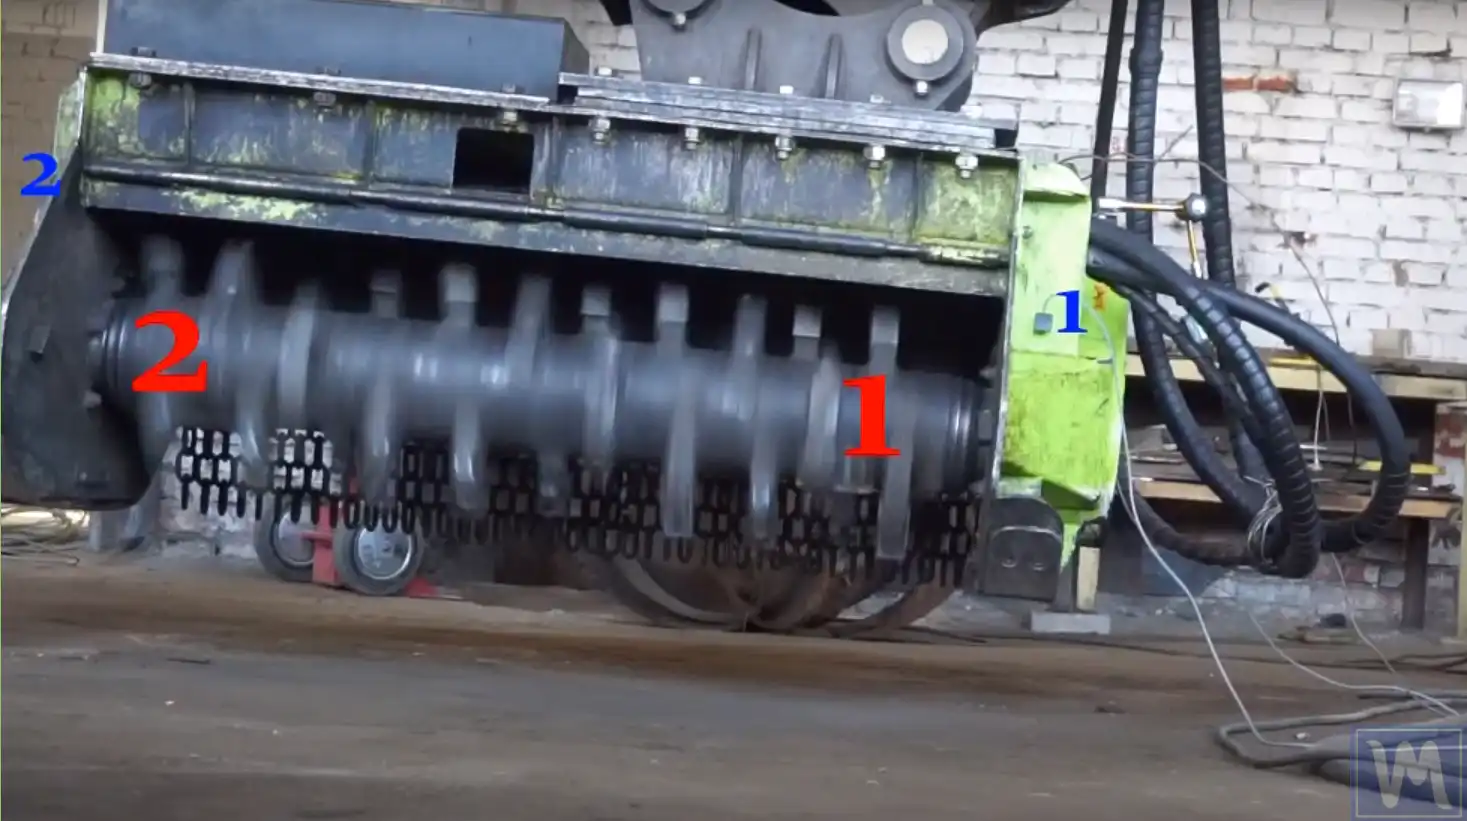
5. Хоёр Хавтгайн Тэнцвэржүүлэлтийн Процедур
Эхний гүйлтээс өмнө тэнцвэржүүлэх ямар нэг зүйл байгаа эсэх — мөн хэмжилтэд итгэж болох эсэхийг шалгаарай:
- Холхивчийн сулрал байхгүй (бүс тайлсан, ротрыг ломоор хөдөлгөж үзнэ), ан цав байхгүй, бүх бэхэлгээ чанга.
- Ажлын байдал дахь ротор: бүх ир/алх/хутга суурилуулагдсан, ротор цэвэр.
- Мэдрэгчид холхивчийн орон сав дээр радиалаар; тахометрийн тэмдэг ступица дээр; кабелиуд ротроос хол бэхлэгдсэн.
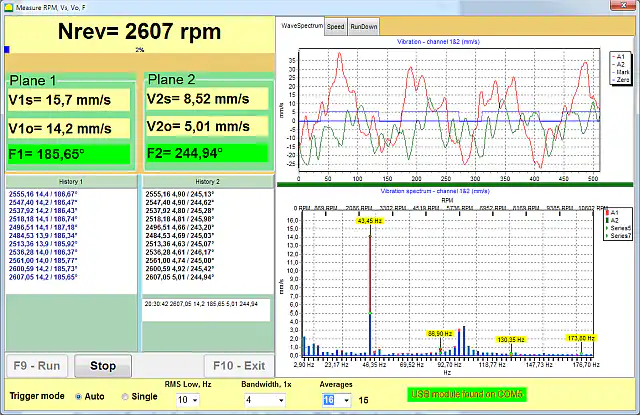
- Дотор Виброметр горим: rpm зөв бөгөөд тогтвортой уншигдана; далайц гүйлтийн хооронд ~10–20%, фаз ~10–20° дотор давтагдана.
- 1× бүрэлдэхүүн хэсэг спектрт давамгайлдаг. Хэрэв 2× буюу дээд гармоник давамгайлбал — эхлээд тохироогүй байдал/сулралыг засаарай.
Газар дээрх хоёр хавтгайн тэнцвэржүүлэлт нь нөлөөллийн коэффициентийн арга — багаж машины хариу үйлдлийг “сурдаг”, мэдэгдэж буй туршилтын жин:
-
Run #0 — үндсэн утга
Ротрыг сонгосон тэнцвэржүүлэлтийн хурдаар туршилтын жингүйгээр ажиллуулж, эхний чичиргээг (далайц, фаз) хоёр сувагт хэмжинэ үү.
Цувралын гүйлт бүрт ижил rpm-ийг барина уу — ~100 rpm-ийн дотор. Хэрэв ажлын хурд резонанст ортол эсвэл чичиргээ 40–50 мм/с-ээс давбал, бага rpm-ээс эхлэн хоёр үе шаттайгаар тэнцвэржүүлнэ үү.
-
Run #1 — туршилтын жин 1-р хавтгайд
Машиныг зогсоож, туршилтын жинг тэмдэглэсэн байрлал дахь 1-р хавтгайд суурилуулж, ажиллуулаад дахин хэмжинэ үү. Туршилтын жин нь далайц эсвэл фазыг 20–30% — эс тэгвээс багаж тооцоолох ямар ч зүйлгүй болно (массыг ихэсгэ). Ашиглана уу туршилтын жингийн тооцоолуур эхлэлийн тооцоо хийхэд.
-
Run #2 — туршилтын жин 2-р хавтгай руу шилжсэн
Туршилтын жинг 1-р хавтгайгаас 2-р хавтгай руу шилжүүл (шилжсэн, дээрээс нь нэмэгдээгүй!) мөн дахин хэмжинэ үү.
-
Тооцоолол
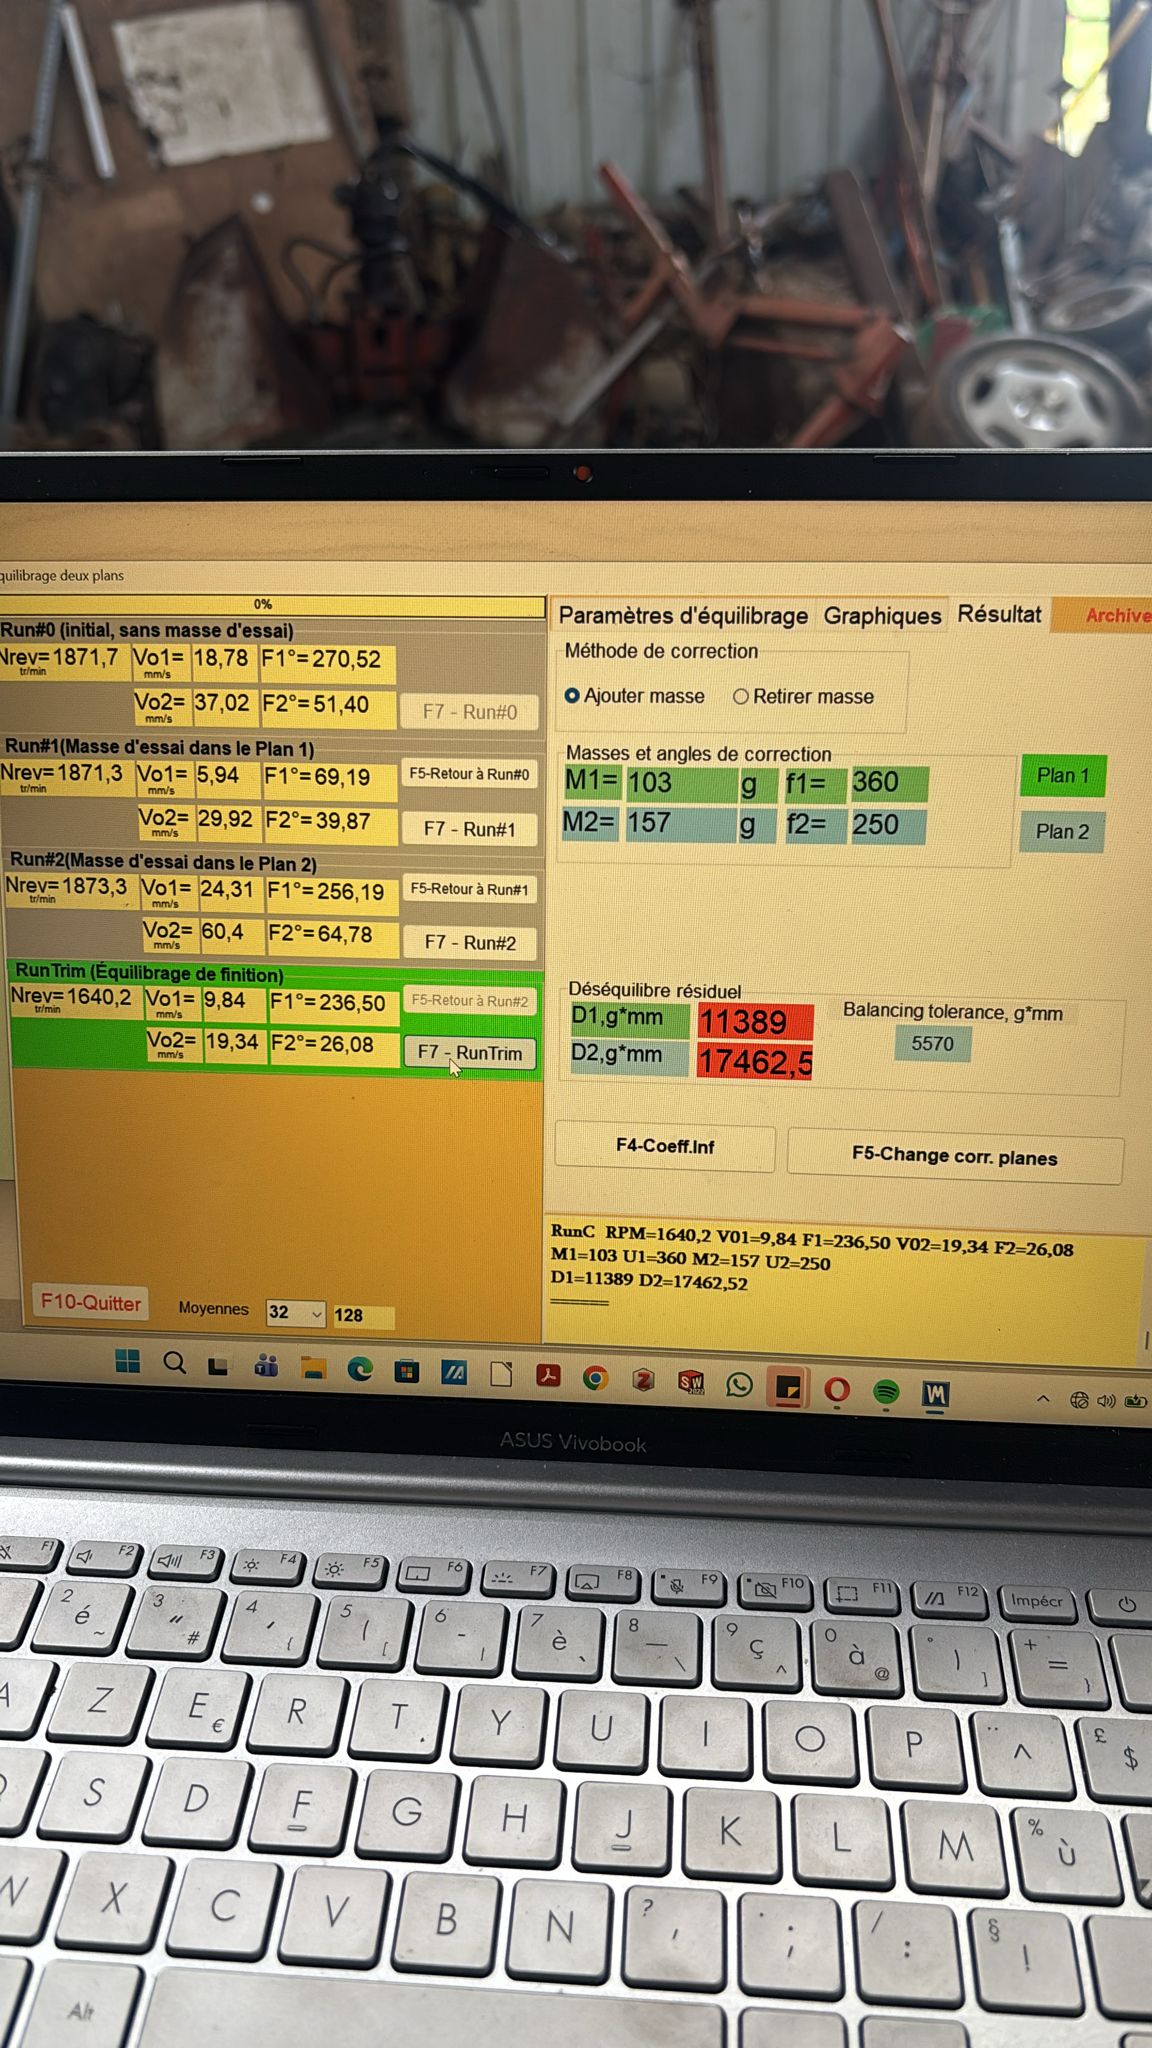
Програм хангамж хавтгай бүрийн засварын масс, өнцгийг тооцоолж, ротрын төгсгөлүүдийн хоорондох хөндлөн нөлөөг тооцоолохын тулд хоёр хавтгайг хамтад нь шийддэг.
-
Засвар
Бүх туршилтын жинг авч, засварын жинг суурилуулна уу ижил радиус туршилтын жин болгон. Гагналт нь бөмбөлөг, сэнсний хувьд стандарт (гагналтын шов дан ганцад ~100 г тооцоол); боолт, риветийн угсарга эсвэл шланган хавчаар нь ротроос хамааран ажилладаг.
-
Баталгаажуулалт ба эцсийн тохируулга
Шалгах гүйлт хийнэ үү (залруулах ажиллагаа). Механикийн хувьд эрүүл машины хувьд 1–2 давталтын дотор 3–10× чичиргээ буурах нь хэвийн. Програм жижиг нэмэлт жин тооцоолдог; хазайлтын дотор орох хүртэл давтана уу.
Тооцоолсон засварын өнцөг хоёр хүрч болох бэхлэх цэгийн хооронд (ир, боолтын нүх) унах үед, шаардлагатай массыг байгаа байрлалуудад хоёр хавтгайгаар засварлах массын задаргаа тооцоолуур, мөн нэг хавтгайн үндсэн мэдрэмжийг дараах зүйлээр шалгаж болно нөлөөллийн коэффициентийн тооцоолуур.
6. Засварын Өнцгийг Тооцоолох — Хамгийн Чухал Ганц Цэг
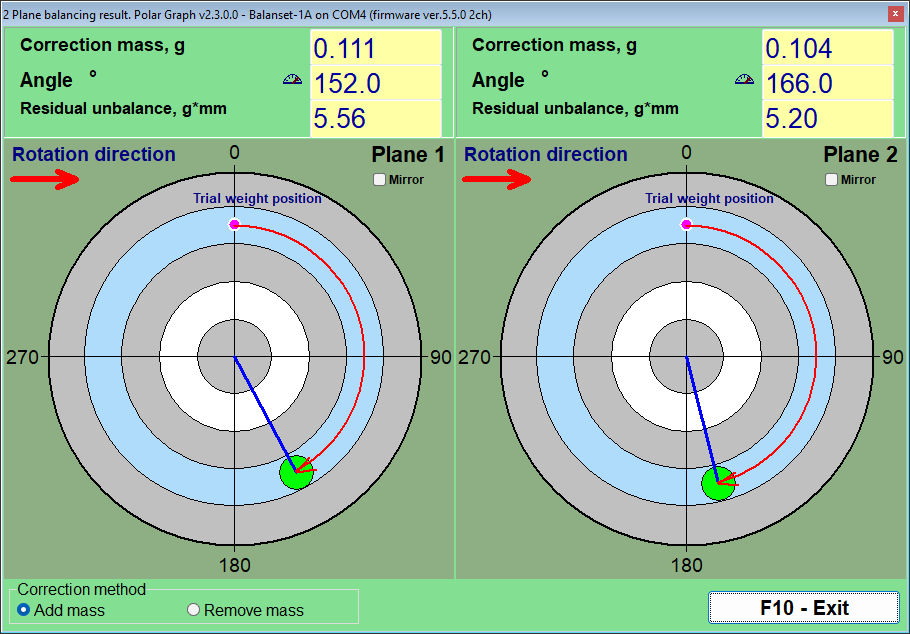
Засварын өнцгийг тоолдог туршилтын жингийн байрлалаас (0°), ротрын эргэлтийн чиглэлд. Эргэлтийн эсрэг биш, дур зоргоороо сонгосон цэгээс ч биш.
Жишээ нь: туршилтын жин “12 цагийн” байрлалд байсан бөгөөд ротор нь харахад цагийн зүүний дагуу эргэдэг. Тооцоо 90° гэж заана → засварын жин “3 цагийн” байрлалд очно. Ердийн алдаа бол эргэлтийн эсрэг тооцоолох явдал юм (70°-ийн оронд 360−70 = 290° байрлуулах) — үүний үр дүнд чичиргээ дараа нь нэмэгддэг буурахын оронд.
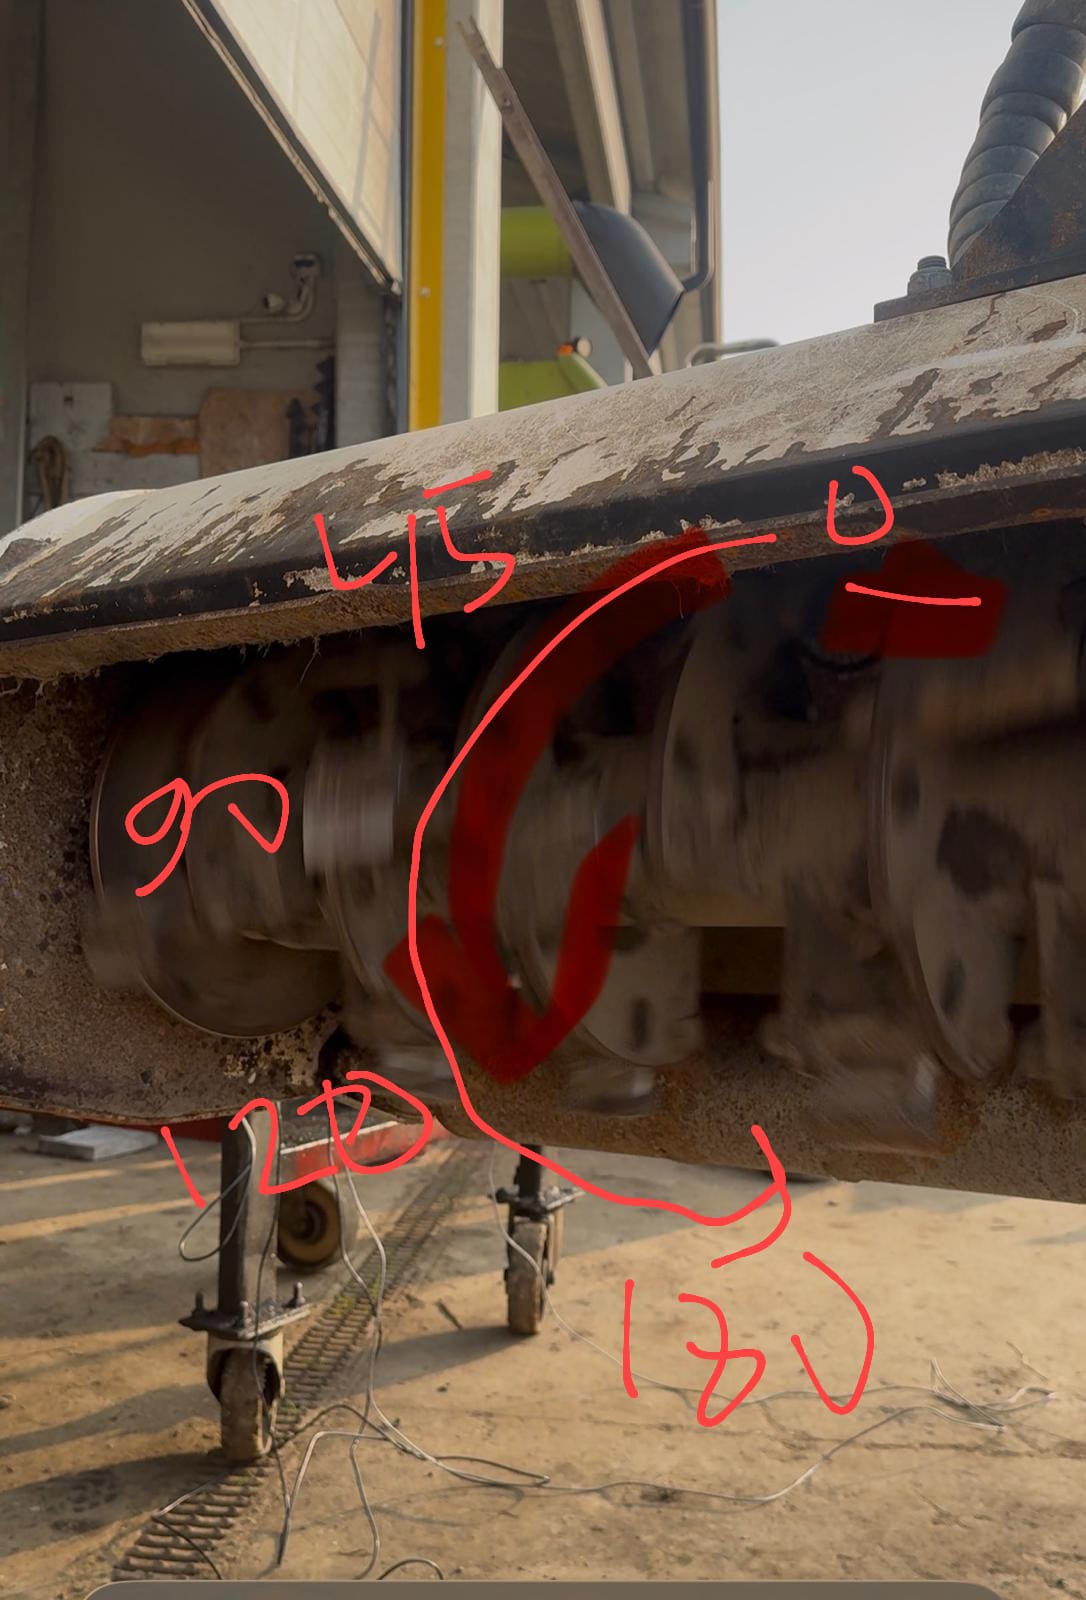
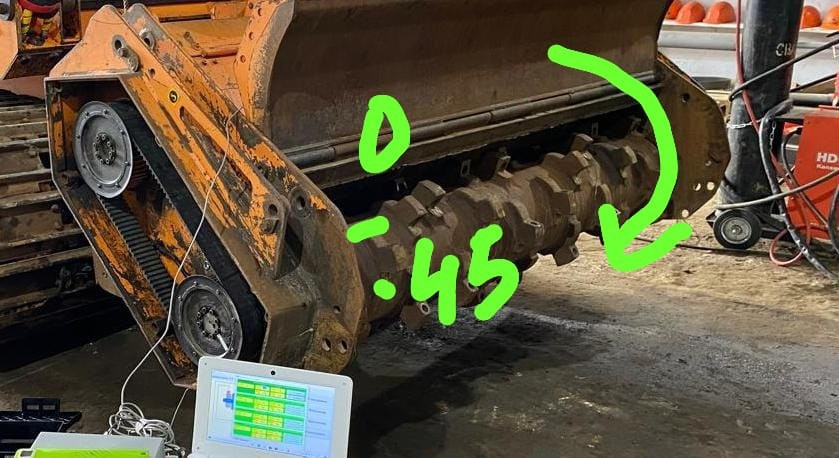
Туйлын графикт програм хангамж үүнийг харагдахуйц харуулдаг: ягаан цэг нь туршилтын жингийн байрлал (0°), ногоон цэг нь засварын масс хаана очихыг, улаан сум нь эргэлтийн чиглэлийг харуулдаг.
7. Үр Дүн Ба Хазайлт: Ажил Хэзээ Дуусах вэ?
Хоёр үнэлгээний систем зэрэгцээ ашиглагддаг — тэдгээрийг бүү холино уу: мм/с (угсарсан машины чичиргээний хурд, ISO 10816/20816) мөн g·mm (үлдэгдэл тэнцвэргүйдэл ротрын өөрийнх нь, ISO 1940/21940-11). Багаж хоёуланг нь мэдээлдэг.
| Бүс | Чичиргээний хурд (RMS) | Үнэлгээ |
|---|---|---|
| A | 1.4 мм/с хүртэл | Маш сайн — шинэ машин шиг |
| B | 1.4 – 2.8 мм/с | Сайн — урт хугацааны ажиллагаанд тохиромжтой |
| C | 2.8 – 4.5 мм/с | Хязгаарлагдмал хугацаанд хүлээн зөвшөөрөгдөнө |
| D | 4.5 mm/s-ээс дээш | Хүлээн зөвшөөрөгдөхгүй — арга хэмжээ шаардлагатай |
Талбайн тохируулга: зөөлөн тулгуур дээрх хөдөө аж ахуйн техникийн хувьд хязгаар илүү зөөлөн — бутлагчийн хувьд 7–8 мм/с хүртэл нь аль хэдийн сайн үр дүн; тэнд 0.5 мм/с-ийг хөөх нь утгагүй. Хараарай 1× бүрэлдэхүүн хэсэг, зөвхөн нийт чичиргээ биш: тэнцвэржүүлэлт яг тэр хэсгийг л багасгадаг.
Үлдэгдэл тэнцвэргүйдлийг G зэрэглэлээр үнэлдэг (G16 — хөдөө аж ахуйн ротор ба кардан вал, G6.3 — сэнс, бөмбөлөг ба ерөнхий ротор, G2.5 — турбин ба станок, G1–G0.4 — шпиндель). Таны ротрын масс, хурд, зэрэглэлд зөвшөөрөгдөх g·мм хавтгай тутамд үлдэгдэл тэнцвэргүйдлийн тооцоолуур (ISO 21940-11) — ижил тооцоолуур нь Balanset-1A програм хангамжид суулгагдсан.
8. Хэрэв чичиргээ буурахгүй бол
Хамгийн түгээмэл “муудсан / нийлэхгүй байна” тохиолдлуудын хурдан оношилгооны хүснэгт:
| Шинж тэмдэг | Магадлалтай шалтгаан | Юу хийх вэ |
|---|---|---|
| Засварын жинг суурилуулсны дараа чичиргээ бага болохын оронд өндөр болсон | Засварын өнцгийг буруу чиглэлд байрлуулсан — ротрын эргэлттэй нийцүүлэхийн оронд түүний эсрэг | Өнцгийг дахин тэмдэглэнэ үү: туршилтын жингийн байрлалаас (0°) эхэлж, ротрын эргэлтийн чиглэлд тоолно уу |
| Гүйлт бүрийн дараа програм улам их масс нэмэхийг хүсдэг | Тохиргоо дахь засварын арга нь бодит байдал дээр жин нэмж байхад “масс хасах” гэж тохируулагдсан тул үр дүнгийн тэмдэг урвуу байна | Тэнцвэржүүлэлтийн тохиргоог нээж, засварын аргыг “масс нэмэх” болгож өөрчилнө үү |
| Хурдны бага өөрчлөлт (50–100 rpm) чичиргээний түвшинг хэд хэдэн удаа өөрчилдөг | Тэнцвэржүүлэлтийн хурд нь бүтцийн резонанс дээр эсвэл түүнд ойрхон байна | RunDown (инерцээр удаашрах) графикийг бүртгэж, резонансын бүсээс гадуур тэнцвэржүүлэлтийн хурдыг сонгоно уу |
| Суурилуулсан жинд үзүүлэх хариу пропорциональ бус; үр дүн давталт бүрт үсэрдэг | Машин шугаман бус байдлаар ажиллаж байна (зөөлөн тулгуур, элэгдсэн эсвэл гэмтсэн бүтэц) | Давталт бүрт тооцоолсон массын хагас — эсвэл гуравны нэгийг — суурилуулж, шалгах гүйлтийг давтана уу |
| Юу ч өөрчлөгдөөгүй ч гэсэн далайц, фаз нь гүйлт бүрт өөр байна | Механик эвдрэл (холхивчийн сулрал, ан цав, сул боолт) эсвэл тахометрийн худал өдөөлт | Эхлээд механикийг засаарай; тахометрийн туяаг зөвхөн нэг тэмдэг л тусгаж байгаа эсэхийг шалгаарай |
| Програм бодит хурдаас 2–3 дахин өндөр хурдыг харуулдаг | Тахометр нэмэлт тусгалыг харна: дамжуулагч дугуйн нүх, гялалзсан цэг, ирний ирмэг | Гэрэл тусгагч тэмдгийг ступица эсвэл вал руу шилжүүлнэ үү; бусад тусгагч гадаргууг хучих эсвэл бүдгэрүүлнэ үү |
| FFT спектрт 2× оргил (эсвэл 3×, 5×, 6× оргилын цуврал) 1× оргилоос өндөр байна | Валын тохироогүй байдал эсвэл механик сулрал — энэ нь тэнцвэргүйдэл биш | Эхлээд холбогч, суурилуулга, бэхэлгээг засаад, дараа нь тэнцвэржүүлнэ үү |
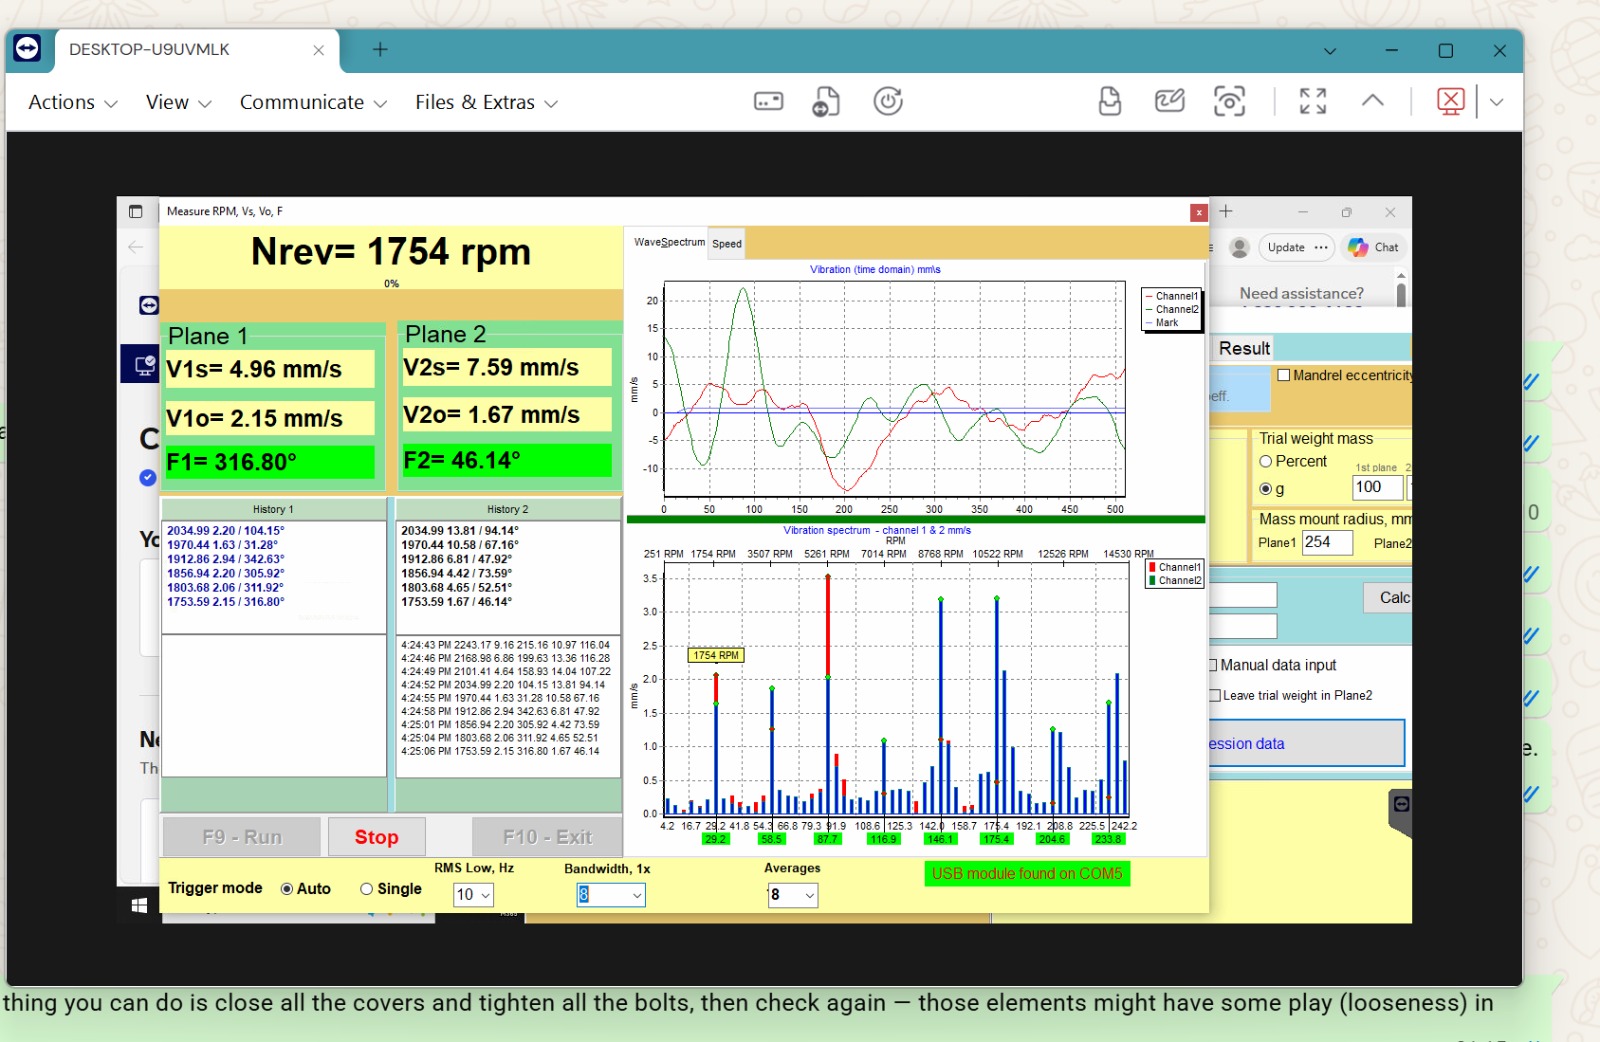
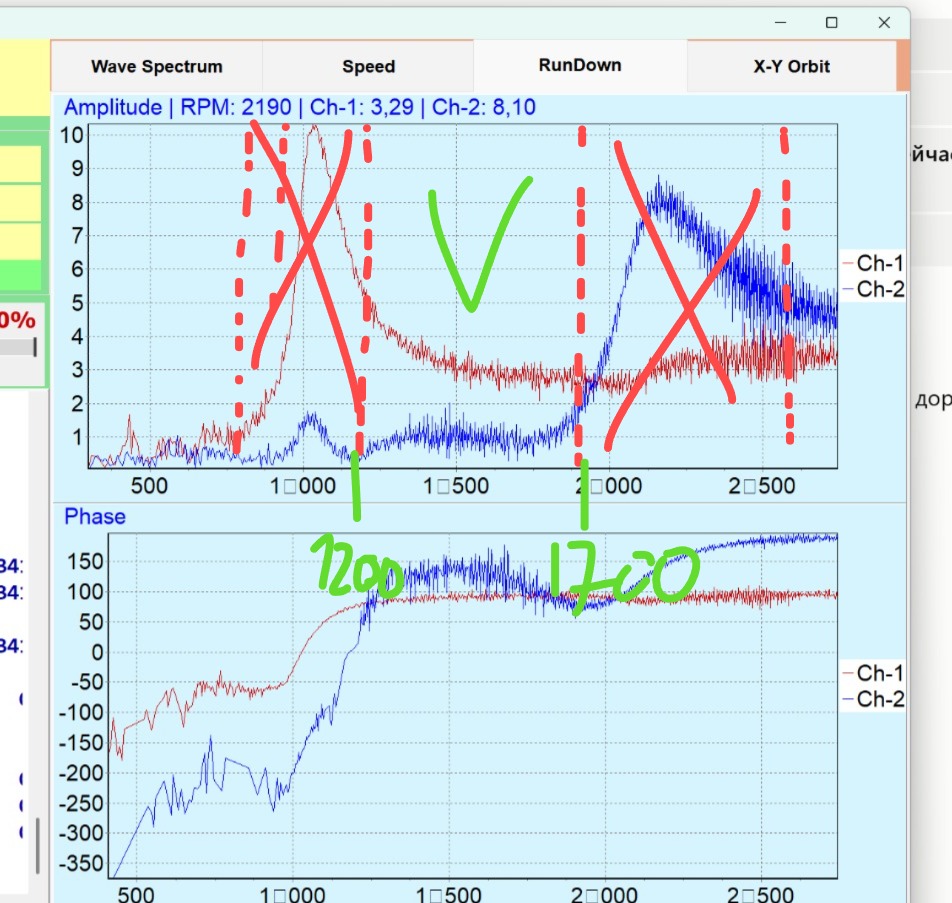
Спектр унших, резонанс хайх, дэмжлэгийн тохиолдлуудаас бодит шалтгаанууд гэсэн бүрэн оношилгооны мод мэдлэгийн санд байдаг: Чичиргээ буурахгүй байвал: жинхэнэ шалтгааныг олох.
9. Balanset-1A-тай Хоёр Хавтгайн Тэнцвэржүүлэлт
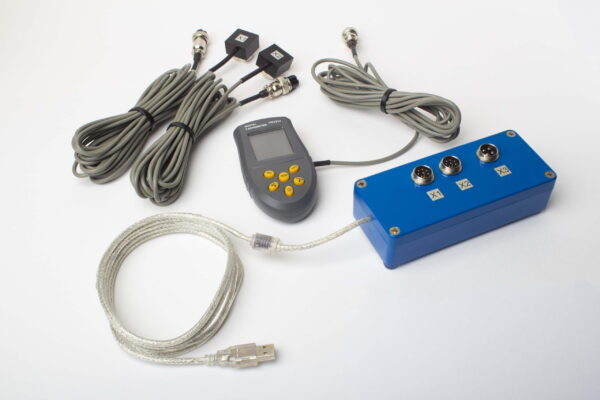
Balanset-1A нь компьютерт суурилсан хоёр сувгийн тэнцвэржүүлэлтийн систем бөгөөд газар дээрх нөхцөл болон үйлдвэрлэлийн орчинд нэг болон хоёр хавтгайд ротор тэнцвэржүүлэхэд зориулагдсан. Хоёр хавтгайн горимд ротрын хурд болон 1× чичиргээний (RMS болон фаз) хоёр сувгаар зэрэг, хоёр хавтгайн засварын жингийн параметрийг нэг дор тооцоолдог — сонгосон ISO хазайлттай харьцуулсан туйлын диаграм, гүйлтийн бүртгэл, олж авсан үлдэгдэл тэнцвэргүйдлийг оруулан.
| Параметр | Balanset-1A |
|---|---|
| Суваг | 2 чичиргээний суваг + лазер тахометрийн суваг |
| Чичиргээний хурд (RMS) | 0.02 – 80 mm/s |
| Давтамжийн муж | 5 – 550 Гц (1000 Гц хүртэлх FFT спектр) |
| Хурдны муж | 100 – 100,000 rpm |
| Фазын нарийвчлал | ±1° |
| Засварын хавтгайнууд | 1 эсвэл 2 |
| Роторын жин | Аргаар хязгаарлагдаагүй (бодит рекорд — 24,000 кг ротор) |
| Компьютерын Шаардлага | Windows 7/8/10/11, USB; ямар ч оффисын лаптоп |
| Программ хангамж | Нэг удаагийн худалдан авалт, үнэгүй шинэчлэлт, захиалгагүй |
Програм хангамж: хоёр хавтгайн тохиргоо ба үр дүнгийн харагдац
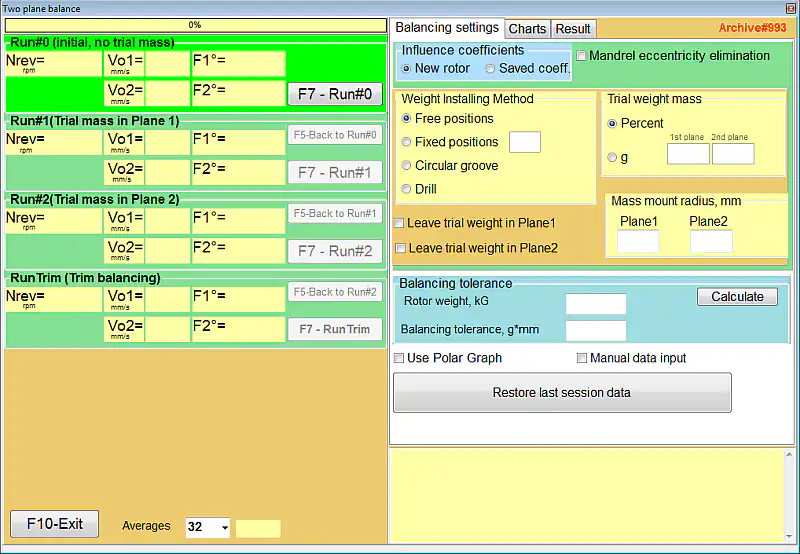
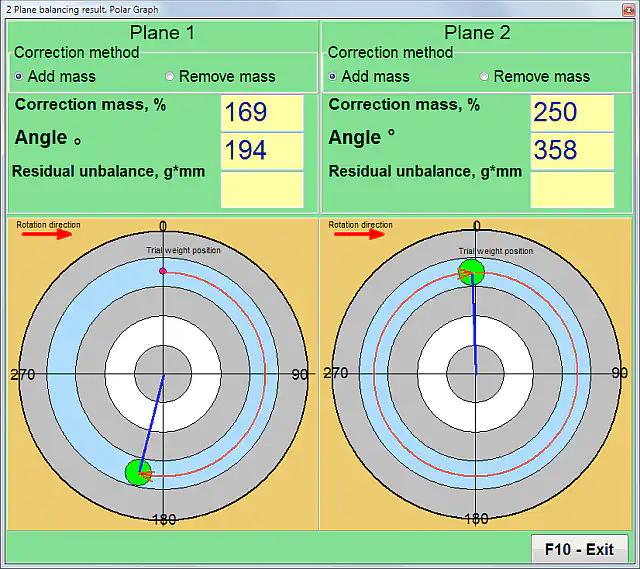
Ротроо өөрөө тэнцвэржүүл — газар дээр нь, өөрийн холхивчинд
Balanset-1A Иж Бүрдэл — €1,975, бүх зүйл багтсан: хэмжих нэгж, 2 мэдрэгч, лазер тахометр, соронзон тулгуур, жин, насан туршийн үнэгүй шинэчлэлттэй програм хангамж. Хог хаягдал бутлагч, сэнс, бутлуур, кардан вал, шпиндэлд дэлхий даяар ашиглагддаг — олон зуун бодит тэнцвэржүүлэлтийн ажил дээр суурилсан үнэгүй имэйл дэмжлэгтэй.
10. Видео: Balanset-1A Ажил дээрээ
Balanset-1A-тай газар дээрх тэнцвэржүүлэлтийн товч тойм — мэдрэгч суурилуулахаас эхлээд эцсийн тохируулгын гүйлт хүртэл. Машинд тохирсон жишээг оруулан илүү олон видео Vibromera YouTube суваг.
11. Түгээмэл асуултууд
Ротрыг тэнцвэржүүлэхийн тулд массыг нь мэдэх шаардлагатай юу?
Үгүй. Засварын жингийн тооцоололд зөвхөн туршилтын жингийн масс болон түүний суурилуулах радиус л хэрэгтэй. Ротрын массыг зөвхөн туршилтын жинг тооцоолоход болон ISO 1940 хазайлтын тооцоолуур (G зэрэглэл)-д ашигладаг.
Хоёр хавтгайн тэнцвэржүүлэлтэд ротрын дээд хэмжээ эсвэл масс ямар байх ёстой вэ?
Нөлөөллийн коэффициентийн арга нь ротрын массыг хязгаарладаггүй — багаж нь тулгуурын хариу үйлдлийг хэмждэг, ротрыг өөрийг нь биш. Balanset-1A-тай бодит рекорд бол 24,000 кг чихрийн үйлдвэрийн ширхэглэгч ротор бөгөөд 0.47 мм/с хүртэл тэнцвэржүүлсэн.
Ямар хурдны мужид ажилладаг вэ?
Албан ёсоор 100 rpm-ээс; практикт ~300 rpm-ээс доош тэнцвэржүүлэх нь хэцүү (бага давтамжид мэдрэгчийн дохио сул). Дээд хязгаар нь хэдэн арван мянган rpm хүрдэг — өндөр хурдны шпиндлийг G1–G0.4 зэрэглэлд тэнцвэржүүлдэг.
Роторыг машингаас салгахгүйгээр тэнцвэржүүлж болох уу?
Тийм ээ — энэ нь газар дээрх динамик тэнцвэржүүлэлтийн үндсэн зорилго юм: ротрыг өөрийн холхивчинд, бодит ажиллагааны нөхцөлд тэнцвэржүүлдэг. Хэмжилт ихэвчлэн 15–30 минут, түүнчлэн жин суурилуулах хугацаа шаарддаг.
Нэг хавтгай хангалттай эсэхийг би хэрхэн мэдэх вэ?
Практик дүрэм (ISO 21940-11): хэрэв ротрын өргөн нь диаметрийн хагасаас бага бол (практикт — гуравны нэгээс), ихэвчлэн нэг хавтгай хангалттай. Урт ротор — бөмбөлөг, вал, өргөн дугуй — хоёр хавтгай шаарддаг, учир нь хоёр төгсгөл бие биедээ хөндлөн нөлөөлдөг.
Тооцоолсон жинг суурилуулсны дараа чичиргээ яагаад нэмэгдэв?
Дөрвөн ердийн шалтгаан: засварын өнцгийг ротрын эргэлтийн эсрэг чиглэлд байрлуулсан; тохиргоо дахь засварын арга нь жин нэмж байх үед “масс хасах” байсан; тэнцвэржүүлэлтийн хурд нь резонанстай ойролцоо байна; эсвэл тооцоолсон массын бүх хэмжээг шугаман бус машинд суурилуулсан (эхлээд хагасыг нь суулгана уу). Хэрэв эдгээрийн аль нь ч тохирохгүй бол механик эвдрэлийг хайна уу: холхивчийн сулрал, ан цав, сул хэсгүүд.
Програм хангамжийн захиалга эсвэл жил бүрийн калибровка байдаг уу?
Үгүй. Balanset-1A програм хангамж нь үнэгүй шинэчлэлт, хязгааргүй суулгацтай нэг удаагийн худалдан авалт бөгөөд багаж нь жил бүрийн калибровка шаарддаггүй — үйлдвэрийн калибровкийн коэффициент бүх иж бүрдэлтэй хамт ирдэг.
Энэ нь кардан (жолоодлогын) валыг тэнцвэржүүлдэг үү?
Тийм ээ — энгийн кардан валыг хоёр хавтгайд тэнцвэржүүлдэг; жингүүдийг мушгиа бэхлэгчээр бэхэлсэн шланган хавчаараар тохиромжтой бэхэлдэг (бодит тохиолдолд эцсийн 0.5 мм/с). 3–4 хавтгай шаарддаг завсрын тулгууртай валууд нь Balanset-4-ийн хамрах хүрээ юм. Элэгдсэн универсал холбоосыг эхлээд солих шаардлагатай — тэнцвэржүүлэлт сулралыг арилгадаггүй.

