Balanset-1A · Vibromera · terensko balansiranje rotora
Terensko balansiranje sa Balanset-1A, korak po korak: kompletan vodič
Proširena verzija brzog vodiča. Dodaje ono što kratka uputstva izostavljaju: tehnike i pravila koja Nikolai iznova i iznova objašnjava klijentima u svojim razgovorima (≈650 razgovora sa podrškom), plus tačne procedure iz zvanični priručnik za softver (obje verzije — 2.2.x i 2.3.x). Napisano da bude što temeljitije i jasnije: vodič možete pročitati odjednom kao udžbenik, ili zavirivati u njega po odjeljcima kao u priručnik.
Pravilo polovine
Referenca ugla bez grešaka
~40 problema sa rješenjima
Tipične mašine
ISO 1940 · ISO 10816/20816
Osnove — osam pravila koja odlučuju o svemu
Ako zapamtite samo ovo, većina poslova balansiranja će uspjeti
Prema Nikolajevom iskustvu, 50–90% slučajeva „neće da se balansira” su ležajevi, prsline ili rezonancija — ne neuravnoteženost. Skinite remenje, zaljuljajte vratilo polugom u dva pravca, pregledajte zavare, zategnite vijke. Najmanji zazor ležaja u potpunosti isključuje balansiranje.
Nikada ne postavljajte odjednom cijelu masu koju je instrument izračunao. Postavite polovinu (trećinu na skoro balansiranom rotoru), izvršite probno pokretanje i posmatrajte odziv. Prava mašina je nelinearna — puna masa često prekorekcira i okrene ugao za 180°.
Ugao korekcijskog tega mjeri se od mjesta gdje je postavljen probni uteg te ravni, u smjeru rotacije rotora. Ne od reflektirajuće oznake! To je greška broj jedan kod početnika. Svaka ravan ima svoju nulu.
Validno probno pokretanje mijenja amplitudu 1× za 20–30% ili fazu za 20–30°. Ako je manje, instrument nema od čega da radi — proračun će biti besmislen: povećajte teg i ponovite. Promjena veća od dvostruke je takođe loša.
Prije balansiranja otvorite Mjerač vibracija (F5) i posmatrajte: amplituda i faza moraju biti ponovljive (rasipanje do 10–15%, faza do 10°). „Lutajuća” očitanja su znak rezonance ili mehaničkog problema: ne balansirajte.
Nagli skok vibracije kada se brzina promijeni za 100–200 o/min, okretanje faze za ~180°, korekcioni tegovi koji idu „ukrug” — to je rezonancija. Pronađite je grafikonom usporavanja ili bump testom, i balansirajte na ravnom „platou” krive sa marginom brzine od 20–30%.
Brzina, pozicije senzora, tahometra i oznake, zategnutost remena — sve mora biti identično u svakom pokretanju. Ako se bilo šta promijenilo (čak i krutost nakon zavarivanja), počnite proceduru ponovo od Run 0 i probni tegovi.
Iteracije finog podešavanja se nikad ne završavaju — instrument će uvijek predložiti još jedan mali teg. Orijentiri: ispod ~5 mm/s je dobar terenski rezultat; ispod 2 mm/s, novčić stoji na ivici. Ispravna mašina se balansira za 4–5 pokretanja; ako ste izvršili mnogo pokretanja bez rezultata, tražite mehanički uzrok.
Kako koristiti ovaj vodič. Ako je ovo vaš prvi posao balansiranja, čitajte odjeljke redom — traje oko sat vremena i štedi dan na terenu. Ako već radite sa instrumentom, držite „Rješavanje problema” i „Mašine” odjeljke i kontrolne liste pri ruci. Oznake na kontrolnoj listi ostaju sačuvane kad zatvorite i ponovo otvorite fajl.
Kako radi — teorija jednostavnim riječima
Pet minuta teorije koja objašnjava svaku „čudnost” procedure
Šta je neuravnoteženost
Idealan rotor ima ravnomjerno raspoređenu masu, i njegovo težište leži tačno na osi rotacije. Pravi rotor uvijek ima „tešku tačku”: nakupinu zavara, habanje, nalijepljenu prljavštinu, netačnost izrade. Dok se rotor okreće, ovaj višak mase ga vuče ka svojoj strani — jednom po obrtaju. Rezultat je vibracija tačno na frekvenciji rotacije: naziva se 1× komponenta („jedan-x”), ili vibracija jednom po obrtaju. Zadatak balansiranja je da doda (ili ukloni) teg tako da kompenzuje tešku tačku.
n — brzina, o/min. Primjer: 1,500 o/min → 1× = 25 Hz. Sila od neuravnoteženosti raste sa kvadrat brzine: na 3,000 o/min ista teška tačka trese četiri puta jače nego na 1,500.
Tri broja na ekranu: V1s, V1o i F1
| Očitanje | Šta je to | Za šta služi |
|---|---|---|
| V1s / V2s — ukupna vibracija | Ukupni nivo vibracije (RMS) kroz cijeli frekvencijski opseg, mm/s. Uključuje sve odjednom: neuravnoteženost, ležajeve, nesaosnost, remenje, smetnje. | Procijenite ukupno stanje mašine i uporedite ga sa granicama ISO 10816/20816. |
| V1o / V2o — komponenta 1× | Vibracija striktno na frekvenciji rotacije rotora, mm/s. Upravo to proizvodi neuravnoteženost. | Ključni parametar balansiranja: instrument izračunava tegove na osnovu amplitude i faze 1×. |
| F1 / F2 — faza 1× | Ugao vektora vibracije u odnosu na reflektujuću oznaku koju vidi tahometar. | Govori vam gdje teška tačka vuče, ne samo koliko snažno. |
Ključni brzi test: uporedite Vo sa Vs. Komponenta 1× fizički ne može biti veća od ukupne vibracije. Ako je Vo ≈ Vs, gotovo cijela vibracija dolazi od neuravnoteženosti, i balansiranje će pomoći. Ako je Vo primjetno manji od Vs (na primjer, V1s = 12 mm/s ali V1o = 1 mm/s), nije rotor taj koji se trese: energija se nalazi u harmonicima i šumu (ležajevi, nesaosnost, zazor), i balansiranje je besmisleno dok se ne pronađe pravi uzrok. Provjerite spektar.
Metoda koeficijenata uticaja — zašto je potreban probni teg
Instrument ne zna ništa o vašoj mašini: ni masu rotora, ni krutost oslonaca ležaja, ni efekat remenja i okvira. Zato je nemoguće izračunati teg samo na osnovu početne vibracije. Procedura je izgrađena kao „pitanje mašini”:
- Run 0 — izmjerite početni vektor vibracije (amplitudu i fazu) bez tegova.
- Run 1 — postavite probni uteg poznate mase na poznatoj lokaciji i izmjerite kako se vektor promijenio. Ovo je „pitanje”: sistem odgovara koliko je osjetljiv na teg i u kom pravcu se faza pomjera. Odgovor se zove koeficijent uticaja.
- Ostalo je aritmetika: znajući odziv na poznati teg, instrument izračunava koji teg, i pod kojim uglom, će u potpunosti kompenzovati početni vektor.
Zašto ne radi „iz jednog pokušaja” — nelinearnost
Proračun instrumenta pretpostavlja da je sistem linearan: dodajte dvostruko veću masu, i vibracija se promijeni dvostruko više. Prava mašina je nelinearna: zazor, popustljivost oslonaca, trenje, aerodinamika. Jednostavno rečeno, Nikolajevim riječima: dodate 100 g i vibracija poraste za 10 mm/s; dodate još 100 g i po proračunu trebalo bi da bude +20, ali ispadne +34 ili +14. Instrument crta pravu liniju, ali stvarnost je kriva.
Slijede dvije praktične posljedice:
- „Pravilo polovine”: postavite 1/2 izračunate mase i provjerite probnim pokretanjem. Ako je opalo tačno za polovinu, sistem je linearan — slobodno dodajte ostatak. Ako je „lutalo”, krećite se u razlomljenim koracima (detalji u „Balansiranje” odjeljak).
- Balansiranje je iterativni proces, ne jedan precizan pogodak. Dva ili tri probna pokretanja su normalna, ne znak da je nešto pošlo po zlu.
Dva standarda — uzrok i posljedica
Balansiranje uključuje dva različita skupa veličina, koje se stalno miješaju:
- g·mm i razredi G (ISO 1940 / ISO 21940-11) — to uzrok: koliko višak mase se nalazi u samom rotoru, i na kom radijusu. Ovo je svojstvo rotora, nezavisno od toga gdje je instaliran.
- mm/s (ISO 10816 / ISO 20816) — to efekat: koliko jako se mašina trese. Zavisi od oslonaca, temelja i rezonanci.
Na terenu radite u mm/s; g·mm je potreban na balansirnim mašinama i kada standard zahtijeva izvještaj sa klasom G. Softver ima Kalkulator tolerancije ISO 1940 — pogledajte „Kontrolna pokretanja i procjena rezultata” odjeljak.
Priprema: Sigurnost i mehanika
Pola sata pregleda štedi dan balansiranja
Sigurnost
Prije montiranja senzora ili tegova, zaustavite mašinu i pobrinite se da se ne može slučajno pokrenuti. Sve što se radi rukom radi se samo na mašini koja se ne kreće.
- Ne stojte u ravni rotacije rotora tokom pokretanja — teg koji se otkači leti upravo tamo. Iznad 2,000 o/min, sklonite i sto sa laptopom u stranu.
- Pričvrstite tegove tako da garantovano neće otpasti pri radnoj brzini: „teg koji odleti je pravi projektil.” Magneti korišćeni kao tegovi uvijek odlete pri radnoj brzini.
- Standardni štitnici na rotoru i remenskim prenosima ostaju na mjestu; držite alate dalje od rotirajućih dijelova.
- Ne balansirajte rotor sa prslinama, oštećenim lopaticama ili vidljivim bacanjem — prvo ga popravite.
- Ne radite na brzini pri kojoj se mašina ponaša nestabilno ili ulazi u rezonanciju.
- Ne postavljajte tahometar blizu usisnog protoka vazduha ventilatora — bilo je slučajeva da ga je usisalo u rotor.
Pregled mašine: dijagnostički slijed
Balansiranje uklanja samo neuravnoteženost. Sve ostalo — prsline, zazor ležaja, labavi spojevi, nesaosnost, rezonancija — ono ne popravlja — i često maskira. Provjeren redoslijed pretrage: 1) ležajevi → 2) prsline → 3) vijci → 4) rezonancija.
Kontrolna lista pregleda za zaustavljenu mašinu
0 / 10
Dijagnostikovanje „na uho i na dodir” — vrijedi naučiti
- Slušajte mašinu. Prošetajte pored komponenti tokom ubrzavanja i usporavanja: zveckanje, kucanje ili šuštanje će ukazati na problematičnu komponentu preciznije od bilo kog instrumenta. Pri usporavanju, uhvatite trenutak kad zvuk nestane.
- Ručno, provjerite svaki spoj i poklopac — šta god zvecka, to je labavo.
- Električno ili mehaničko? Prekinite napajanje tokom rada: elektromagnetna vibracija nestaje trenutno, mehanička vibracija postepeno bledi zajedno sa brzinom. Vrhovi na 50/100 Hz (ili 300 Hz sa VFD-om) su električni, ne neuravnoteženost.
- Dva rotora na jednom okviru koji rade na istoj brzini ne mogu se balansirati istovremeno — instrument ne može razdvojiti njihove doprinose. Skinite remenje i radite jedan po jedan.
- Vibracija raste dalje od rotora (merdevine, kabina ili ogledalo se tresu dok su osloni ležaja mirni) — to je rezonancija labavog strukturnog elementa, ne neuravnoteženost: postavite senzor direktno na element koji se trese i pronađite njegovu frekvenciju.
Uređaj, povezivanje i softver
Kanali, tahometar, firmver, podešavanja — sve što vam treba prije prvog mjerenja
Sadržaj kompleta i kanali
- Balanset-1A: USB jedinica, dva senzori vibracija (akcelerometri), laserski tahometar, reflektivne trake, magnetni stalak, vaga, koferi za nošenje. Cijeli komplet se napaja sa USB porta laptopa — bez ikakvih baterija.
- Senzor 1 → konektor Ch-1 (X1 na starijim kućištima) → ravan 1; senzor 2 → Ch-2 (X2) → ravan 2. Balansiranje u jednoj ravni koristi kanal 1. Tahometar ide u konektor Tacho (X3). Svaki kanal je kalibrisan pojedinačno — ne miješajte ih.
- Boje kanala su iste u cijelom softveru: Ch-1 — tamnocrvena, Ch-2 — plava, tahometar — ljubičasta.
Tahometru su potrebna tri pritiska za uključivanje
ON → AUTO → LASER. Bez pritisnutog LASER, zraka je slaba i oznaka se čita sa ispadanjima. U tahometru nema baterija — napaja se preko kabla; ne otvarajte poklopac odjeljka za baterije niti otvarajte kućište. Dok se rotor okreće, prikaz tahometra treba da pokaže brzinu u o/min.
Povezivanje na računar
- Povežite senzore i tahometar na jedinicu, a jedinicu na USB port računara. Redoslijed nije strog: softver sam pronalazi uređaj u bilo kom trenutku.
- Pokrenite softver i sačekajte da se zelena statusna linija na dnu glavnog prozora: USB modul pronađen na COMx. Uređaj se u sistemu prikazuje kao „Arduino Due” COM port.
- Treperava žuta linija znači da uređaj nije pronađen (i dalje traži); narandžasta znači da je kabl isključen ili da je port zauzet drugim programom. Klik na samu statusnu liniju pokreće trenutni pokušaj ponovnog povezivanja.
- Ako se kabl izvuče tokom sesije, samo ga ponovo priključite: veza i tok podataka uživo se sami oporavljaju, ali prekinuto mjerenje mora se ponoviti.
Softver: verzije i dvije „ere” interfejsa
- Linija 1.71/1.72 — stari klasik. Od danas preporučujemo ažuriranje na 2.x: stabilna verzija je već izašla, i ima grafikone usporavanja.
- Linija 2.x — iznova napisano jezgro: kontinuirani tok podataka, grafikon usporavanja (run-down), bump test, orbite, adaptivno mjerenje, automatska ažuriranja, oporavak sesije. Trenutne verzije 2.3.x zahtijevaju firmver uređaja 5.5.0+ — sa starijim firmverom, mjerenja su blokirana i sam softver nudi ažuriranje (15–30 sekundi, ne isključujte kabl).
- Pažnja: prečice se razlikuju između generacija! U novom izdanju: F6 — Balancing, F7 — Charts, F8 — Reports. U starom: F6 — Reports, F7 — Balancing, F8 — Charts. Oslonite se na natpise dugmadi — taster je uvijek odštampan direktno na dugmetu.
- Postoje dva oblika balansiranja — Klasična (odvojeni prozori za 1 i 2 ravni) i Moderno (jedan prozor sa karticama pokretanja i signalom uživo). Izaberite ga pod F4 – Postavke → Obrazac balansiranja. Matematika je ista — koristite šta vam je zgodnije.
Kalibracioni koeficijenti — ne gubite ih!
Svaki uređaj ima svoje individualne kalibracione koeficijente kanala (obično brojevi u opsegu 16–25). Duplirani su na naljepnica na dnu uređaja i na kutiji, i u fajlu na USB flash disku iz kompleta. Prilikom reinstalacije ili ažuriranja starijih verzija softvera, moraju se prenijeti ( F4 – Postavke → Osjetljivost na vibracije kartica); u novom firmveru 5.x čuvaju se u samom uređaju i preživljavaju ažuriranja. Koeficijenti utiču samo na apsolutna očitanja u mm/s — samo balansiranje će konvergirati čak i sa netačnim koeficijentima, ali procjena u odnosu na granice vibracije će biti pogrešna.
Male stvari koje spašavaju situaciju na terenu
- Oporavak sesije. Softver automatski čuva svaki korak balansiranja. Nakon pada ili slučajnog zatvaranja, odgovorite „Da” na upit za oporavak i sva pokretanja se vraćaju. Meni → Vrati sesiju dugme takođe radi ručno. Pažljivo: Novi rotor trajno briše sačuvanu sesiju.
- Greška COM porta / PurgeComm Error 22 nakon ažuriranja Windows 11 je poznat raširen problem: ažurirajte softver na verziju 2.x (greška je ispravljena samo tamo), isključite i ponovo priključite kabl, i obnovite sesiju ako je potrebno.
- Instalacija: koristite čarobnjak za instalaciju bez isključivanja komponenti baze podataka i drajvera; Windows će tražiti ponovno pokretanje — ne pristajte dok instalacija nije završena; ne stavljajte folder programa u OneDrive; prođite kroz SmartScreen blokadu preko „More info → Run anyway”.
- Smetnje od VFD-a (pretvarača frekvencije): feritni prstenovi na kablovima (prije svega na izlaznim kablovima ka motoru), zategnute navrtke spojki na konektorima senzora (kroz njih prolazi zaštita — labava navrtka hvata smetnje od 50 Hz), i rad laptopa na bateriji. Sam VFD je ipak koristan: to je zgodan način da glatko promijenite o/min i udaljite se od rezonancije.
- F12 u bilo kojem prozoru čuva snimak ekrana u folder Documents\Bs1A\Screenshots: zgodno za izvještaj i pitanja podršci. Za slanje izvještaja podršci koristite F1 – O programu → Prijavi problem… (priložite snimke ekrana i kompletan log).
- Rezervni dijelovi: tahometar je najkrhkiji dio, zato nosite rezervni; senzori su gotovo neuništivi; slaba tačka su kablovi i konektori.
Specifikacije uređaja (kratko)
| Brzina vibracija (RMS) | 0,02–80 mm/s |
| Radni frekvencijski opseg | 5–550 Hz (FFT spektar do 1,000 Hz; iznad 550 Hz očitanja su podcijenjena) |
| Brzina | 100–100,000 o/min (u praksi, balansiranje od ~100–300 do 30,000–45,000 o/min) |
| Preciznost faze | ±1° |
| Senzori | MEMS akcelerometri ±3g, uliveni u masu; kablovi 4–5 m (do 10–15 m na zahtjev) |
| Tahometar | laser, radna udaljenost 10–500 mm |
| Snaga | sa USB porta laptopa, cijeli komplet |
| OS | Windows 7–11 (bez macOS/Android); softver nema licence ni pretplate, ažuriranja su besplatna |
Jedno ograničenje, iskreno rečeno: rana dijagnostika ležajeva (analiza ovojnice, 10–50 kHz) nadilazi mogućnosti ovog uređaja — njegov frekvencijski opseg je za to preuzak. Napredni defekti ležajeva vidljivi su u spektru.
Montiranje senzora vibracija
Polovina mašina koje se „ne mogu balansirati” izliječi se pravilnim montiranjem senzora
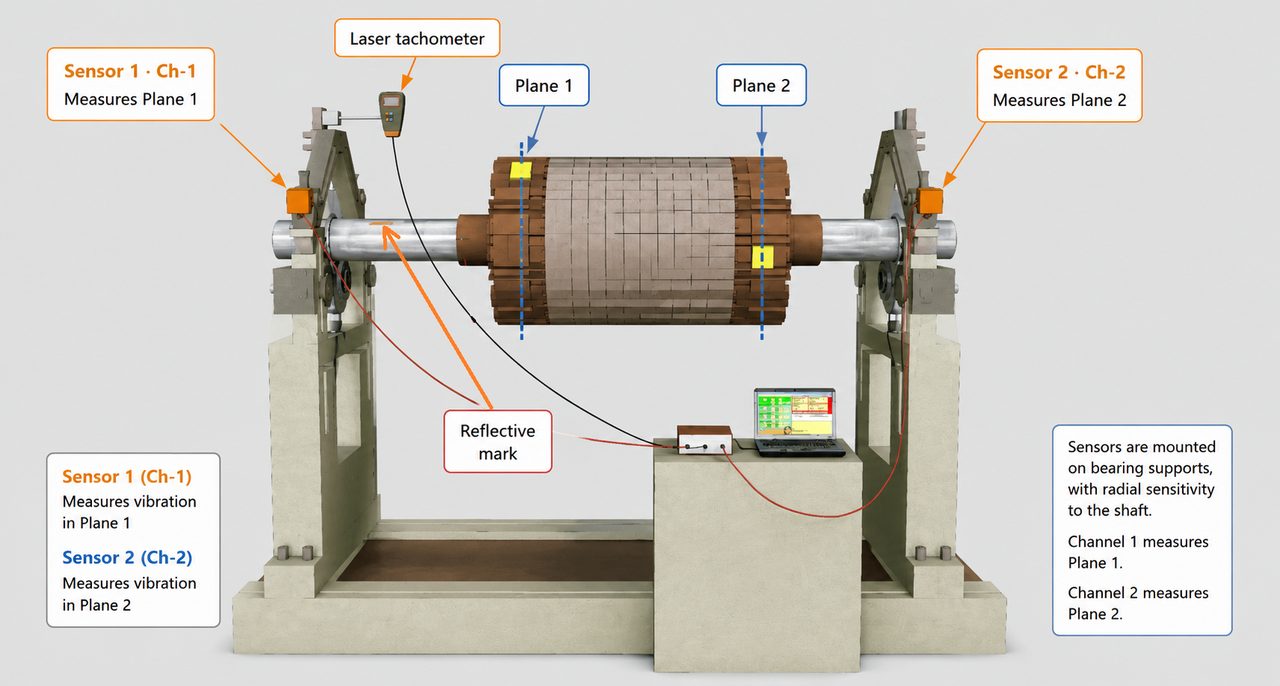
Gdje i kako montirati
- Strogo radijalno — okomito na osu rotacije; mjerna osa prolazi kroz magnet. Nikada na čeonoj strani mašine: to je aksijalna vibracija, i balansiranje „neće upaliti.” Stvaran slučaj: malčer se „nije mogao balansirati” dva puta dok su senzori bili na čeonoj strani; pomjereni su na vrh — odmah 5 i 7 mm/s i mir. „Ponekad se sve svodi na osnove.”
- Samo na krutom, čvrstom dijelu, što bliže ležaju — oslonac ležaja, okvir, blizu rebara za ukrućenje. Ne na labave poklopce, ne na limene štitnike, ne na dijelove odvojene zaptivkom ili gumom. Ako je signal „nazubljen”, ne liči na sinusoidu, ili je ukupna vibracija mnogo veća od komponente 1×, senzor sjedi na dijelu koji se pomjera sam po sebi — premjestite ga.
- Na kruto montiranim mašinama (postolje, temelj) vertikalna krutost je često toliko visoka da je signal „ugušen” — montirajte senzor horizontalno: mašina je popustljivija u tom pravcu. Na mekim/opružnim osloncima montirajte ga na vrh. Promjena orijentacije senzora je legitiman način da se izbjegne rezonanca, ali nakon toga cijeli postupak počinje ispočetka.
- Kontakt samo preko magneta, cijelom svojom površinom: strane senzora ne smiju dodirivati kućište. Ne stavljajte ravan magnet na cilindričnu površinu — kontakt je samo jedna tačka, i senzor se klima. Ispod magneta se nalazi navoj M4: na nezgodnim mjestima montirajte pomoću šipke sa navojem ili adaptera; na aluminijskim kućištima (magnet ne drži) koristite dugu kablovsku vezicu omotanu okolo ili vijak M4.
- Ne na elastičnom elementu balansirnog stalka: opruga se deformiše i izobličava signal. Senzor ide na pokretni dio oslonca, što bliže ležaju.
- Kablovi: nikada ne vucite senzor za kabl, i vodite kablove tako da se ne mogu namotati na rotor (to je najčešći način na koji komplet propada). Zategnite navrtke „zvona” na konektorima: kroz njih prolazi zaštita, i labava navrtka hvata smetnje mreže od 50 Hz.
- Zavarivanje sa postavljenim senzorima je dozvoljeno — ostavite senzore na miru, ali isključite uzemljenje mašine/traktora kako struja zavarivanja ne bi prolazila kroz elektroniku.
Brza provjera senzora i kanala
- Otvorite Vibration Meter i protresite senzor rukom: na grafikonu treba da se pojavi sinusoida sa amplitudom od oko 30–100 mm/s. Stalno 0.0X mm/s je nivo šuma: senzor, kabl ili konektor je neispravan.
- Lokalizujte kvar zamjenom: zamijenite senzore na konektorima instrumenta, zatim na mašini. Ako „nula” prati senzor, kriv je senzor/kabl; ako ostane na kanalu, u pitanju je konektor ili kanal instrumenta.
Tahometar i reflektujuća oznaka
Oznaka je referenca faze: sve što je poremeti poremeti i proračun
Ne dirajte tahometar niti oznaku tokom cijele procedure. Oznaka je nula faze. Ako se traka pomjeri ili tahometar pomjeri između pokretanja, instrument će shvatiti pomjeraj kao efekat probnog tega i pogrešno izračunati tegove. Ovo je stvaran slučaj: klijent je premjestio oznaku usred procedure i „pokvario” proračun.
Oznaka
- Jedan oznaka na obimu, širine 10–20 mm (šira pri visokoj brzini: na 14,000+ o/min tahometar promaši usku oznaku). Najbolje radi bijela reflektujuća traka iz kompleta.
- Pozadina oko oznake mora biti mat i tamna. Zacrnite sjajno vratilo crnim markerom ili ga prekrijte mat trakom, inače će tahometar računati odsjaj kao oznake.
- Gdje ga zalijepiti: na glavčini ili vratilu — na dijelu koji rotira striktno brzinom rotora. Ne na lopatici (inače će instrument vidjeti sve četiri lopatice). Ako je rotor iza reduktora, oznaka ide na sam rotor, ne na ulazno vratilo.
Tahometar
- Uključivanje: ON → AUTO → LASER; udaljenost do oznake 10–500 mm (obično 20–50 cm); ako ima odsjaja, nagnite zraku pod oko 45° u odnosu na površinu.
- Očitanje brzine 2–3 puta veće od stvarnog? Laser vidi „dodatne oznake”: sjajne mrlje, zavrtnje, otvore, zavarene šavove, mrlje od ulja. Dijagnoza je jednostavna: 8695 / 2856 ≈ 3, dakle postoje tri „oznake”. Zamatirajte ili prekrijte sjajna mjesta, promijenite ugao i udaljenost.
- Sunce i jako dnevno svjetlo zaslepljuju fotoćeliju — čak i bez direktnog sunca. Simptom: priđete tahometru (blokirajući svjetlo) i radi; odmaknete se i staje. Rješenje: zasjenite ga na bilo koji način — komad kartona, ruka, krpa, kišobran. „Ništa ne radi bolje od običnog komada kartona.”
- Trik „12 ili 6 sati”: Ako se alat na traktorskoj hidraulici polako spušta, uperite zraku u gornju ili donju tačku obima — kako se spušta, laser jednostavno prestaje vidjeti oznaku (što je očigledno), umjesto da neopaženo pomjeri fazu.
- „Tachometer failure” iako je očitanje brzine tačno — filter tahometra je previše strog za mašinu sa „plutajućom” brzinom (remenski prenos, poljoprivredna mehanizacija). Standardno rješenje: postavite Neravnomjernost tahometra = 200 (starije verzije) ili otpustite Tahometarski filter u F4 – Postavke (novije verzije: Auto / Fine 1% … Rough 20%). Ali ako možete, prvo otklonite uzrok nestabilnosti umjesto da olabavite filter.
- Iznad ~45,000–60,000 o/min traka počinje da se odlijepljuje i sama unosi neuravnoteženost — pređite na Hall senzor (povezuje se na instrument).
- Provjera tahometra bez mašine: usmjerite ga na upaljenu sijalicu sa žarnom niti na mrežnom napajanju: ispravna jedinica pokazuje oko 6,000 o/min na mreži 50 Hz ili oko 7,200 o/min na mreži 60 Hz (žarna nit treperi dvostrukom frekvencijom mreže).
Prije balansiranja: Vibration Meter, spektar, rezonancija
Tri provjere koje odlučuju da li je balansiranje uopšte moguće
Provjera 1. Minut u Vibration Meter: stabilnost
- Otvorite Vibration Meter: F5 – Mjerač vibracija. Dovedite mašinu do radne brzine.
- Posmatrajte minut. Očitanja moraju ponoviti: rasipanje amplitude unutar 10–15%, faze unutar 10°. U novijim verzijama pomaže obojena traka ispod vrijednosti: zelena STABLE znači da možete mjeriti, narandžasta UNSTABLE znači da ne možete.
- Ako očitanja „lutaju” više od toga, prerano je za balansiranje: uzrok je rezonancija, nestabilna brzina ili mehanički problem. Instrument će zamijeniti slučajne fluktuacije za efekat probnog tega, i proračun će biti besmislen.
- Ako su očitanja nestabilna, možete povećati usrednjavanje (Prosjeci: 32 podrazumijevano, 64–128 kada je nestabilno), ali zapamtite: usrednjavanje skriva simptom umjesto da liječi uzrok.
Provjera 2. Vo naspram Vs i spektar
Uporedite V1o sa V1s (pogledajte teorija). Ako je komponenta 1× samo mali dio ukupne vibracije, otvorite Analyzer (F7 – Grafikoni, F8 u staroj verziji) i pogledajte spektar:
| Šta pokazuje spektar | Šta to znači |
|---|---|
| Jedan dominantan vrh tačno na 1× | Neuravnoteženost je vjerovatna — nakon provjere mehanike, možete balansirati. |
| Izražen vrh na 2× | Nesaosnost, spojnica, savijeno vratilo, geometrija. Balansiranje to neće riješiti. |
| „Šuma” harmonika: 2×, 3×, 4×… | Labavi spojevi, zazor, dijelovi koji se dodiruju. Prvo sve zategnite i otklonite ovo. |
| Vrhovi na 50/100 Hz (ili 300 Hz sa VFD-om), koji nisu umnošci radne brzine | Električno/smetnje, ne mehaničko. Test: prekinite napajanje — električna vibracija trenutno nestaje. |
| Vrh sa širokom, „razmazanom” bazom | Nestabilna brzina ili obližnja rezonancija. |
| Vrh ostaje na mjestu kada se brzina mijenja | Strukturna rezonancija. Ako se vrh pomjera sa brzinom, u pitanju je rotirajući element (remenica, remen, unutrašnje vratilo): usmjerite laserski tahometar na sumnjivu komponentu i uporedite frekvencije. |
Provjera 3. Rezonancija
Rezonancija je kada se radna brzina poklapa sa prirodnom frekvencijom konstrukcije. Na rezonanciji i blizu nje (±20–30% brzine) balansiranje je nemoguće: očitanja skaču, faza se okreće, i instrument stalno traži tegove „svuda okolo” rotora.
- Znakovi: vibracija se mijenja nekoliko puta sa promjenom brzine od samo 100–200 o/min (5 mm/s postane 15 mm/s); faza se okrene za ~180° pri prolasku kroz vrh; konstrukcija oštro reaguje na male stvari (krpu, podupirač).
- Run-down (grafikon usporavanja) je glavni alat za pronalaženje: Vibration Meter → Run-down kartica → dovedite rotor do brzine → F9 → isključite pogon i pustite da slobodno usporava. Program crta amplitudu i fazu u odnosu na brzinu: rezonancija = vrh plus okretanje faze. Balansirajte na „platou” dobro udaljenom od vrhova.
- Test udarom je za mašine koje se ne mogu pokrenuti kroz rezonanciju: dok je mašina zaustavljena, uključite Test udarom karticu (checkbox u F4 – Postavke → Eksperimentalno), pritisnite Start i udarite gumenim čekićem (ili čekićem kroz drveni blok — nikad golim čelikom) pored senzor, ne na njemu. Vrhovi u spektru su prirodne frekvencije; korisna konverzija: 1 Hz = 60 o/min.
- Stepenasto skeniranje: Krenite od minimalne brzine i povećavajte je u koracima od 50–100 o/min, zadržavajući svaki korak pola minute i uzimajući 3–4 mjerenja — tabela amplitude i faze pokazat će opasne zone i „doline” u kojima je balansiranje sigurno.
- Kako se udaljiti od rezonancije: promijenite radnu brzinu (ponekad je dovoljan pomak od 200–300 o/min); promijenite krutost — rebra za ukrućenje, ugaoni nosači, podupirač (klasičan slučaj: ventilator se nije mogao balansirati 9 dana; kućište ventilatora je podignuto dizalicom i odmah se balansiralo); promijenite pravac mjerenja senzora. Nakon bilo koje promjene, počnite proceduru ponovo.
Na kojoj brzini balansirati
- Pri radnoj brzini — brzina pri kojoj mašina zaista radi. „U teoriji se kruti rotor može balansirati pri niskoj brzini, ali u teoriji nema razlike između teorije i prakse, dok u praksi je ima”: uvijek provjerite rezultat pri radnoj brzini.
- Ne birajte brzinu „gdje se najviše trese” — najviše se trese na rezonanciji, a upravo tamo ne možete balansirati.
- Vibracija iznad 30–50 mm/s? Balansirajte u dvije faze: prvo grubi prolaz na minimalnoj brzini (500–900 o/min), zatim ponovite cijeli postupak na radnoj brzini. Pri vrlo jakoj vibraciji kućište se „deformiše kao žele”, a koeficijenti uticaja odstupaju.
- Ako mašina ima tri podešavanja brzine, počnite sa najnižom — na najvišoj senzori mogu biti preopterećeni.
Balansiranje: ravni, probni teg, pokretanja
Cijela procedura — od izbora režima do postavljanja korekcionih tegova
Jedna ravan ili dvije
- L/D < 0.5 — jedna ravan (Nikolai igra na sigurno i koristi 1/3 kao granicu). Disk, remenica ili uski rotor ponaša se kao „palačinka”: dovoljna je jedna masa.
- L/D ≥ 0.5 — dvije ravni. Na dugom rotoru krajevi mogu vući u suprotnim smjerovima (spregnuta neuravnoteženost) — jedna masa to ne može ispraviti.
- Koristite dvije ravni čak i na uskom rotoru ako radi na 2,800–3,000+ o/min ili zahtijeva klasu G 2.5 ili finiju.
- Znak koji treba pratiti na terenu: balansirali ste u jednoj ravni, a vibracija na drugom osloncu ležaja je ostala visoka — pređite na dvije.
- Cijena: jedna ravan zahtijeva 3 pokretanja (Run 0 → Run 1 → kontrolno pokretanje), dvije ravni zahtijevaju 4 (Run 2 je dodano).
- Nagovještaj nakon balansiranja: ako se uglovi tegova u obje ravni poklapaju, neuravnoteženost je bila statička; ako su tegovi završili na 0° i 180° u različitim ravnima, dominirala je spregnuta neuravnoteženost.
Probni teg: masa i lokacija
- Gruba procjena mase — 0.5–2% mase rotora. Postoji samo jedan kriterijum prihvatanja: nakon probnog pokretanja amplituda 1× mora se promijeniti za 20–30% ili faza za 20–30° (sa „lutajućim” očitanjima — za 50% ili više, ali ne više od dvostruko). Ako je promjena manja, povećajte uteg za faktor 1,5–2 i ponovite hod. Program sam odbacuje odziv koji je preslab: Probna masa premala.
- Preteški teg je takođe štetan — gura sistem u nelinearnost i opasno je. Primjer iz prakse: na drobilici sa vibracijom ispod 1 mm/s klijent je zavario 3–4 kg — vibracija se naglo pogoršala; 1 kg se pokazao idealnim. Što je rotor bliži balansu, to je osjetljiviji na svaki gram.
- Gdje ga postaviti: gdje god je zgodno. Ta tačka postaje ugaona nula za svoju ravan. U dvije ravni tegovi ne moraju biti na istoj liniji. Označite mjesto kredom ili markerom — nakon niza pokretanja lako se izgubi trag.
- Probni teg se pomjera, ne dodaje: nakon Run 1 uklanja se i premješta u ravan 2 za Run 2. Ne postavljajte oba probna tega odjednom — instrument neće moći razdvojiti ravni. I obavezno uklonite probni teg prije postavljanja korekcionih tegova — ljudi ovo stalno zaboravljaju. Ako se ne može ukloniti (zavaren) — označite Ostavi na rotoru i proračun će to uzeti u obzir.
- Izmjerite probni teg i unesite njegovu masu tačno — jedan od rijetkih brojeva koji mora biti tačan. Radijus postavljanja može se unijeti približno (pogledajte ispod).
Tipične mase probnih tegova po mašini (terensko iskustvo)
| Mašina | Tipičan probni teg |
|---|---|
| Mali ventilator | ~10 g |
| Ventilator, 900–1,500 o/min | 40–80 g |
| Veliki ventilator | ~100 g |
| Sjeckalica slame / akcelerator kombajna | 50–100 g |
| Kosilica | 200–400 g |
| Malčer | 400–500 g |
| Šumski malčer, velika drobilica | 500–700 g |
| Drobilica sa rotorom od ~1.7 tone | ~1 kg |
| Težak bubanj | 800–1,000 g |
| Mala turbina, vreteno | 3–50 g |
Ovo su orijentacione vrijednosti iz prakse, ne pravila: kriterijum 20–30% je taj koji odlučuje. Program ima Prva procjena probnog tega prozor — procjena mase i „lake” strane na osnovu podataka Run 0 (zahtijeva da senzori budu poravnati sa tahometrom).
O radijusu: ne utiče na proračun mase. Korekciona masa i ugao se izračunavaju bez njega; radijus je potreban samo da bi se prikazala preostala neuravnoteženost u g·mm i rezultat u gramima. Ako ga ne znate tačno — unesite približnu vrijednost, ali svakako je unesite: sa praznim radijusom (ili masom probnog tega koja nikad nije unesena) rezultat izlazi kao procenat probne mase, što redovno plaši početnike. 150% od probnog tega od 100 g = 150 g. Jedino pravilo: postavite korekcioni teg na isti radijus kao probni teg; ako je radijus drugačiji — sami preračunajte: masa × (probni radijus / novi radijus). Pomjeranje tega duž ose rotora je u redu — ne utiče na ugao.
Procedura u programu (Modern forma; koraci su isti u Classic)
- Priprema. Tab F2 – Jedna ravan ili F3 – Dvije ravni → F6 – Balansiranje (F7 u staroj verziji). Izaberite broj ravni prije prvog pokretanja, unesite masu probnog tega (Masa, g) i radijus (Radijus, mm) za svaku ravan; provjerite indikator jedinica: treba pisati „g”, ne narandžasti „%”.
- Run 0 — početno mjerenje. Dovedite rotor do radne brzine, sačekajte stabilan signal tahometra i pritisnite F7 Run. Kartica bilježi amplitudu, fazu i brzinu. Zaustavite mašinu.
- Run 1 — probni teg u ravni 1. Postavite izmjereni probni teg (njegova lokacija = 0° ravni 1), pokrenite mašinu na istoj brzini, pritisnite F7 Run. Provjerite odziv (20–30%). Zaustavite, uklonite teg (osim ako Ostavi na rotoru je označeno).
- Run 2 — probni teg u ravni 2 (samo dvije ravni). Isto kao ranije: teg u ravni 2, pokretanje, mjerenje, uklanjanje.
- Proračun se vrši automatski nakon posljednjeg kontrolnog pokretanja: kolone ravni prikazuju masu (g) i ugao (°), plus radnju — dodati ili ukloniti masu. Otvorite Prikaži polarni dijagram — polarni grafikon prikazuje lokaciju tega i strelicu za smjer rotacije.
- Postavite korekcione tegove — prateći „pravilo polovine” (ispod), mjereći ugao od lokacije probnog tega te ravni u smjeru rotacije, na istom radijusu.
- Run T — kontrolno pokretanje. Pokrenite mašinu i pritisnite F7 Run. Program prikazuje preostalu vibraciju i neuravnoteženost i upoređuje ih sa tolerancijom (zeleno — u okviru tolerancije, crveno — nije). Zatim slijedi fino podešavanje (odjeljak „Kontrolna pokretanja i procjena rezultata”).
F5 Back dugme poništava posljednji korak; Meni → Novi rotor je potpuno resetovanje (briše i automatski sačuvanu sesiju!). Greške koje program sam otkriva: probni teg premali, očitanja se nisu promijenila („da li ste zaista postavili teg?”), preopterećenje senzora (clipping), nestabilna brzina između pokretanja.
„Pravilo polovine” — glavna terenska tehnika. Recimo da je instrument izračunao 240 g na 135°. Ne stavljajte sve odjednom:
1) Postavite polovina (120 g) na izračunatom uglu i izvršite probno pokretanje.
2) Vibracija je opala za otprilike polovinu i ugao nije „lutao” — sistem je linearan: dodajte ostatak i završite.
3) Opalo je više ili manje od toga, ili se ugao pomjerio — nastavite u razlomljenim koracima (1/3, 1/4 svakog novog proračuna), dozvoljavajući instrumentu da preračuna nakon svakog pokretanja.
4) Vibracija je već blizu nule — idite u koracima od jedne trećine: blizu nule sistem je posebno osjetljiv.
Zašto: puna masa na nelinearnoj mašini prekorekcira — vibracija ostaje ista, ali se ugao okrene za ~180°, i početnik počinje „juriti sopstveni rep”. Ako vidite da se ugao okrene za 180° nakon postavljanja tega — prekorekcirali ste: uklonite polovinu.
Mjerenje ugla — ovdje se greške dešavaju najčešće
- 0° je mjesto gdje je bio probni teg ove ravni. Ne reflektujuća oznaka, ne posljednji postavljeni teg, ne obližnja urezana linija. Svaka ravan ima svoju nulu.
- Ugao se mjeri u istom smjeru u kojem rotor rotira.
- Kako izmjeriti ugao: najtačniji način je po dužini luka: dužina = π × D × (ugao/360), izmjerena mjernom trakom od nule u smjeru rotacije. Ili koristite aplikaciju uglomjera na telefonu, ili idite „na oko” u sektorima od 45–90°, kao kriške pite. Greška od ±5° nije kritična; za poljoprivrednu mehanizaciju čak je i ±15–30° između pokretanja normalno.
- Radnja „ukloniti masu” To je ista korekcija, samo se tačka pomjera za 180° (bušenje ili brušenje teže strane). Metoda mora biti ista u obje ravni. Prije bušenja vrijedi provjeriti proračun privremenim utegom na suprotnoj strani.
- Ista nula se zadržava i za sva probna pokretanja — zato trajno označite lokaciju probnog tega.
Korekcioni tegovi: šta koristiti i kako ih pričvrstiti
Zavarivanje, vijci, stezaljke — i koliko teži sam zavar
Zavarivanje — glavna metoda
- Prvo tačkasto zavarivanje, na kraju puni zavar. Tačkasto zavarite teg na najmanje 3–4 mjesta zavarima od 1 cm ili dužim — to je dovoljno za probna pokretanja. Zavarite ga potpuno tek nakon što je rezultat potvrđen, i tada uradite još jedno probno pokretanje: zavarivanje dodaje masu.
- Zavar teži 30–100 g, a sa izdašnim zavarivanjem do 300–400 g. Koristan trik: na finalnom koraku postavite 50–100 g manje od izračunatog „da ostavite prostora za zavar”, i nakon potpunog zavarivanja malo obrusite ugaonom brusilicom ako je potrebno, ili dodajte mali protivteg na suprotnoj strani.
- Materijal: mek nisko-ugljenični čelik (visoko-ugljenični čelik puca pod udarima) i elektrode namijenjene za udarna opterećenja. Korisno je nositi: kvadratnu šipku 20×20 mm, široke karoserijske podloške (do ~100 g), velike navrtke. Ponesite vagu do 2 kg — tegovi za malčer mogu premašiti kilogram.
- Tegovi ne smiju izlaziti izvan spoljnog prečnika ako nešto prelazi preko njih (remen, valjak).
Bez zavarivanja
- Podloške na vijcima za montažu noževa (kombajni) — bez ikakvog zavarivanja; podloške na aluminijskim zakivcima na zadnjoj ploči rotora ventilatora.
- Cijevne obujmice na kardanskom vratilu + ljepilo za navoje; kopče na lopaticama — samo opružni čelik sa nazubljenjem (obične odlete).
- Ljepljivi automobilski tegovi za točkove — samo na unutrašnji površinu obruča (centrifugalna sila ih pritiska umjesto da ih otkine), i omotajte trakom preko njih. Na malim dijelovima pomažu termoskupljajuća cijev i pojačana (filament) traka.
- Ne koristite magnete kao tegove — pri radnoj brzini će sigurno odletjeti.
Zdrav razum o količini
- Ne uklanjajte stare i fabričke tegove — instrument ih automatski uzima u obzir (već su „ugrađeni” u početni vektor). Uklonite ih samo kada fizički više nema mjesta za nove.
- U redu je ako rotor na kraju izgleda „nakostriješeno kao jež” — bitno je da vibracija nestane. Lakše je dodati novi teg nego pomjeriti stari.
- Mala izračunata masa na velikoj mašini može se zanemariti: „zapetljana grančica teži 10 g.” Na teškim rotorima, tegovi ispod ~50 g su besmisleni.
Posebne metode postavljanja u programu: Fixed positions, Circular groove, Drill
- Fiksne pozicije — za radna kola i rotore sa fiksnim lokacijama (lopatice, vijci): unesite broj pozicija, i program raspoređuje korekciju između dvije najbliže pozicije (redovi Z1/Z2 sa brojevima pozicija i masama). Provjerite raspodjelu na polarnom dijagramu.
- Kružni žlijeb — tri tega jednake mase u prstenastom žlijebu (T-žlijeb brusnih ploča): program ih postavlja pod uglovima tako da rezultantni vektor odgovara korekciji.
- Bušenje / Uklanjanje mase balansiranje bušenjem: unosite prečnik burgije, maksimalnu dubinu i gustinu materijala — program izračunava dubinu, ugao (teža strana = 180° od ugla postavljanja utega) i broj otvora.
- Metoda korekcije (dodavanje/uklanjanje) mora biti ista u svim ravnima.
Probna pokretanja i procjena rezultata
Probna pokretanja, kada stati, i šta se smatra „dobrim”
Fino podešavanje (probne iteracije)
- Nakon kontrolnog pokretanja, nisu potrebna nova probna pokretanja — koeficijenti uticaja su već poznati. Program izračunava dodatni teg; postavite ga (prateći „pravilo polovine”) bez uklanjanja već postavljenih tegova, i ponovite kontrolno pokretanje. Obično je dovoljno 2–3 iteracije.
- Pratite trend. Ako vibracija i dalje opada, makar malo — nastavite. Ako je porasla — zaustavite se: ne gomilajte dalje tegove, tražite uzrok (ugao? mehanika? rezonancija?). Pomaže upoređivanje svakog pokretanja sa Run 0 u logu: ponekad je najbolji rezultat bio na srednjem koraku — možete se vratiti na tu konfiguraciju tegova.
- Faza fine korekcije je po prirodi beskonačna — instrument će uvijek predložiti još jedan mali teg. Vi birate kada stati, na osnovu tolerancije. Što bliže nuli dolazite, to izračunata masa i ugao više „lutaju” — blizu nule ostaje samo šum; upozorenje o rasipanju mjerenja pri niskoj vibraciji je normalno, ne kvar.
- Ispravna mašina se balansira za 4–5 pokretanja. Pogađanje „nule” iz prvog pokušaja dešava se samo na laboratorijskim stalcima. Ali ako ste već izvršili mnogo pokretanja bez rezultata — to je dijagnoza: tražite mehanički uzrok.
- Provjera ponovljivosti: uklonite tegove — vibracija treba da se vrati na početni nivo. Ako se nije vratila — nešto unutar mašine se pomjera (pijesak unutra, labavi čekići, ležaj koji se okreće u svom sjedištu); nema ponovljivosti.
Tri različite „tolerancije” — ne miješajte ih
| Šta se procjenjuje | Parametar | Standard |
|---|---|---|
| Rezultat balansiranja u programu | Preostala vibracija 1× i preostala neuravnoteženost | Postavljate ciljanu vrijednost (ISO 1940 kalkulator u programu) |
| Stanje mašine u cjelini | Ukupna vibracija VΣ, mm/s RMS | ISO 10816 / 20816 — mjerenja na kućištima ležajeva |
| Kvalitet balansa rotora | Preostala neuravnoteženost, g·mm/kg, klase kvaliteta balansa G | ISO 1940-1 / ISO 21940-11 |
Poruka programa „within tolerance” odnosi se samo na preostali 1×. Ona ne zamjenjuje ukupnu procjenu vibracije po ISO i ne garantuje klasu kvaliteta balansa G. Za ugovorni izvještaj, zabilježite standard, njegovo izdanje, mjerne tačke, frekvencijski opseg i radni režim.
Približne zone ukupne vibracije
Širokopojasna vibracija na kućištima ležajeva, mm/s RMS (istorijska klasifikacija ISO 10816-3; smjernica, ne presuda — tip oslonca mijenja granicu):
B — prihvatljivo za dugotrajan rad
C — ograničeno, otklonite uzrok
D — neprihvatljivo
| Grupa mašina | Zona A | Zona B | Zona C | Zona D |
|---|---|---|---|---|
| Klasa I — male mašine do 15 kW | ≤ 0,71 | 0.71–1.80 | 1.80–4.50 | > 4.50 |
| Klasa II — srednje mašine 15–75 kW | ≤ 1,12 | 1.12–2.80 | 2.80–7.10 | > 7.10 |
| Klasa III — velike mašine, kruti temelj | ≤ 1.80 | 1.80–4.50 | 4.50–11.20 | > 11.20 |
| Klasa IV — velike mašine, fleksibilan temelj | ≤ 2.80 | 2.80–7.10 | 7.10–18.00 | > 18.00 |
Nikolajeva praktična pravila: sve ispod ~5 mm/s je dobar rezultat; za poljoprivrednu mehanizaciju na mekim osloncima, do ~7 je prihvatljivo; ispod 2 mm/s — „novčić stoji na ivici” (usput, to je najbolji način da se klijentu pokaže rezultat — i najbolji sadržaj: „tresenje → tegovi → tišina → novčić”). Za teški rotor na laganom okviru, spustite ispod 1 mm/s. Ventilatori imaju svoj poseban standard, ISO 14694.
ISO 1940 tolerancija u programu
- U prozoru za balansiranje kliknite ISO 1940… (u starijim verzijama — Izračunaj).
- Unesite masu rotora (kg) i radnu brzinu; izaberite klasu: G 6.3 — ventilatori, rotori pumpi, kardanska vratila, poljoprivredni rotori (izbor za opštu industriju); G 2.5 — brzohodne i precizne mašine; G 16 — gruba poljoprivredna oprema i drobilice. Osjećaj razmjera: rotor od 80 kg na 3,000 o/min — G 6.3 ≈ 800 g·mm, G 16 ≈ 2,000 g·mm po ravni.
- Kliknite „OK” — tolerancija se unosi u Tolerancija polje; sa dvije ravni, svaka ravan dobija polovinu. Nakon kontrolnog pokretanja program prikazuje PASS/FAIL.
Balansiranje je završeno ako su ispunjeni svi sljedeći uslovi:
0 / 6
Ponovno balansiranje, arhiva i izvještaji
Drugi put, isti rotor se balansira jednim mjerenjem
Sačuvani koeficijenti uticaja
Koeficijenti uticaja — „karakter” određene mašine — automatski se čuvaju u arhivi putem Balanset softver sa svakim poslom balansiranja. Ponovno balansiranje istog rotora (ili istog tipa) ne zahtijeva probna pokretanja:
- Otvorite arhivu: F8 – Izvještaji (F6 u starijoj verziji), izaberite zapis sa kvačicom u Coeff kolonu i pritisnite F5 – Primijeni koeficijente (mora biti F5 — dugme „OK” ne učitava koeficijente!). Ili iz forme za balansiranje: Meni → Učitaj koeficijente.
- Izvršite samo Run 0 — korekcija se odmah izračunava.
- Postavite tegove i izvršite kontrolno pokretanje. Ugao se mjeri od pozicije probnog tega originalnog balansiranja — zato je trajno označite na rotoru.
Koeficijenti su validni samo dok se ništa nije promijenilo: ista mašina, iste lokacije i orijentacija senzora, ista brzina, ista krutost. Zamijenjeni ležajevi, ponovo zavaren okvir, pomjeren senzor — koeficijenti su zastarjeli i potrebna je kompletna procedura. Za serijsko balansiranje rotora istog tipa, postavite probne tegove u liniji sa reflektujućom oznakom — tako će se nulta referenca svake jedinice poklapati.
Arhiva i izvještaji
- Svaki posao balansiranja se automatski upisuje u arhivu (bit ćete upitani za naziv rotora prilikom zatvaranja prozora). Arhiva se nalazi u Documents\BalSoft\Bs1A i preživljava ažuriranja; da ga premjestite na drugi računar, samo kopirajte ovaj folder.
- Izvještaj: Izvještaj dugmeta u prozoru za balansiranje ili iz arhive (F9 – Izvještaj). Izvoz — PDF, HTML, RTF; šabloni u folderu ReportTpl mogu se prilagoditi vašoj kompaniji.
- Izvještaji Vibration Meter i grafikona usporavanja — putem Izvještaj dugme u odgovarajućim karticama Vibration Meter: zgodno za prilaganje uz izvještaj o defektu „prije/poslije”.
Rješavanje problema: problemi i rješenja
Simptom → šta provjeriti. Pretraga filtrira sve tabele u ovom odjeljku
Balansiranje ne konvergira
| Simptom | Uzrok i šta uraditi |
|---|---|
| Instrument stalno traži tegove „oko kruga”, sve veće i veće | Rezonancija ili zazor ležaja (nelinearnost). Promijenite brzinu ili krutost, provjerite mehaniku. Inače će „rotor na kraju biti sastavljen samo od tegova.” |
| Tegovi uopšte ne mijenjaju vibraciju | Prekomjerna vibracija — moguće zbog rezonancije: smanjite brzinu, balansirajte u dvije faze (prvo grubo balansiranje pri niskoj brzini, zatim pri radnoj brzini). U suprotnom, neispravni ležajevi ili prslina. |
| Nakon postavljanja tega ugao se okrenuo za ~180° | Prekorekcija: masa je veća od optimalne. Uklonite polovinu i ponovite probno pokretanje. |
| Izračunate mase skaču nesrazmjerno (500 g → 200 g → 1.5 kg) | Zazor ležaja. Zaustavite i provjerite naleganje ležaja. |
| Ogromna izračunata masa (kilogrami na rotoru srednje veličine) | Greška u proceduri (uglovi? da li je probni teg uklonjen?) ili je rezultat prikazan kao procenat mase probnog tega umjesto u gramima. |
| Neuobičajeno mala masa uz visoku vibraciju | Provjerite komponentu 1×, ukupnu vibraciju i spektar — problem možda nije neuravnoteženost. Ili su senzori na pogrešnom mjestu (čeona strana, dio koji „klima”): pomjerite senzore i počnite iznova. |
| Rezultat u procentima umjesto u gramima | Masa (ili radijus) probnog tega nije unesena. Unesite je — rezultat se preračunava u grame; 150% od probnog tega od 100 g = 150 g. |
| Uklonjeni tegovi — vibracija se nije vratila na početnu vrijednost | Nešto se pomjera unutra: pijesak/voda u rotoru, labavi čekići, ležaj koji se okreće u svom sjedištu. Nema ponovljivosti — balansiranje je nemoguće. |
| Vibracija se postepeno povećava tokom rada | Stalan porast — nešto se pomjera (ležaj u svom sjedištu, točak na vratilu); u talasima — udaranje između dva izvora. Provjerite da li se ležajevi zagrijavaju. |
| Faza sama luta (±10° ili više unutar jednog mjerenja) | Zazor ležaja. Rjeđe — termalno pomjeranje: uporedite mašinu hladnu i zagrijanu. |
| Jedna ravan konvergira, druga ne | Lokalni problem na strani drugog oslonca ležaja: ležaj, rezonancija, labavost. Provjerite konkretno taj oslonac. |
| Savršeno balansirano, a mašina se i dalje trese | Pogledajte spektar: izvor nije rotor (PTO, remen, susjedna jedinica, električno). V1o je mali dok je V1s velik — balansiranje ionako ne bi pomoglo. |
| Nakon ponovnog sklapanja neuravnoteženost se vratila ogromna | Dio se može sastaviti u dvije pozicije (rotiran za 180°), i nakon rastavljanja ugrađen je obrnuto — teška tačka je završila na suprotnoj strani. Prije rastavljanja, označite relativni položaj dijelova punktatorom ili markerom. |
| Greška „odstupanje mjerenja >30%” pri gotovo nultoj vibraciji | Ovo je normalno: što bliže nuli, to su nestabilnija očitanja amplitude i faze. To je signal da je vrijeme da stanete, ne kvar. |
Tahometar i o/min
| Simptom | Uzrok i šta uraditi |
|---|---|
| Broj obrtaja pokazuje 2–3 puta veći od stvarnog | Laser vidi „dodatne oznake”: sjajne tačke, vijke, rupe, zavare. Podijelite očitanje stvarnim brojem obrtaja — saznaćete koliko ima „oznaka”. Ošmirglajte ih/prekrijte trakom, promijenite ugao zrake. |
| Broj obrtaja se prikazuje, ali program pokazuje „Tachometer failure” | Neravnomjerna rotacija (remenje, poljoprivredna mehanizacija): olabavite filter — Tacho unevenness = 200 (starije verzije) ili Tacho filter u F4 – Settings (novije verzije). Pri visokoj brzini — napravite oznaku širom. |
| Crtice “— RPM”, nema očitavanja rpm | Redoslijed uključivanja ON → AUTO → LASER (bez LASER zraka je slaba); da li je oznaka zalijepljena? udaljenost 10–500 mm? Prikaz tahometra treba pokazati o/min. |
| Nema očitanja o/min napolju / na jakom dnevnom svjetlu (radi u radionici) | Jako dnevno svjetlo zasljepljuje tahometar. Napravite sjenu: komad kartona, ruka, kišobran. Karakterističan znak: zaklonite svjetlo tijelom i počne raditi. |
| Broj obrtaja „zamrznut” i ne mijenja se | Komunikacija sa instrumentom je izgubljena, ili oznaka nije zalijepljena. Provjerite USB statusnu liniju i oznaku. |
| Tahometar se „ne pali”, tražite baterije | Nema baterija — napaja se preko kabla. Ne otvarajte ga. Test: sijalica sa žarnom niti na mrežnom napajanju → oko 6,000 o/min (mreža 50 Hz) ili 7,200 o/min (60 Hz). |
Senzori i kanali
| Simptom | Uzrok i šta uraditi |
|---|---|
| Kanal pokazuje 0.0X mm/s na mašini koja se trese | Slomljena žica/konektor: protresite senzor (trebalo bi da vidite sinusoidu 30–100 mm/s), zamijenite senzore na konektorima i na mašini — „nula” će ili pratiti senzor ili ostati na kanalu. |
| Vrh tačno na 50 Hz u spektru | Smetnje: labava navrtka konektora (kroz nju prolazi zaštita), obližnji VFD. Zategnite navrtke, stavite ferite na kablove, radite sa laptopom na bateriji. |
| „Nazubljen” signal, ne sinusoida; Vs mnogo veći od Vo | Senzor je na dijelu koji „klima” (štitnik, poklopac) ili na čeonoj strani — pomjerite ga na kruti oslonac, radijalno. Ili problem nije neuravnoteženost — pogledajte spektar. |
| Očitanja „plutaju” na mašini koja stoji na betonskom podu | Mikro-udarci o pod: postavite mašinu na antivibracione podloške ili je usidrite u beton; senzori horizontalno, povećajte probnu masu. |
Softver i komunikacija
| Simptom | Uzrok i šta uraditi |
|---|---|
| Greška COM porta, PurgeComm Error 22 | Poznat problem nakon ažuriranja Windows 11: ažurirajte program na 2.x (greška je ispravljena samo tamo), isključite i ponovo priključite kabl, obnovite sesiju (Restore Session). |
| „USB modul nije povezan” (žuta linija) | Kabl, drugi USB port, drajver (Device Manager treba pokazati „Arduino Due” COM port). Kliknite statusnu liniju — trenutni ponovni pokušaj. |
| „Ne reaguje” / port postoji, ali nema komunikacije | Port je zauzet drugim programom (druga kopija, terminal) — zatvorite ga; ili isključite i ponovo priključite kabl. |
| „Firmware nije podržan” — mjerenja su blokirana | Program 2.3.x zahtijeva firmver 5.5.0+: prihvatite ponudu za ažuriranje (15–30 s, ne dirajte kabl). |
| Računar povremeno vidi instrument; instrument je „umro” nakon udarca | Ploče unutra su se možda odspojile jedna od druge: uklonite 4 vijka poklopca i ponovo namjestite unutrašnje konektore. Ponekad je kriv sam USB kabl. |
| Program se srušio / laptop se ponovo pokrenuo usred posla | Ponovo otvorite formu za balansiranje i odgovorite „Da” na upit za obnavljanje sesije — sva pokretanja će se vratiti (do 7 dana). |
| Podešavanja nisu sačuvana nakon ponovnog pokretanja | Podešavanja F4 se upisuju kada pritisnete Save ili prilikom normalnog izlaska; abnormalno gašenje ih ne čuva. Ako se i dalje ne čuvaju — pokrenite program kao administrator. |
| Arhiva ne radi (prenosiva instalacija) | Nedostaje komponenta baze podataka: pokrenite instalater jednom, ostavljajući „DB setup” i drajver omogućenim. Ne instalirajte program u OneDrive folder. |
| Nije moguće unijeti masu sa decimalnim dijelom | Decimalni separator (tačka/zarez) iz regionalnih podešavanja Windows-a: unesite cijele grame ili promijenite lokalitet. Ispravljeno u verziji 2.x. |
| Sumnja da „instrument pogrešno mjeri” | Provjera zdravog razuma: pričvrstite poznati teg i posmatrajte odziv — promjena treba biti proporcionalna i ponovljiva. Možete uporediti dva instrumenta na istoj mašini u isto vrijeme. |
Poruke programa
| Poruka | Šta to znači i šta uraditi |
|---|---|
| Probna masa premala | Odziv manji od ~10% u amplitudi i ~5–10° u fazi: povećajte probni teg za faktor 1.5–2 ili ga pomjerite (možda je pao na „čvor”), zatim ponovite pokretanje. |
| Mjerenje je nepromijenjeno u odnosu na prethodno pokretanje | Očitanja se nisu promijenila: da li ste zaista postavili/pomjerili probni teg? Provjerite i ponovite. |
| Detektovano ograničavanje signala (zasićenje ADC-a) | Senzor preopterećen: smanjite brzinu/probnu masu; ili uključite eksperimentalni oporavak „Recover clipped 1x” (rezultat je približan). |
| Neuspješan proračun koeficijenata uticaja | Odzivi ravni su ispali linearno zavisni: promijenite masu ili ugao probnog tega i ponovite probna pokretanja. |
| Dodatno usrednjavanje ne poboljšava tačnost | Tačnost je dostigla „plato” — znak mehaničkog problema (zazor, nestabilna brzina). Možete prihvatiti rezultat, ali vrijedi pronaći uzrok. |
| Broj obrtaja se značajno promijenio | Brzina se promijenila između pokretanja (ili se tahometar okinuo dvaput). Sva pokretanja moraju biti na istoj brzini. |
| PRETEŠKO za metodu žlijeba sa 3 tega! | Korekcija se ne može sastaviti od tri tega od po 1/3 probne mase: koristite Free positions ili prvo smanjite neuravnoteženost. |
| Nema tahometra – samo RMS | Bez signala tahometra dostupna je samo ukupna vibracija: amplituda i faza 1× ne mogu se izračunati bez reflektujuće oznake. |
Tipične mašine: specifičnosti i zamke
Iz praktičnog iskustva sa ~1000 mašina: šta provjeriti i šta očekivati kod svakog tipa
- Balansirajte ih podignuto sa tla (priključak slobodno visi) i sa postavljenim noževima/čekićima: bez njih se neuravnoteženost vraća čim se ugrade.
- Zamijenite čekiće u parovima jedan naspram drugog (novi i istrošeni čekić mogu se razlikovati i do 100 g) ili kao kompletan set; sa nekompletnim setom, rasporedite preostale čekiće simetrično.
- Privremeno tačkasto zavarite ili stegnite zavjesu koja zvecka i pritisnite okvir uz kućište — šarke sa zazorom rezoniraju i kvare mjerenja.
- Glavno problematično mjesto na šumskim malčerima su ležajevi; na rotacionim kosilicama savijena duga vratila. Slobodno klatni čekići se pri rotaciji izvlače prema van centrifugalnom silom i ne smetaju.
- Na rotoru sa zupčastim prenosom, zalijepite oznaku direktno na vratilo rotora (uklonite bočni poklopac).
- Ne prenosite koeficijente uticaja između malčera — svaki put izvršite kompletnu proceduru.
- Nekoliko bubnjeva koji rade na različitim brzinama balansira se jedan za drugim; redoslijed određuje najviši vrh u spektru.
- Dva rotora na jednom okviru pri istoj brzini — skinite remenje i balansirajte ih pojedinačno.
- Sjeckalice slame su najproblematičnije; na izbacivačkom akceleratoru koristite podloške od 50–100 g na vijcima noževa i počnite od najniže brzine.
- Ako se kabina/merdevine/ogledalo tresu dok su rotori mirni — to je rezonancija olabavljenog elementa: postavite senzor direktno na njega, i frekvencija vrha će ukazati na izvor (obično vijci).
- Nakon što su bubnjevi balansirani na G 6.3 na balansirnoj mašini, kombajn se često i dalje trese — dodatno balansiranje na licu mjesta, u sopstvenim ležajevima, je uobičajeno.
- Trajni problem — rezonancije kućišta ventilatora (spirala) i okvira: podupirač ili rebra za ukrućenje rješavaju „nebalansabilne” slučajeve.
- Oslonci: sidra u beton ili opružni izolatori vibracija — ne „samo stajanje na podu.”
- Začepljeni filteri = aerodinamička vibracija (vakuum „usisava” kućište): čišćenje uklanja ostatak koji balansiranje ne može otkloniti.
- Remenski prenos: prvo pokrenite motor sam, bez remenja.
- Postavite teg tamo gdje nema jakog strujanja vazduha (obično zadnja ploča rotora), inače će zviždati.
- Ako je 1× mali, a ukupna vibracija velika — najčešće su u pitanju ležajevi, ne neuravnoteženost.
- Samo sa postavljenim čekićima. Klatni čekići (udarne šipke) namještaju se u novi položaj između pokretanja — provjerite testom „zaustavi/pokreni”.
- „Šuma” harmonika sa malim 1× — pratite niz lanac prenosa: skinite remen, slušajte; u stvarnom slučaju krivac je bila slomljena spojnica koja se „nije mogla osjetiti rukom.”
- Sastavljeni rotori (diskovi) — u fazama: prvo svaki disk, zatim sklop.
- Uzrok vibracije je najčešće istrošeni krst kardanskog zgloba: prvo popravite, zatim balansirajte. Aksijalni zazor je prihvatljiv, radijalni nije.
- Tegovi — cijevne obujmice sa ljepilom za navoje, ako zavarivanje nije poželjno.
- Kardansko vratilo sa nosećim ležajevima na stalku je već posao sa tri ravni (potreban Balanset-4); dvodijelno vratilo na 1A — premještanjem senzora i korišćenjem kalkulatora sa tri ravni.
- Vreteno sa steznom glavom — obično jedna ravan (stezna glava unosi neuravnoteženost); senzor sa strane, horizontalno.
- Kruto postolje mašine „proždire” signal: povećajte brzinu (sila raste sa kvadratom brzine), mjerite horizontalno, podesite usrednjavanje na 64, izvršite test osjetljivosti sa poznatim dodatim tegom.
- Bacanje vretena se uklanja metodom 180°: Ekscentricitet / Pokreni E režim — izmjerite, okrenite rotor na vretenu za 180°, ponovo izmjerite; program oduzima doprinos vretena.
- CNC vretena se balansiraju direktno u mašini pri do 18,000–24,000 o/min; postižljiva je klasa do G 1.
Domaći balansirni stalci (ukratko)
- Mekoležajna (iznad rezonancije) — oslonci na oprugama: prirodna frekvencija je 2–3 puta niža od radne brzine, i stalak se može zaljuljati rukom. Standardni Balanset-1A senzori su pogodni. Brzina balansiranja treba biti bliska radnoj brzini rotora.
- Tvrdoležajna (ispod rezonancije) — prirodna frekvencija je 2–3 puta viša od radne brzine; potrebni su senzori sile (to je već konfiguracija Balanset-1). Potrebno za teška vratila koja je opasno pokretati na oprugama. Na hard-bearing stalku možete balansirati pri niskoj brzini.
- Tipična greška — „što kruće, to bolje”: pričvrste stalak za masivan sto i pitaju se zašto se ne balansira. Soft-bearing stalku treba sloboda kretanja.
- Oživljavanje stare balansirne mašine sa neispravnom elektronikom: Balanset kao novi mjerni sistem — uobičajena praksa.
Referenca
Prečice, mali rječnik, korisne funkcije programa
Prečice glavnog prozora
Dodjele F6–F8 se razlikuju između generacija programa! Pouzdana referenca je natpis na dugmetu: taster je odštampan direktno na njemu. Sivo dugme = taj taster ne radi ništa.
| Taster | Nova verzija (2.3.x) | Stara verzija (2.2.x i 1.7x) |
|---|---|---|
| F1 | O programu (verzije, ažuriranja, podrška) | O programu |
| F2 / F3 | kartice: jedna ravan / dvije ravni | isto |
| F4 | Settings — podešavanja programa | isto |
| F5 | Vibration Meter — prozor mjerača vibracija | isto |
| F6 | Balancing — prozor za balansiranje | Izvještaji — arhiva |
| F7 | Grafikoni — analizator | Balancing — prozor za balansiranje |
| F8 | Izvještaji — arhiva | Grafikoni — analizator |
| F9 | Inspekcija rute (ako je omogućeno) | isto |
| F10 | Izlaz | isto |
| F12 | snimak ekrana aktivnog prozora (u bilo kojem prozoru programa) | |
U prozorima za balansiranje: F7 — pokreni trenutni korak, F5 — jedan korak nazad, F10/Esc — zatvori. U Vibration Meter i Analyzer: F9 — Measure/Stop/Live.
Funkcije programa koje se često previde
- Run-down (grafikon usporavanja) i Test udarom — pronalaženje rezonanci (odjeljak 6).
- Prva procjena probnog tega — procjena mase i strane prvog probnog tega iz Run 0.
- Fiksne pozicije / Kružni žlijeb / Bušenje — postavljanje tegova na lopatice, tri tega u žlijebu, balansiranje bušenjem (odjeljak 8).
- Ručni unos — ručni unos amplitude i faze (prenošenje podataka sa drugog instrumenta ili iz stare sesije).
- Promjena korekcionih ravni — preračunavanje tegova u druge ravni ako ih nije moguće postaviti u izračunate.
- Ogledalo na polarnom grafikonu — pogled „sa druge strane mašine.”
- Kalkulatori: tolerancija ISO 1940, probna masa; izvještaji sa šablonima koji se mogu brendirati; neograničena arhiva; program se može instalirati na koliko god računara želite — bez licenci, bez pretplata.
Mali rječnik
| komponenta 1× (vibracija jednom po obrtaju) | Vibracija na frekvenciji rotacije rotora. Upravo to proizvodi neuravnoteženost, i to je jedino na čemu se zasniva proračun balansiranja. |
| Faza | Ugao vektora vibracije u odnosu na oznaku tahometra. Sam po sebi nije jednak „poziciji teške tačke” — tumači se samo kroz probno pokretanje. |
| Koeficijent uticaja | Odziv konkretne mašine na poznati teg: za koliko mm/s i u kom pravcu faze 1 g pomjera očitanje. Određuje se probnim pokretanjem i važi samo dok se uslovi ne promijene. |
| Run 0 / Run 1 / Run 2 / Run T | Početno pokretanje → probno pokretanje u ravni 1 → probno pokretanje u ravni 2 → probno (kontrolno) pokretanje. |
| Statička / spregnuta neuravnoteženost | Teška tačka pomjera cijeli rotor / krajevi rotora vuku u suprotnim smjerovima. Prvo se može ispraviti u jednoj ravni, drugo samo u dvije. |
| Rezonanca | Radna brzina koja se poklapa sa prirodnom frekvencijom konstrukcije: vrh amplitude + obrtanje faze za ~180°. Balansiranje na rezonanciji nije moguće. |
| Klasa kvaliteta balansa G (ISO 1940) | Granica preostale neuravnoteženosti rotora: G 6.3 — opšta industrija, G 2.5 — precizno, G 16 — gruba poljoprivredna mehanizacija. |
| Zone A–D (ISO 10816) | Ocjena ukupne vibracije mašine: A — odlično, B — prihvatljivo, C — ograničeno, D — neprihvatljivo. |
| Meka noga | Oslonac koji ne naliježe ravno na podlogu: mašina „diše”, krutost nije dosljedna, očitanja lutaju. |
Obrazac za evidenciju balansiranja
Popunite je na licu mjesta ili je odštampajte (dugme „Print” u meniju). Program pravi svoj izvještaj preko dugmeta Report — ova forma je zgodna kao terenski obrazac
Objekat
Inspekcija prije balansiranja
Način mjerenja
Početno pokretanje (Run 0)
Probni utezi
Korekcioni tegovi (stvarno postavljeni)
Dotjerno pokretanje (Run T)
Gdje dalje
Ostatak dokumentacije i alata za Balanset-1A
- Balanset-1A komplet — šta se nalazi u koferu, cijena i dostava.
- Uputstvo za rad — zvanični priručnik za softver na kojem se zasniva ovaj vodič.
- Softver za balansiranje za Windows — mjerač vibracija, balansiranje u jednoj i dvije ravni, spektri, izvještaji.
- Teorija balansiranja — statička i spregnuta neuravnoteženost, klase G, formule iza brojeva.
- Kalkulator preostale neuravnoteženosti i granice brzine vibracija — ISO 1940-1 i ISO 10816/20816 na jednom ekranu.
- Brzi odgovori i potpuna baza znanja — pitanja koja podrška najčešće dobija.
- Kada balansiranje ne smanjuje vibraciju — nesaosnost, labavost, rezonancija i defekti ležaja.
- Tehnički forum i direktna podrška — pošaljite svoje spektre i fotografije i dobijte odgovor.

